Tabla de Contenidos
Noticias relacionadas
¿Qué cambios se producirán en el ensamblaje de mazos de cables en 2026?
En 2026, el ensamblaje de mazos de cables no se dirige hacia una fábrica donde cada cable sea manipulado por robots. El cambio más práctico reside en la automatización selectiva. Las operaciones repetitivas, como cortar, pelar, marcar y algunos trabajos de engaste, son cada vez más fáciles de controlar con equipos, mientras que el enrutamiento, la ramificación, la carga de conectores y la instalación final suelen seguir siendo manuales o semiautomatizadas.
Este cambio va más allá de la velocidad de producción. Afecta a la forma en que los ingenieros preparan los planos, a cómo los compradores comparan a los proveedores, a cómo se registran los datos de producción y a cómo se vinculan las pruebas de los mazos de cables con la revisión del producto aprobada.
Para los fabricantes de equipos originales (OEM), la pregunta clave ya no es simplemente si un proveedor ofrece automatización para el ensamblaje de mazos de cables, sino si el proceso completo de ensamblaje puede mantenerse constante cuando aumenta el volumen de producción, se incrementa la densidad de conectores o el producto cambia de una revisión a otra.
¿Por qué el ensamblaje de los mazos de cables está evolucionando hacia un modelo híbrido?
La fabricación de arneses es más difícil de automatizar que muchos procesos de componentes rígidos. Los cables se doblan, se retuercen, se superponen y cambian de forma durante su manipulación. Una máquina puede cortar un cable a una longitud programada con gran precisión. Sin embargo, pedirle al mismo sistema que enrute varias ramificaciones flexibles alrededor de conectores, clips y fijaciones cambiantes es una tarea muy diferente.
Por eso, la producción híbrida se está convirtiendo en una opción más realista que la automatización completa.
¿Qué operaciones conviene automatizar primero?
Los pasos estables y repetitivos son el lugar más fácil para introducir la automatización del ensamblaje de mazos de cables.
Entre los candidatos típicos se incluyen:
- corte de alambre;
- despojamiento controlado;
- Marcado e identificación;
- engaste repetitivo de terminales;
- Pasos de inspección seleccionados.
Estos procesos tienen parámetros medibles. La longitud del cable, la longitud de pelado, la posición del terminal y los ajustes de engaste se pueden definir antes de que comience la producción.
Esto es importante porque varios defectos comunes en los cables comienzan en estas etapas iniciales. Un corte incorrecto puede dañar el aislamiento. Una mala posición de engaste o una fuerza de engaste insuficiente pueden provocar una sujeción débil del terminal. Si el conductor se prepara demasiado corto, es posible que no se asiente correctamente en el terminal.
La automatización resulta útil en este caso porque reduce la variabilidad en las operaciones que no deberían depender en gran medida del criterio del operario.
¿En qué situaciones sigue teniendo sentido el montaje manual?
La última etapa del proceso de ensamblaje del mazo de cables suele ser menos predecible.
Los mazos de cables con múltiples ramificaciones pueden requerir ser colocados en un tablero de moldeo, enrutados a través de un dispositivo de fijación, insertados en diferentes carcasas de conectores, atados, enfundados, doblados o comparados con una carcasa real. Además, las series de producción cortas pueden sufrir cambios frecuentes.
Un operario cualificado puede adaptarse a un cable que se desplaza ligeramente durante el tendido. El equipo requiere una presentación mucho más controlada de cada componente.
Por eso, la automatización del ensamblaje de mazos de cables debe evaluarse paso a paso. Automatizar un proceso estable puede aportar más valor que intentar automatizar toda la línea antes de que la familia de productos esté lista.
¿Qué cambios se están produciendo en el proceso de ensamblaje de los mazos de cables?
El cambio más significativo en el proceso de fabricación no reside en una nueva máquina, sino en un control más estricto entre los materiales, el procesamiento, la selección de conectores y la inspección.
El corte, el pelado y el engaste se están volviendo más controlados.
Un proceso fiable de ensamblaje de mazos de cables comienza antes de que se instalen los conectores.
Las especificaciones del cable, el aislamiento, el tipo de terminal y las herramientas deben ser compatibles entre sí. No se puede seleccionar un terminal independientemente del calibre del cable y la construcción del conductor. Lo mismo ocurre con el procesamiento IDC. El contacto del conector debe coincidir con la separación entre conductores y penetrar correctamente el aislamiento.
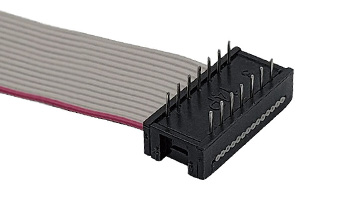
Para aplicaciones con cables planos, la tecnología IDC permite conectar varios conductores en una sola operación de prensado. Para mazos de cables individuales o diseños de conectores mixtos, los terminales crimpados ofrecen mayor libertad de enrutamiento, pero requieren un control individual de cada terminal.
LUONYX Guía de selección de conectores Explica cómo la elección del conector, la construcción del cable, el método de terminación y el volumen de producción deben considerarse en conjunto, en lugar de tratarse como decisiones de compra separadas.
El cambio práctico para 2026 es sencillo: los equipos de producción están intentando eliminar la ambigüedad con antelación. Un plano que solo indique "conector negro" o "cable de 28 AWG" no es suficiente cuando el proceso requiere una posición de terminal, una secuencia de cables, una dirección de pines y criterios de inspección repetibles.
¿Por qué la densidad de conectores influye en la decisión de fabricación?
Los equipos electrónicos siguen incorporando más funciones en un espacio interno limitado. Esto aumenta la presión sobre la densidad de conectores, el enrutamiento de cables y el acceso para el mantenimiento.
Un conector más pequeño puede ahorrar espacio en la placa de circuito impreso, pero también reduce el margen de error de montaje. Un mayor número de pines hace que la orientación y la correspondencia entre ellos sean más importantes.
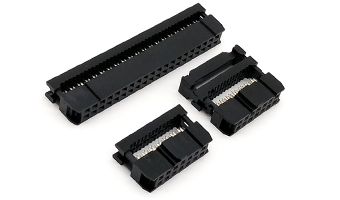
LUONYX Conjunto de cable plano IDC Este es un ejemplo de cómo una sola familia de cables puede cubrir diferentes requisitos de densidad. Admite configuraciones 06-80P, con opciones de interfaz de 2,54 mm, 2,0 mm, 1,27 × 1,27 mm y 1,27 × 2,54 mm. El espaciado entre cables disponible incluye PH1,27 mm, PH1,0 mm y PH0,635 mm, y la longitud del cable se puede personalizar. También se ofrece un revestimiento de tela conductora para blindaje y resistencia a la abrasión.
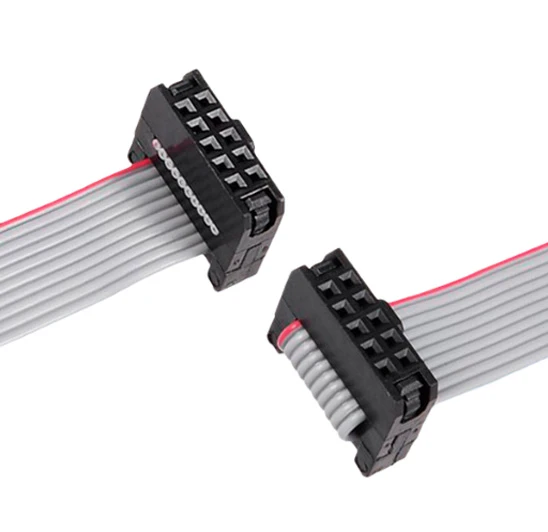
Estas decisiones demuestran por qué la densidad de conectores no es solo una cuestión de PCB. El conector, el paso de los cables, el proceso de terminación, el método de blindaje y el enrutamiento final deben coincidir.
¿Por qué las pruebas de cableado se están convirtiendo en parte de los datos de producción?
Antes, describir las pruebas en una orden de compra era sencillo: "Prueba al 100% antes del envío". Esa formulación es cada vez más vaga.
El resultado de una prueba solo resulta útil cuando el comprador y el fabricante se ponen de acuerdo sobre qué se está probando, con qué revisión del plano y con qué criterios de aceptación.
Las pruebas eléctricas necesitan una identidad de producto definida.
Las pruebas del mazo de cables deben comenzar con la identificación eléctrica.
La continuidad puede identificar una ruta abierta, pero un arnés aún puede tener dos cables intercambiados y seguir siendo eléctricamente continuo. Por lo tanto, la asignación de pines debe seguir la definición de circuito aprobada.
Para conexiones directas, la correspondencia de pines requerida debe permanecer fija. Los diseños cruzados necesitan su propia asignación definida. Las instrucciones de operación y los programas de prueba deben seguir la misma regla de cableado.
El estado del contacto también es importante. Un mal contacto de los terminales puede deberse a un engaste incorrecto, deformación de los terminales, oxidación o penetración incompleta del conector IDC.
El existente Guía para la prueba de mazos de cables antes de la producción en masa Profundiza en la continuidad, el mapeo de pines, la retención de terminales, las comprobaciones de fuerza de tracción y el ajuste de la instalación.
Las pruebas de los mazos de cables no deberían complicarse simplemente por añadir pasos de inspección. Cada prueba debe responder a un riesgo real de producción.
Las comprobaciones mecánicas y de instalación aún no pueden ignorarse
La prueba de aprobación eléctrica no demuestra que un arnés terminado esté mecánicamente listo.
Un terminal puede ser eléctricamente correcto, pero no estar suficientemente sujeto. Un cable puede alcanzar su longitud total, pero seguir ejerciendo presión sobre el conector una vez instalado. El blindaje puede estar presente, pero dañarse durante el proceso de fabricación.
Entre las comprobaciones de producción útiles se incluyen:
|
Controlar |
Lo que debería revelar |
|
Continuidad de pines |
Rutas eléctricas faltantes |
|
Mapeo de pines |
Circuitos cruzados o incorrectos |
|
Condición de contacto |
Contacto terminal deficiente o inestable |
|
Inspección de aislamiento |
Cortes, grietas o daños por manipulación |
|
Verificación de retención o de tracción |
Conexión terminal débil |
|
Inspección de blindaje |
Daños o tratamiento incompleto del escudo |
|
Revisión del ajuste instalado |
Enrutamiento, curvatura, holgura y tensión del conector |
El control de producción de LUONYX también utiliza verificaciones de materia prima, control de procesos e inspección del producto terminado, que abarca aspectos como la continuidad, la resistencia de contacto, el estado del blindaje, la integridad del aislamiento y las pruebas de tracción.
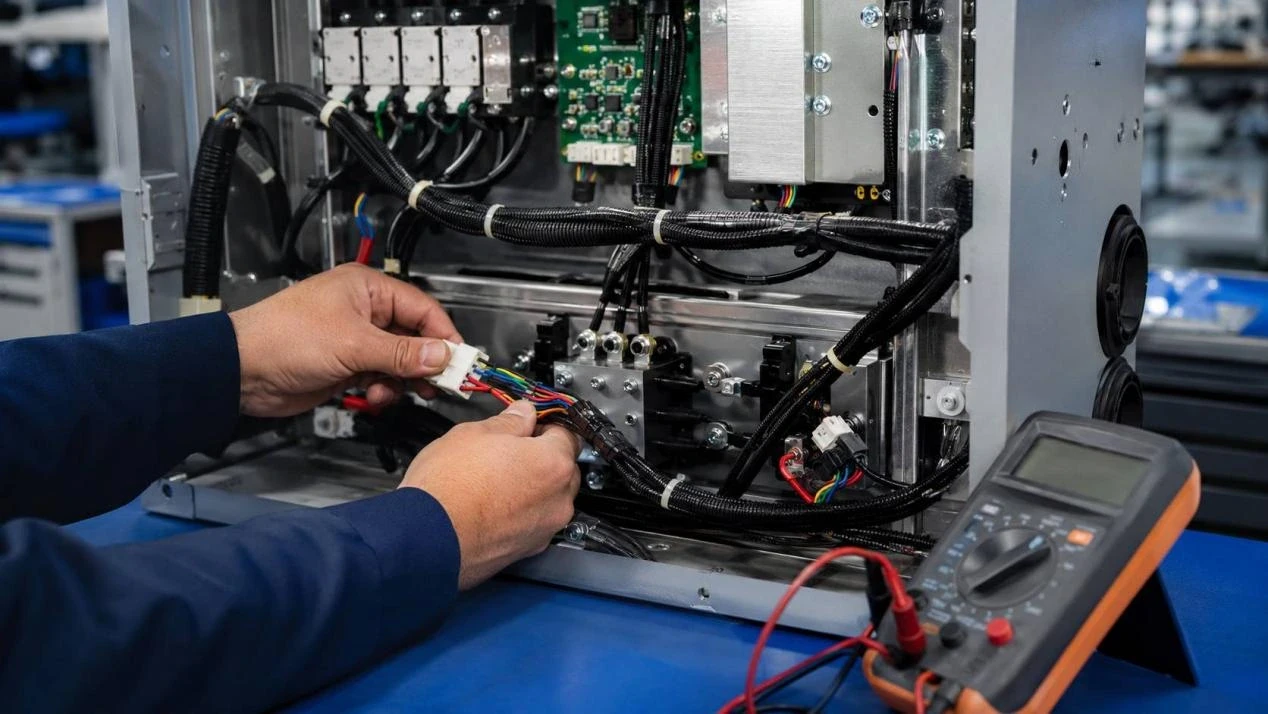
El siguiente paso es la trazabilidad. Si un arnés falla, la pregunta útil no es simplemente "¿Pasó la prueba?", sino qué material, proceso, revisión del plano, programa de prueba o lote estuvo involucrado.
¿Cómo está cambiando el ensamblaje de mazos de cables personalizados para los compradores OEM?
Un proyecto personalizado solía depender en gran medida de las muestras. Si bien las muestras siguen siendo importantes, la producción está evolucionando hacia definiciones más claras que permitan gestionar pedidos repetidos y revisiones de productos.
¿Por qué las solicitudes de cotización (RFQ) necesitan más detalles listos para la producción?
Una solicitud de cotización (RFQ) útil para el ensamblaje de un arnés de cables personalizado debería definir más que solo los nombres de los conectores y la longitud del cable.
Dependiendo del diseño, es posible que los compradores deban confirmar:
- modelos de conectores y terminales;
- interfaz de acoplamiento;
- especificación del cable;
- longitud del cable o ramal;
- asignación de pines;
- polaridad;
- Dirección de visualización del conector;
- etiquetas y marcado;
- blindaje;
- características de retención;
- requisitos de enrutamiento;
- método de prueba;
- revisión del dibujo.
Para los compradores que preparan un nuevo conjunto de arnés de cables personalizado, la guía existente para Especificaciones de arnés de cables personalizado Muestra cómo el marcado de funciones, los detalles de los terminales, los colores de los cables, la aprobación de muestras y el control de revisiones pueden convertirse en requisitos de pedido repetibles.
La razón se vuelve aún más importante a medida que aumenta la automatización del ensamblaje de mazos de cables. Un operario puede notar un dibujo poco claro y detenerse a preguntar. El procesamiento automatizado funciona mejor cuando el resultado deseado ya está definido.
¿Por qué es más importante la integración de proveedores?
El cableado interno moderno puede implicar varios métodos de conexión en una misma plataforma de equipo.
Un proyecto puede utilizar cables planos IDC para la comunicación entre placas, arneses de terminales independientes para los conmutadores, cable blindado cerca de equipos con ruido y un conjunto de alimentación independiente. Tratar cada conexión como un componente independiente genera más interfaces entre ingeniería, compras y fabricación.
LUONYX se fundó en 2013 y opera una estructura de fabricación integrada verticalmente que abarca desde el diseño y el desarrollo hasta el ensamblaje final. Su gama de productos incluye conectores, conjuntos de cables planos IDC, arneses de terminales, cables SATA, conjuntos USB y otros productos de cableado para equipos.
Esa estructura proporciona a los equipos de fabricantes de equipos originales (OEM) una ventaja práctica cuando es necesario revisar conjuntamente el conector, el cable, el terminal, la muestra y el ensamblaje final.
¿Qué deben preparar los equipos de fabricantes de equipos originales (OEM) para el ensamblaje de mazos de cables en 2026?
Los proyectos más sólidos de 2026 no serán necesariamente los que utilicen más automatización, sino los que sean más fáciles de definir, construir, probar y replicar.
Antes de solicitar un presupuesto o una revisión de producción, conviene preparar lo siguiente:
|
Elemento del proyecto |
Por qué es importante |
|
Conector y pieza de acoplamiento |
Confirma la compatibilidad física |
|
Especificación de cables y alambres |
Establece los requisitos eléctricos y de procesamiento. |
|
Mapa de marcadores |
Define el circuito requerido |
|
Dimensiones del cable y de la derivación |
Controles de enrutamiento y ajuste |
|
Requisito de blindaje |
Define la construcción relacionada con EMI |
|
Muestra aprobada |
Proporciona una referencia de mano de obra física |
|
Criterios de prueba |
Define la aceptación de la producción |
|
Revisión del dibujo |
Mantiene la producción y la calidad alineadas. |
La automatización del ensamblaje de mazos de cables es valiosa cuando elimina la variabilidad en trabajos repetitivos. Es menos útil cuando los requisitos de ingeniería siguen cambiando cada semana.
La misma regla se aplica al ensamblaje de arneses de cables personalizados. Antes de escalar, confirme el diseño, la muestra, el enrutamiento, el método de terminal y los requisitos de prueba del arnés de cables. Los compradores con dibujos, muestras, conectores de acoplamiento o diseños de equipos pueden Contacta con LUONYX revisar la estructura de conexión y los requisitos de producción antes del lanzamiento del lote.
Conclusión
En 2026, el ensamblaje de mazos de cables se está volviendo más controlado que simplemente automatizado. Las operaciones repetibles de corte, pelado, marcado, engaste y prueba son candidatas ideales para el control basado en equipos, mientras que el enrutamiento flexible, la ramificación, la carga de conectores y el ensamblaje final complejo aún favorecen la producción híbrida en muchos proyectos.
Al mismo tiempo, la electrónica compacta está impulsando una mayor densidad de conectores, lo que hace que el paso, la asignación de pines, la orientación, el blindaje y el enrutamiento sean más importantes. Las pruebas de los mazos de cables también se están acercando a la trazabilidad de la producción en lugar de limitarse a una simple etiqueta de "Aprobado".
Para los compradores OEM, el cambio principal es evidente. Un proceso de ensamblaje de arneses de cableado eficaz comienza con mejor información de ingeniería. Planos claros, materiales compatibles, muestras aprobadas, pruebas definidas y revisiones controladas hacen que la automatización sea más útil y que los pedidos repetidos sean más fáciles de gestionar.
Preguntas frecuentes
P1: ¿El ensamblaje de los mazos de cables estará totalmente automatizado en 2026?
A1: Es poco probable que la automatización completa sea adecuada para todos los proyectos. El corte, el pelado, el marcado, el engaste repetitivo y ciertas pruebas tienen un gran potencial de automatización. El enrutamiento complejo, la ramificación, la carga de conectores y el trabajo personalizado variable suelen seguir realizándose de forma manual o híbrida, ya que los cables flexibles son más difíciles de manipular de forma consistente.
P2: ¿Cuál es la mayor ventaja de la automatización del ensamblaje de mazos de cables?
A2: La principal ventaja de la automatización del ensamblaje de mazos de cables es la repetibilidad en procesos estables. El corte, pelado, engaste y prueba controlados pueden reducir la variabilidad cuando el material, el terminal, las herramientas y la definición del producto permanecen fijos. La automatización funciona mejor una vez que el proceso en sí ha sido claramente definido.
P3: ¿Qué información deben proporcionar los compradores para un proyecto de ensamblaje de arnés de cables a medida?
A3: Los compradores deben proporcionar detalles del conector y del terminal, especificaciones del cable, diagrama de pines, dimensiones finales, posiciones de las derivaciones, polaridad, etiquetado, requisitos de blindaje, cantidad prevista y criterios de prueba. Un plano y una muestra física aprobada son especialmente útiles cuando el proyecto se convertirá en producción en serie.