Table des matières
Nouvelles connexes
Qu’est-ce qui change dans l’assemblage des faisceaux de câbles en 2026 ?
En 2026, l'assemblage des faisceaux de câbles ne se dirigera pas vers une usine où chaque fil est manipulé par des robots. Le changement le plus réaliste sera une automatisation sélective. Les opérations répétitives telles que la coupe, le dénudage, le marquage et certains sertissages deviendront plus faciles à contrôler grâce à des équipements, tandis que le routage, le branchement, le chargement des connecteurs et l'installation finale resteront souvent manuels ou semi-automatisés.
Ce changement ne se limite pas à la cadence de production. Il influe sur la manière dont les ingénieurs élaborent les plans, dont les acheteurs comparent les fournisseurs, dont les données de production sont enregistrées et dont les tests des faisceaux de câbles sont liés à la révision approuvée du produit.
Pour les équipementiers, la question essentielle n'est plus simplement de savoir si un fournisseur propose l'automatisation de l'assemblage des faisceaux de câbles. Il s'agit plutôt de savoir si l'ensemble du processus d'assemblage des faisceaux de câbles peut rester constant malgré l'augmentation des volumes de production, de la densité des connecteurs ou des modifications apportées au produit d'une version à l'autre.
Pourquoi l'assemblage des faisceaux de câbles évolue-t-il vers un modèle hybride ?
La production de faisceaux de câbles est plus difficile à automatiser que de nombreux procédés impliquant des composants rigides. Les fils se plient, se tordent, se chevauchent et se déforment lors de leur manipulation. Une machine peut couper un fil à une longueur programmée de manière très régulière. Demander à ce même système de faire passer plusieurs branches flexibles autour de connecteurs, de clips et de dispositifs de fixation est une tout autre affaire.
C’est pourquoi la production hybride apparaît comme une voie plus réaliste que l’automatisation complète.
Quelles opérations sont les plus judicieuses à automatiser en premier ?
Les étapes stables et répétitives constituent le point de départ idéal pour introduire l'automatisation de l'assemblage des faisceaux de câbles.
Les candidats types comprennent :
- découpe de fil ;
- décapage contrôlé ;
- marquage et identification ;
- sertissage répétitif des bornes ;
- Étapes d'inspection sélectionnées.
Ces procédés comportent des paramètres d'entrée mesurables. La longueur du fil, la longueur de dénudage, la position de la borne et les paramètres de sertissage peuvent être définis avant le début de la production.
C'est important car plusieurs défauts courants des câbles apparaissent dès ces premières étapes. Des réglages de coupe incorrects peuvent endommager l'isolation. Un mauvais positionnement ou une force de sertissage insuffisante peuvent entraîner une faible rétention de la borne. Si le conducteur est trop court, il risque de ne pas s'insérer correctement dans la borne.
L'automatisation est utile ici car elle réduit la variabilité des opérations qui ne devraient pas dépendre fortement du jugement de l'opérateur.
Dans quels domaines l'assemblage manuel a-t-il encore du sens ?
La dernière partie du processus d'assemblage des faisceaux de câbles est souvent moins prévisible.
Les faisceaux multibranches peuvent nécessiter un positionnement sur une planche de montage, un passage dans un gabarit, un chargement dans différents boîtiers de connecteurs, un nouage, un gainage, un pliage ou une vérification par rapport à un boîtier réel. Les petites séries de production peuvent également subir des modifications fréquentes.
Un opérateur expérimenté peut compenser un léger déplacement du câble lors de son acheminement. L'équipement exige une présentation beaucoup plus contrôlée de chaque composant.
C’est pourquoi l’automatisation de l’assemblage des faisceaux de câbles doit être envisagée étape par étape. Automatiser un processus stable peut s’avérer plus avantageux que de tenter d’automatiser l’ensemble de la ligne avant que la gamme de produits ne soit prête.
Qu'est-ce qui change dans le processus d'assemblage des faisceaux de câbles ?
Le changement le plus important dans le secteur manufacturier ne réside pas dans une nouvelle machine, mais dans un contrôle plus strict des matériaux, de la transformation, du choix des connecteurs et de l'inspection.
Les opérations de coupe, de dénudage et de sertissage sont de plus en plus contrôlées.
Un processus d'assemblage de faisceaux de câbles fiable commence avant même la mise en place des connecteurs.
Les spécifications du fil, son isolation, le type de borne et l'outillage doivent être compatibles. Le choix d'une borne ne peut être dissocié de la section du fil et de la construction du conducteur. Il en va de même pour le traitement IDC. Le contact du connecteur doit correspondre à l'espacement des conducteurs et pénétrer correctement l'isolant.
Pour les câbles plats, la technologie IDC permet de sertir plusieurs conducteurs en une seule opération. Pour les faisceaux de câbles discrets ou les connecteurs mixtes, les bornes serties offrent une plus grande liberté de routage, mais nécessitent un contrôle individuel de chaque borne.
LUONYX guide de sélection des connecteurs explique comment le choix du connecteur, la construction du câble, la méthode de terminaison et le volume de production doivent être considérés ensemble plutôt que traités comme des décisions d'achat distinctes.
Le changement concret prévu pour 2026 est simple : les équipes de production s’efforcent de lever toute ambiguïté plus tôt. Un schéma indiquant seulement « connecteur noir » ou « câble 28AWG » est insuffisant lorsque le processus exige une position des bornes, un ordre de câblage, un sens des broches et des critères d’inspection reproductibles.
Pourquoi la densité des connecteurs influence-t-elle les décisions de fabrication ?
Les équipements électroniques intègrent de plus en plus de fonctions dans un espace interne limité, ce qui accroît la pression sur la densité des connecteurs, le cheminement des câbles et l'accès pour la maintenance.
Un connecteur plus petit permet de gagner de la place sur le circuit imprimé, mais réduit également la marge d'erreur lors de l'assemblage. Un nombre de broches plus élevé rend l'orientation et la correspondance des broches plus importantes.
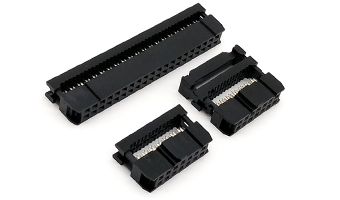
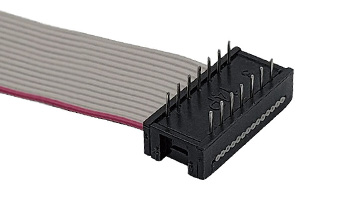
LUONYX Assemblage de câble plat IDC Ce câble illustre comment une seule gamme peut répondre à différentes exigences de densité. Il prend en charge les configurations 06-80P, avec des options d'interface de 2,54 mm, 2,0 mm, 1,27 × 1,27 mm et 1,27 × 2,54 mm. L'espacement des conducteurs est disponible en PH 1,27 mm, PH 1,0 mm et PH 0,635 mm, et la longueur du câble est personnalisable. Un revêtement en tissu conducteur est également proposé pour le blindage et la résistance à l'abrasion.
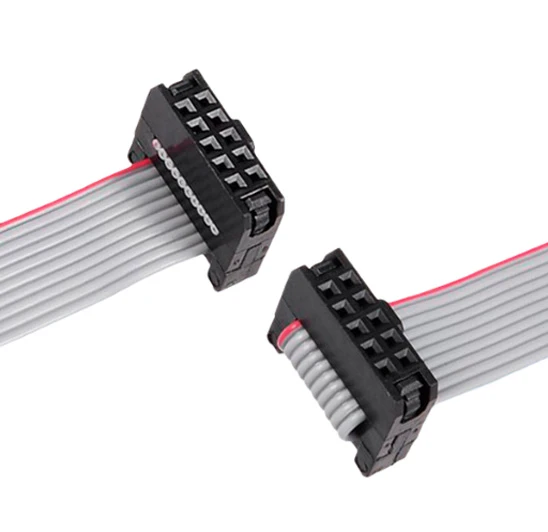
Ces choix montrent que la densité des connecteurs ne se limite pas aux circuits imprimés. Le connecteur, le pas des pistes, le processus de terminaison, la méthode de blindage et le routage final doivent tous être adaptés.
Pourquoi les tests de faisceaux de câbles font-ils désormais partie des données de production ?
Auparavant, il était facile de décrire les tests sur un bon de commande : « Test à 100 % avant expédition ». Cette formulation est de plus en plus vague.
Un résultat de test n'est utile que lorsque l'acheteur et le fabricant s'accordent sur ce qui est testé, par rapport à quelle révision du dessin et selon quels critères d'acceptation.
Les tests électriques nécessitent une identité de produit définie
Les tests de faisceaux de câbles doivent commencer par l'identification électrique.
La continuité permet d'identifier un chemin interrompu, mais un faisceau peut présenter deux fils inversés tout en restant électriquement continu. Le brochage doit donc respecter la définition du circuit approuvée.
Pour les connexions directes, le brochage doit rester fixe. Les connexions croisées nécessitent un brochage spécifique. Les instructions d'utilisation et les logiciels de test doivent respecter les mêmes règles de câblage.
La qualité du contact est également importante. Un mauvais contact des bornes peut être dû à un sertissage incorrect, à une déformation des bornes, à l'oxydation ou à une pénétration IDC incomplète.
L'existant guide de test des faisceaux de câbles avant la production en série Il aborde plus en détail la continuité, le brochage, la rétention des bornes, les contrôles de force de traction et l'ajustement après installation.
Les tests de faisceaux de câbles ne doivent pas se complexifier inutilement par simple ajout d'étapes d'inspection. Chaque test doit répondre à un risque réel en production.
Les contrôles mécaniques et installés ne peuvent toujours pas être ignorés.
Le contrôle électrique ne prouve pas qu'un faisceau de câbles fini est mécaniquement prêt.
Une borne peut être électriquement correcte mais insuffisamment maintenue. Un câble peut atteindre sa longueur totale tout en exerçant une traction sur le connecteur une fois installé. Le blindage peut être présent mais endommagé lors de la fabrication.
Les contrôles de production utiles peuvent inclure :
|
Vérifier |
Ce que cela devrait révéler |
|
Continuité des broches |
Chemins électriques manquants |
|
Cartographie des broches |
Circuits croisés ou incorrects |
|
Condition de contact |
Contact terminal de mauvaise qualité ou instable |
|
Inspection de l'isolation |
Coupures, fissures ou dommages dus à la manipulation |
|
Contrôle de rétention ou de traction |
Fixation terminale faible |
|
Inspection du blindage |
Traitement de protection endommagé ou incomplet |
|
Avis sur l'ajustement après installation |
Tracé, courbure, dégagement et contrainte du connecteur |
Le contrôle de production LUONYX utilise également des vérifications des matières premières, un contrôle des processus et une inspection des produits finis couvrant des éléments tels que la continuité, la résistance de contact, l'état du blindage, l'intégrité de l'isolation et les essais de traction.
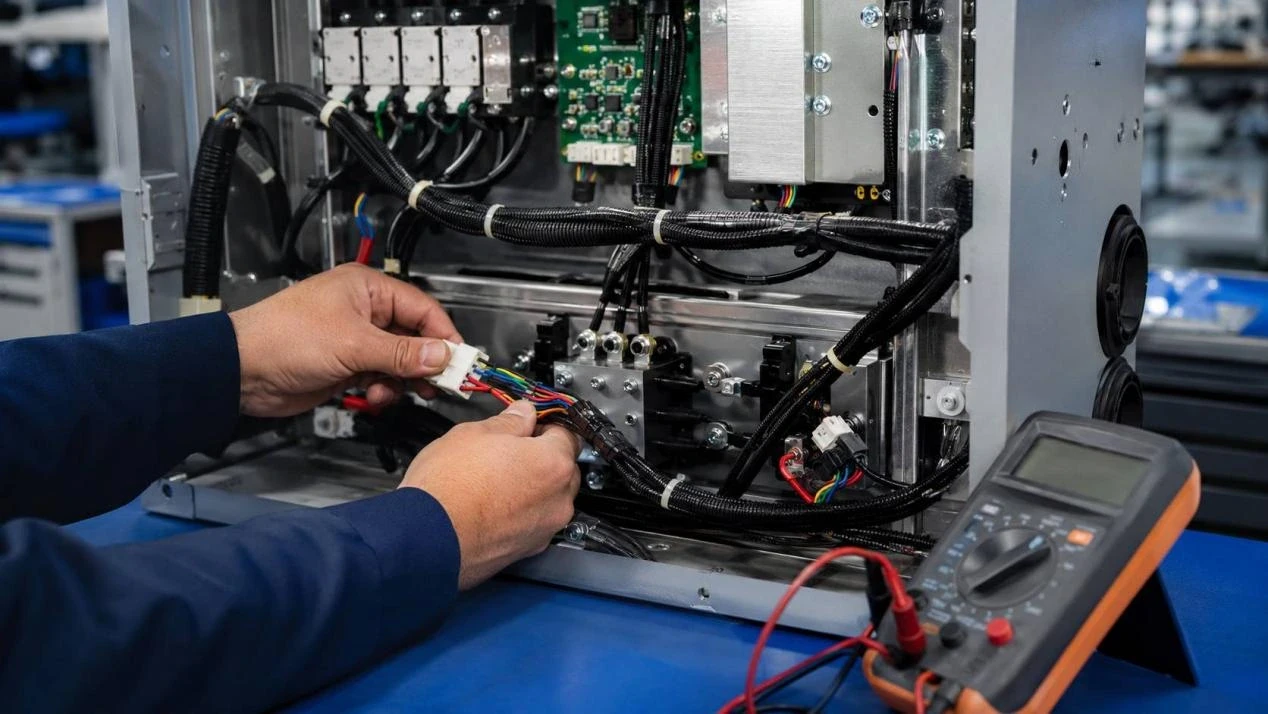
L'étape suivante est la traçabilité. En cas de défaillance d'un faisceau de câbles, la question pertinente n'est pas simplement « A-t-il réussi le test ? » mais plutôt « Quel matériau, processus, révision du dessin, programme de test ou lot était concerné ? »
Comment évolue l'assemblage de faisceaux de câbles personnalisés pour les acheteurs OEM ?
Auparavant, les projets sur mesure reposaient largement sur des échantillons. Ces derniers restent importants, mais la production évolue vers des définitions plus claires, capables de résister aux commandes répétées et aux modifications de produits.
Pourquoi les demandes de devis doivent-elles comporter davantage de détails prêts pour la production ?
Une demande de devis (RFQ) utile pour un assemblage de faisceaux de câbles sur mesure doit définir plus que les noms des connecteurs et la longueur des câbles.
Selon le modèle, les acheteurs pourraient devoir confirmer :
- modèles de connecteurs et de bornes ;
- interface d'accouplement ;
- Spécifications du câblage ;
- longueur du câble ou de la branche ;
- attribution des broches ;
- polarité;
- sens de visualisation du connecteur ;
- étiquettes et marquage ;
- blindage ;
- caractéristiques de rétention ;
- exigences de routage ;
- méthode d'essai ;
- révision du dessin.
Pour les acheteurs préparant un nouveau faisceau de câbles sur mesure, le guide existant pour spécifications personnalisées du faisceau de câbles montre comment le marquage des fonctions, les détails des bornes, les couleurs des fils, l'approbation des échantillons et le contrôle des révisions peuvent être transformés en exigences de commande reproductibles.
Cette raison se renforce avec le développement de l'automatisation du câblage. Un opérateur peut remarquer un schéma imprécis et s'arrêter pour poser une question. Le traitement automatisé est optimal lorsque le résultat attendu est déjà défini.
Pourquoi l'intégration des fournisseurs est-elle plus importante ?
Le câblage interne moderne peut faire appel à plusieurs méthodes de connexion au sein d'une même plateforme d'équipement.
Un projet peut utiliser des câbles plats IDC pour les signaux entre cartes, des connecteurs discrets pour les commutateurs, un câble blindé à proximité d'équipements bruyants et un bloc d'alimentation séparé. Le fait de considérer chaque connexion comme un composant indépendant multiplie les interactions entre l'ingénierie, les achats et la production.
Fondée en 2013, LUONYX exploite une structure de production verticalement intégrée, de la conception et du développement à l'assemblage final. Sa gamme comprend des connecteurs, des câbles plats IDC, des faisceaux de câbles, des câbles SATA, des câbles USB et d'autres produits de câblage.
Cette structure offre aux équipes des équipementiers un avantage pratique lorsque le connecteur, le câble, la borne, l'échantillon et l'assemblage final doivent être examinés ensemble.
À quoi les équipes des équipementiers doivent-elles se préparer pour l'assemblage des faisceaux de câbles en 2026 ?
Les projets les plus performants en 2026 ne seront pas forcément ceux qui utilisent le plus l'automatisation. Ce seront ceux qui sont les plus faciles à définir, à construire, à tester et à reproduire.
Avant de demander un devis ou une analyse de production, il est utile de préparer les éléments suivants :
|
Élément de projet |
Pourquoi c'est important |
|
Connecteur et pièce d'accouplement |
Confirme la compatibilité physique |
|
Spécifications des fils et câbles |
Définit les exigences électriques et de traitement |
|
Carte à épingler |
Définit le circuit requis |
|
Dimensions des câbles et des branches |
Contrôles de routage et d'ajustement |
|
Exigence de blindage |
Définit les constructions liées aux EMI |
|
Échantillon approuvé |
Fournit une référence physique de fabrication |
|
Critères de test |
Définit l'acceptation de la production |
|
Révision du dessin |
Assure l'alignement de la production et de la qualité |
L'automatisation du montage des faisceaux de câbles est précieuse lorsqu'elle élimine les variations dans les tâches répétitives. Elle est moins utile lorsque les spécifications techniques évoluent encore chaque semaine.
La même règle s'applique à l'assemblage de faisceaux de câbles sur mesure. Avant la mise à l'échelle, il convient de confirmer ensemble la conception, l'échantillon, le routage, la méthode de connexion et les exigences de test des faisceaux de câbles. Les acheteurs disposant de plans, d'échantillons, de connecteurs compatibles ou de schémas d'implantation d'équipements peuvent contacter LUONYX examiner la structure de connexion et les exigences de production avant la mise en production par lots.
Conclusion
En 2026, l'assemblage des faisceaux de câbles sera davantage contrôlé que simplement automatisé. Les opérations répétitives de coupe, de dénudage, de marquage, de sertissage et de test sont de bonnes candidates pour un contrôle par équipement, tandis que la flexibilité du routage, du branchement, du chargement des connecteurs et de l'assemblage final complexe privilégie encore la production hybride dans de nombreux projets.
Dans le même temps, la miniaturisation des composants électroniques entraîne une augmentation de la densité des connecteurs, ce qui rend le pas, le brochage, l'orientation, le blindage et le routage des câbles plus importants. Les tests de faisceaux de câbles s'orientent également vers une traçabilité complète de la production, au-delà de la simple certification « Conforme ».
Pour les fabricants d'équipement d'origine (OEM), le principal changement est évident : un processus d'assemblage de faisceaux de câbles performant repose sur des informations techniques de meilleure qualité. Des schémas clairs, des matériaux adaptés, des échantillons validés, des tests définis et des révisions maîtrisées rendent l'automatisation plus efficace et facilitent la gestion des commandes répétées.
FAQ
Q1 : L’assemblage des faisceaux de câbles sera-t-il entièrement automatisé en 2026 ?
A1 : L’automatisation complète ne convient probablement pas à tous les projets. La coupe, le dénudage, le marquage, le sertissage répétitif et certaines étapes de test présentent un fort potentiel d’automatisation. Le routage complexe, le branchement, le chargement des connecteurs et les travaux personnalisés variables restent souvent manuels ou hybrides, car les fils souples sont plus difficiles à manipuler de manière constante.
Q2 : Quel est le principal avantage de l'automatisation de l'assemblage des faisceaux de câbles ?
A2 : Le principal avantage de l’automatisation de l’assemblage des faisceaux de câbles réside dans la reproductibilité des processus stables. La découpe, le dénudage, le sertissage et les tests contrôlés permettent de réduire les variations lorsque le matériau, la borne, l’outillage et la définition du produit restent constants. L’automatisation est optimale une fois le processus lui-même clairement défini.
Q3 : Que doivent fournir les acheteurs pour un projet d’assemblage de faisceaux de câbles sur mesure ?
A3 : Les acheteurs doivent fournir les détails des connecteurs et des bornes, les spécifications des câbles, le brochage, les dimensions finies, la position des dérivations, la polarité, l’étiquetage, les exigences de blindage, la quantité prévue et les critères de test. Un schéma et un échantillon physique approuvé sont particulièrement utiles pour les projets de production en série.