Tabla de Contenidos
Noticias relacionadas
Problemas con los cables planos: ¿Qué causa las fallas antes de la producción?
Un cable plano puede superar una prueba rápida en banco y aun así fallar durante el montaje piloto. Las causas comunes incluyen contacto IDC incompleto, asignación incorrecta de pines, paso de cable y conector incompatible, retención débil, aislamiento dañado, blindaje deficiente o un recorrido del cable que ejerce tensión constante sobre la terminación.
La pregunta clave no es simplemente si una muestra funciona. Antes de la producción, los compradores necesitan saber si el mismo trazado eléctrico, la misma orientación del conector, la misma sujeción mecánica y el mismo resultado de enrutamiento se pueden repetir en todo el lote. Un fallo detectado en la fase de muestreo afecta a unas pocas piezas. El mismo fallo detectado después de la instalación se convierte en un problema que requiere reprocesamiento.
¿Por qué un cable plano puede pasar las pruebas y aun así fallar posteriormente?
Una comprobación básica de continuidad solo demuestra que existe un circuito eléctrico en ese momento. No demuestra que cada conductor llegue al pin correspondiente, que el contacto IDC haya alcanzado completamente el conductor ni que el conector permanezca seguro después del enrutamiento.
La continuidad eléctrica es solo la primera puerta.
En la terminación IDC, el contacto debe perforar el aislamiento y establecer un contacto estable con el conductor. Una presión incompleta puede provocar un comportamiento intermitente en lugar de un circuito abierto limpio. Síntomas similares pueden deberse a un contacto deformado, oxidación o un acoplamiento deficiente.
Por lo tanto, un comprobador de cables planos debe funcionar con un mapa de pines definido, no solo con un simple resultado de continuidad (aprobado/reprobado). Debe distinguir la conexión prevista de las conexiones cruzadas o no previstas.
Esto cobra especial importancia tanto en el cableado directo como en el cruzado. El cableado directo mantiene la correspondencia de pines requerida. Un diseño cruzado modifica la posición de ciertas señales. Si la producción sigue una definición incorrecta, el cable puede ser eléctricamente correcto, pero funcionalmente defectuoso.
Para un proceso de aprobación más amplio, Pruebas de mazos de cables antes de la producción en masa Esto demuestra por qué la asignación de pines, la retención y el ajuste de la instalación deben tratarse como comprobaciones separadas.
El ajuste instalado puede crear una falla que el banco nunca muestra.
La carcasa real añade puntos de flexión, soportes, cubiertas y componentes cercanos. Un cable ligeramente corto puede ejercer presión sobre un conector. Un pliegue pronunciado junto a la terminación puede mantener la carga mecánica sobre el área de contacto.
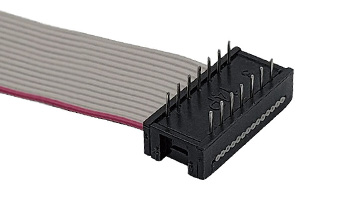
Aquí es donde una abrazadera para cable plano, un sistema de alivio de tensión, una barra de bloqueo o un punto de enrutamiento fijo pueden ser importantes. No mejoran la calidad de la señal por sí solos, sino que controlan el movimiento para que la terminación no tenga que soportar la carga mecánica del cable.
¿Qué problemas con el cable plano se deben investigar primero?
La resolución de problemas es más rápida cuando cada síntoma está relacionado con las posibles causas del proceso.
|
Síntoma de fallo |
Zona probable para revisar |
Qué verificar antes de la producción |
|
Señal intermitente |
Contacto IDC, contacto de acoplamiento |
Calidad de prensado y ajuste perfecto |
|
Sin señal o funcionamiento incorrecto |
Mapa de pines, definición de cableado, orientación |
Mapa punto a punto contra dibujo |
|
El cable se retira |
Retención, alivio de tensión, manejo |
Prueba de retención y ruta instalada |
|
Aislamiento dañado |
Corte, prensado, manipulación |
Inspección visual después de los pasos clave |
|
Inestabilidad relacionada con el ruido |
Apantallamiento, puesta a tierra, enrutamiento |
Prueba de integridad del blindaje y del equipo |
|
Atenuación excesiva |
Longitud del cable, calidad del contacto, enrutamiento |
Resultado eléctrico en la ruta real |
Un mal contacto con IDC a menudo parece un problema de la aplicación.
Las fallas intermitentes pueden desaparecer al mover el cable. El control de producción debe verificar que los conectores del cable plano estén presionados uniformemente y que los contactos de desplazamiento de aislamiento hayan alcanzado correctamente los conductores.
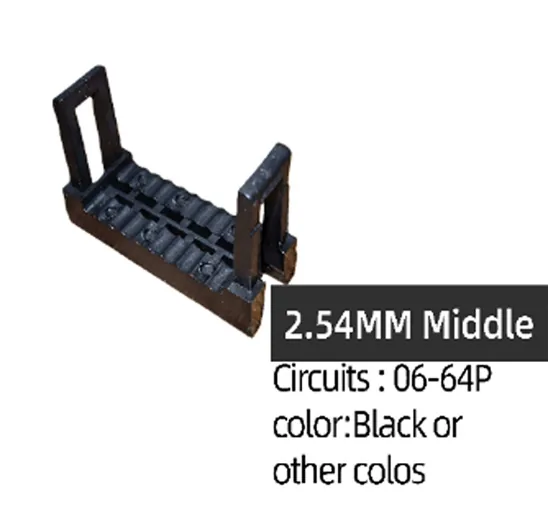
Los criterios de aceptación deben coincidir con las especificaciones del conector y del cable elegidos. Por ejemplo, las especificaciones del conector IDC de 2,54 mm de LEOCABLE incluyen una resistencia de contacto de 20 mΩ, una resistencia de aislamiento mínima de 1000 MΩ, una corriente nominal de 1 A CA/CC, una tensión nominal de 250 V CA/CC y un rango de temperatura de -40 °C a +105 °C.
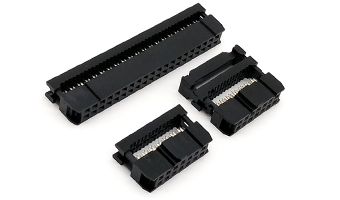
Los equipos que utilizan un campo industrial estándar pueden revisar el Conector hembra IDC de 2,54 mm al alinear la estructura de la carcasa, la especificación de contacto, el paso y la retención con el diseño del cable.
El daño puede comenzar antes de la rescisión del contrato.
Un ajuste de corte inadecuado puede dañar el aislamiento. Una presión excesiva durante el montaje puede dañar el cable, mientras que tirar de él durante la manipulación puede transferir la fuerza al conector.
Un defecto puede permanecer oculto hasta que el cable se doble dentro del equipo. Por lo tanto, la inspección visual debe realizarse después del corte y nuevamente después de la terminación, no solo durante el embalaje final.
¿Cómo influyen los tipos de conectores de cable plano en el riesgo de fallos?
Los conectores para cables planos no son intercambiables simplemente porque tengan el mismo número de pines. El paso, la separación entre conductores, la estructura de acoplamiento, la orientación y la retención influyen en el correcto funcionamiento del conjunto.
Haga coincidir el paso del conector con el paso real del cable.
En las estructuras IDC comunes, el paso de la carcasa y el paso del conductor están relacionados, pero no siempre coinciden.
|
Estructura IDC |
Paso de alambre coincidente |
|
1.27 × 1.27 mm |
0,635 mm |
|
1.27 × 2.54 mm |
0,635 mm |
|
2,0 mm |
1,0 mm |
|
2.54 × 2.54 mm |
1,27 mm |
Este es un detalle que se suele pasar por alto en una solicitud de cotización. Realizar el pedido basándose únicamente en el paso de la carcasa y el número de pines puede dar como resultado un conector que no sea compatible con el cable plano.
Para aplicaciones que necesitan varios tipos de conectores de cable plano, el Conjunto de cable flexible plano profesional IDC Admite conectores 06-80P, con pasos de interfaz de 2,54 mm, 2,0 mm, 1,27 × 1,27 mm y 1,27 × 2,54 mm, además de espaciados de cables PH1,27 mm, PH1,0 mm y PH0,635 mm. La longitud se puede personalizar y el ensamblaje cumple con la normativa RoHS.
La retención debe coincidir con el equipo.
Un conector que funciona en una instalación fija puede no ser suficiente para equipos expuestos a vibraciones o uso repetido. Las características a prueba de errores, las estructuras de bloqueo, los puntos de montaje y los sistemas de alivio de tensión pueden reducir las conexiones incorrectas y el aflojamiento gradual.
Una abrazadera para cable plano o un punto de fijación definido resulta útil cuando, de lo contrario, el recorrido del cable ejercería una fuerza directa sobre el conector. La clave reside en determinar dónde se distribuye la carga mecánica tras la instalación.
¿Qué debe incluir un plan de pruebas de cables planos de preproducción?
Un plan de pruebas eficaz distingue entre la identificación eléctrica, la calidad del contacto, la retención mecánica, el estado físico y el comportamiento tras la instalación. Ninguna prueba puede sustituir a las cinco.
Comience con el mapeo de pines, no solo con la continuidad.
Un comprobador de cables planos debe verificar cada punto requerido comparándolo con el mapa de pines aprobado. Si el diseño utiliza cableado cruzado, el programa de prueba debe representar esa configuración.
En el dibujo también deben especificarse el pin 1, la dirección de visualización del conector, la orientación de las franjas del cable y la dirección de acoplamiento. Una muestra aprobada puede aclarar la orientación física, pero no debe sustituir los requisitos medibles.
Agregar controles mecánicos y visuales
Tras realizar las pruebas eléctricas, inspeccione el asiento del conector, el aislamiento del cable, el alivio de tensión y los elementos de bloqueo. Si la retención es importante, utilice una prueba de tracción adecuada para la terminación y la construcción del cable seleccionadas.
Para conjuntos blindados, inspeccione el blindaje para detectar daños o falta de cobertura y confirme la conexión a tierra requerida. La inspección final puede incluir:
- Continuidad de pines y mapeo de pines;
- resistencia de contacto donde se especifique;
- integridad del aislamiento;
- integridad del blindaje y conexión a tierra cuando corresponda;
- pruebas de retención o de tracción;
- instalado encaja dentro del equipo objetivo;
- Registros de inspección vinculados al lote.
Un comprobador de cables planos es importante, pero no puede mostrar si el cable quedará pellizcado por una cubierta, se aflojará bajo la tensión de enrutamiento o se mezclará con la revisión incorrecta.
¿Cómo pueden los compradores convertir una buena muestra en una producción estable?
Una muestra aprobada útil es una referencia física vinculada al mismo dibujo, definición de material, método de ensayo y revisión que se utilizará para el lote.
Antes del lanzamiento, defina el modelo del conector, el número de pines, el paso, la separación entre cables, la longitud del cable, el mapa de pines, la dirección del conector, la identificación del pin 1, la ruta de plegado, los requisitos de blindaje, el método de retención y los criterios de inspección. Las versiones de aspecto similar también deben tener un etiquetado claro y una separación de embalaje adecuada.
Los materiales entrantes también deben controlarse. Los cables, contactos, materiales de blindaje y carcasas deben cumplir con las especificaciones aprobadas. Los equipos de corte y prensado deben utilizar ajustes controlados, y las instrucciones de trabajo deben distinguir claramente entre cableado directo y cableado cruzado.
LEOCABLE opera una planta de fabricación integrada verticalmente que abarca desde el diseño y el desarrollo hasta el ensamblaje final. Su gama de productos incluye conectores, conjuntos de cables planos IDC y otros cableados internos para equipos, con soporte OEM/ODM para requisitos personalizados. Para los compradores, la ventaja reside en poder integrar el conector, la construcción del cable, las muestras y los controles de producción en un mismo proyecto.
Si el diseño está pasando de prototipos a pedidos repetidos, Ensamblaje de cable plano manual o automatizado Puede ayudar a determinar cuándo la flexibilidad sigue siendo útil y cuándo tiene sentido una ruta de producción más controlada.
Cuando el dibujo, el volumen previsto y la ruta de instalación estén listos, Envíe sus requisitos de cable plano a LEOCABLE. Revisar el formato del conector, las especificaciones del cable, la orientación, el blindaje y los controles de producción antes de la liberación del lote.
Conclusión
Los fallos en los cables planos antes de la producción suelen deberse a un contacto IDC incompleto, una asignación de pines incorrecta, una diferencia entre el conector y el paso del cable, una retención débil, un aislamiento dañado, problemas de blindaje o un enrutamiento que sobrecarga la terminación.
La forma práctica de reducir estos riesgos es verificar más que la simple continuidad. Confirme el cableado, la orientación del conector, la separación entre conductores, la retención, el estado del aislamiento y el ajuste de la instalación comparándolos con el mismo plano y la muestra aprobada.
Los conectores de cable plano deben seleccionarse como parte del conjunto completo. Una vez definido el diseño, el método de prueba y los registros de producción deben garantizar la repetibilidad del resultado aprobado. De esta manera, una muestra funcional se convierte en un conjunto de cables listo para la producción.
Preguntas frecuentes
P1: ¿Puede un cable plano pasar una prueba de continuidad y aun así estar defectuoso?
A1: Sí. La continuidad puede confirmar una ruta eléctrica, pero por sí sola no prueba la correcta asignación de pines, el contacto IDC estable, la retención del conector, el estado del aislamiento o el ajuste de la instalación.
P2: ¿Qué debe comprobar un probador de cables planos antes de la producción?
A2: Debe verificar las conexiones punto a punto requeridas con respecto al mapa de pines aprobado e identificar conexiones abiertas, cruzadas o no deseadas. La retención mecánica, el aislamiento, el blindaje y el ajuste de la instalación aún requieren verificaciones por separado.
P3: ¿Cómo deben comparar los compradores los diferentes tipos de conectores para cables planos?
A3: Compare el paso, la separación entre cables, el número de pines, la dirección de acoplamiento, la estructura de retención, las especificaciones de contacto y el recorrido del equipo. La opción correcta debe coincidir con la placa de circuito impreso, la construcción del cable, el proceso de ensamblaje y las condiciones de servicio.