Inhaltsverzeichnis
Verwandte Nachrichten
Was ändert sich bei der Kabelbaumkonfektionierung im Jahr 2026?
Die Kabelbaumkonfektionierung wird sich im Jahr 2026 nicht in Richtung einer Fabrik entwickeln, in der jedes Kabel von Robotern gehandhabt wird. Sinnvoller ist die gezielte Automatisierung. Wiederholbare Arbeitsgänge wie Schneiden, Abisolieren, Markieren und einige Crimparbeiten lassen sich durch Maschinen leichter steuern, während Verlegen, Verzweigen, Steckerbestückung und die Endmontage oft manuell oder teilautomatisiert erfolgen.
Diese Umstellung verändert mehr als nur die Produktionsgeschwindigkeit. Sie wirkt sich darauf aus, wie Ingenieure Zeichnungen erstellen, wie Einkäufer Lieferanten vergleichen, wie Produktionsdaten erfasst werden und wie die Kabelbaumprüfung mit der freigegebenen Produktrevision verknüpft wird.
Für OEMs ist die entscheidende Frage nicht mehr allein, ob ein Lieferant die Automatisierung der Kabelbaumkonfektionierung anbietet. Vielmehr geht es darum, ob der gesamte Kabelbaumkonfektionierungsprozess auch bei steigendem Produktionsvolumen, zunehmender Steckerdichte oder Produktänderungen von einer Revision zur nächsten konsistent bleibt.
Warum geht die Kabelbaumkonfektionierung in Richtung eines Hybridmodells?
Die Kabelbaumfertigung ist schwieriger zu automatisieren als viele andere Fertigungsprozesse mit starren Bauteilen. Drähte biegen, verdrehen sich, überlappen sich und verändern ihre Form während der Handhabung. Eine Maschine kann einen Draht sehr präzise auf eine programmierte Länge zuschneiden. Dasselbe System jedoch dazu anzuregen, mehrere flexible Abzweigungen um Steckverbinder, Klemmen und Wechselvorrichtungen zu führen, ist eine ganz andere Aufgabe.
Aus diesem Grund wird die Hybridproduktion zu einer realistischeren Option als die vollständige Automatisierung.
Welche Vorgänge sollten zuerst automatisiert werden?
Stabile und sich wiederholende Arbeitsschritte sind der einfachste Ansatzpunkt für die Einführung einer Automatisierung der Kabelbaummontage.
Typische Kandidaten sind:
- Drahtschneiden;
- kontrolliertes Abstreifen;
- Kennzeichnung und Identifizierung;
- wiederholtes Crimpen der Anschlüsse;
- ausgewählte Inspektionsschritte.
Diese Prozesse haben messbare Eingangsgrößen. Drahtlänge, Abisolierlänge, Anschlussposition und Crimpeinstellungen können vor Produktionsbeginn definiert werden.
Das ist wichtig, da viele häufige Kabelfehler in diesen frühen Phasen auftreten. Falsche Schneideinstellungen können die Isolierung beschädigen. Eine ungünstige Crimpposition oder unzureichende Crimpkraft kann zu einem schwachen Halt der Klemmen führen. Ist der Leiter zu kurz vorbereitet, sitzt er möglicherweise nicht richtig in der Klemme.
Die Automatisierung ist hier nützlich, weil sie die Abweichungen bei Arbeitsabläufen reduziert, die nicht stark vom Urteilsvermögen des Bedieners abhängen sollten.
Wo ist die manuelle Montage noch sinnvoll?
Der spätere Teil des Kabelbaum-Montageprozesses ist oft weniger vorhersehbar.
Mehrsträngige Kabelbäume müssen unter Umständen auf einer Formplatte positioniert, durch eine Vorrichtung geführt, in verschiedene Steckergehäuse eingesetzt, gebündelt, mit Schläuchen versehen, gefaltet oder an einem realen Gehäuse geprüft werden. Bei kleinen Produktionsserien können sich die Anforderungen zudem häufig ändern.
Ein geübter Bediener kann sich an leichte Kabelverschiebungen während der Verlegung anpassen. Die Ausrüstung erfordert eine wesentlich präzisere Positionierung aller Komponenten.
Deshalb sollte die Automatisierung der Kabelbaumkonfektionierung schrittweise bewertet werden. Die Automatisierung eines stabilen Prozesses kann einen größeren Mehrwert bieten als der Versuch, die gesamte Produktionslinie zu automatisieren, bevor die Produktfamilie fertig ist.
Was ändert sich im Inneren des Kabelbaum-Montageprozesses?
Die größte Veränderung in der Fertigung ist nicht eine neue Maschine. Es ist die strengere Kontrolle über Material, Verarbeitung, Auswahl der Steckverbinder und Qualitätskontrolle.
Schneiden, Abisolieren und Crimpen werden immer kontrollierter.
Ein zuverlässiger Kabelbaum-Montageprozess beginnt bereits vor dem Bestücken der Steckverbinder.
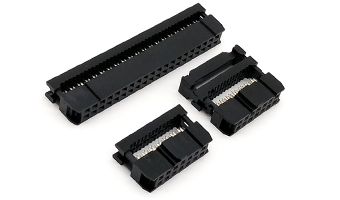
Drahtspezifikation, Isolierung, Anschlusstyp und Werkzeuge müssen aufeinander abgestimmt sein. Ein Anschluss kann nicht unabhängig von Drahtquerschnitt und Leiteraufbau ausgewählt werden. Gleiches gilt für die IDC-Verarbeitung. Der Steckverbinderkontakt muss zum Leiterabstand passen und die Isolierung korrekt durchdringen.
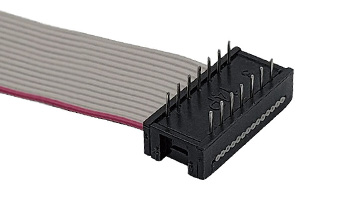
Bei Flachkabelanwendungen ermöglicht die IDC-Technologie das Konfektionieren mehrerer Leiter in einem einzigen Pressvorgang. Bei Einzelader-Kabelbäumen oder gemischten Steckverbinderdesigns bieten Crimpverbinder mehr Flexibilität bei der Kabelführung, erfordern jedoch die Kontrolle jedes einzelnen Verbinders.
LUONYXs Leitfaden zur Auswahl von Steckverbindern erklärt, warum die Wahl des Steckverbinders, die Kabelkonstruktion, die Anschlussmethode und das Produktionsvolumen gemeinsam betrachtet werden sollten und nicht als separate Kaufentscheidungen.
Die praktische Änderung für 2026 ist einfach: Produktionsteams versuchen, Unklarheiten frühzeitig zu beseitigen. Eine Zeichnung, die lediglich „schwarzer Stecker“ oder „28AWG-Kabel“ angibt, reicht nicht aus, wenn der Prozess wiederholbare Anschlusspositionen, Drahtbelegungen, Pin-Richtungen und Prüfkriterien erfordert.
Warum beeinflusst die Steckverbinderdichte die Fertigungsentscheidung?
Elektronische Geräte integrieren immer mehr Funktionen auf begrenztem Raum. Dies erhöht den Druck auf die Anschlussdichte, die Kabelführung und die Wartungszugänglichkeit.
Kleinere Steckverbinder sparen zwar Platz auf der Leiterplatte, verringern aber auch das Risiko von Montagefehlern. Bei einer höheren Anzahl von Pins sind die Ausrichtung und die korrekte Pinbelegung wichtiger.
LUONYXs IDC-Flachkabelbaugruppe Dies ist ein Beispiel dafür, wie eine einzige Kabelfamilie unterschiedliche Dichteanforderungen abdecken kann. Sie unterstützt 06-80P-Konfigurationen mit Schnittstellenoptionen von 2,54 mm, 2,0 mm, 1,27 × 1,27 mm und 1,27 × 2,54 mm. Verfügbare Aderabstände sind PH1,27 mm, PH1,0 mm und PH0,635 mm, die Kabellänge ist kundenspezifisch anpassbar. Eine leitfähige Gewebeummantelung ist ebenfalls für Schirmung und Abriebfestigkeit erhältlich.
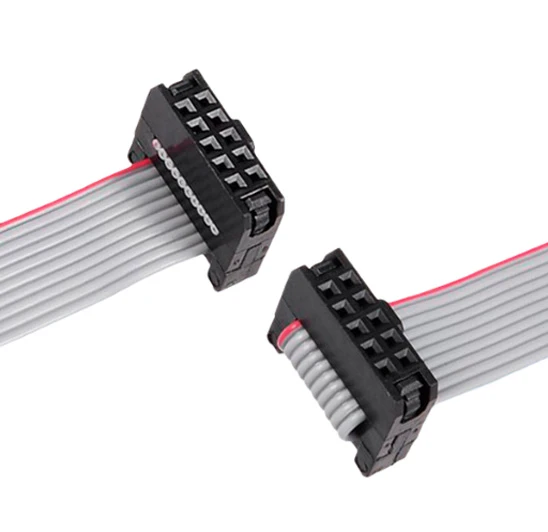
Diese Beispiele verdeutlichen, warum die Steckverbinderdichte nicht nur eine Frage der Leiterplatte ist. Steckverbinder, Leiterabstand, Anschlussverfahren, Schirmungsmethode und die endgültige Leiterbahnführung müssen alle aufeinander abgestimmt sein.
Warum werden Kabelbaumtests Teil der Produktionsdaten?
Früher ließen sich Tests auf einer Bestellung einfach beschreiben: „100 % Test vor Versand“. Diese Formulierung ist zunehmend zu vage.
Ein Testergebnis ist nur dann nützlich, wenn sich Käufer und Hersteller darüber einigen, was geprüft wird, anhand welcher Zeichnungsrevision und nach welchen Akzeptanzkriterien.
Elektrische Prüfungen erfordern eine definierte Produktidentität.
Die Prüfung des Kabelbaums sollte mit der Identifizierung der elektrischen Bauteile beginnen.
Die Durchgangsprüfung kann einen offenen Stromkreis aufdecken, jedoch können in einem Kabelbaum auch zwei Drähte vertauscht sein und die elektrische Durchgängigkeit erhalten bleiben. Die Pinbelegung sollte daher der genehmigten Schaltplandefinition entsprechen.
Bei geraden Verbindungen muss die erforderliche Pinbelegung unverändert bleiben. Kreuzungsschaltungen benötigen eine eigene, definierte Zuordnung. Bedienungsanleitungen und Testprogramme müssen derselben Verdrahtungsregel folgen.
Auch der Kontaktzustand ist wichtig. Schlechter Kontakt kann durch fehlerhaftes Crimpen, Verformung der Anschlüsse, Oxidation oder unvollständige IDC-Durchdringung verursacht werden.
Das bestehende Leitfaden zum Testen von Kabelbäumen vor der Serienproduktion geht darüber hinaus auf Durchgängigkeit, Pin-Zuordnung, Klemmenbefestigung, Zugkraftprüfungen und Einbaupassung ein.
Die Prüfung von Kabelbäumen sollte nicht unnötig verkompliziert werden, nur um zusätzliche Prüfschritte einzuführen. Jeder Test sollte ein reales Produktionsrisiko aufzeigen.
Mechanische und installierte Prüfungen dürfen weiterhin nicht ignoriert werden.
Die elektrische Abnahme (PASS) beweist nicht, dass ein fertiger Kabelbaum auch mechanisch einsatzbereit ist.
Ein Anschluss kann elektrisch korrekt sein, aber nicht ausreichend befestigt. Ein Kabel kann seine Gesamtlänge erreichen und dennoch nach der Installation am Stecker ziehen. Die Abschirmung kann vorhanden, aber während der Verarbeitung beschädigt worden sein.
Nützliche Produktionsprüfungen können Folgendes umfassen:
|
Überprüfen |
Was es offenbaren sollte |
|
Pin-Durchgangsprüfung |
Fehlende elektrische Leitungen |
|
Pin-Zuordnung |
Vertauschte oder fehlerhafte Stromkreise |
|
Kontaktbedingungen |
Schlechter oder instabiler Terminalkontakt |
|
Isolationsprüfung |
Schnitte, Risse oder Beschädigungen durch unsachgemäße Handhabung |
|
Halte- oder Zugprüfung |
Schwache Klemmverbindung |
|
Abschirmungsprüfung |
Beschädigte oder unvollständige Abschirmbehandlung |
|
Einbau-Check |
Leitungsführung, Biegung, Freiraum und Steckverbinderbelastung |
Die Produktionskontrolle von LUONYX umfasst auch Rohmaterialprüfungen, Prozesskontrolle und Endproduktprüfungen, die Punkte wie Durchgang, Kontaktwiderstand, Schirmungszustand, Isolationsintegrität und Zugfestigkeit abdecken.
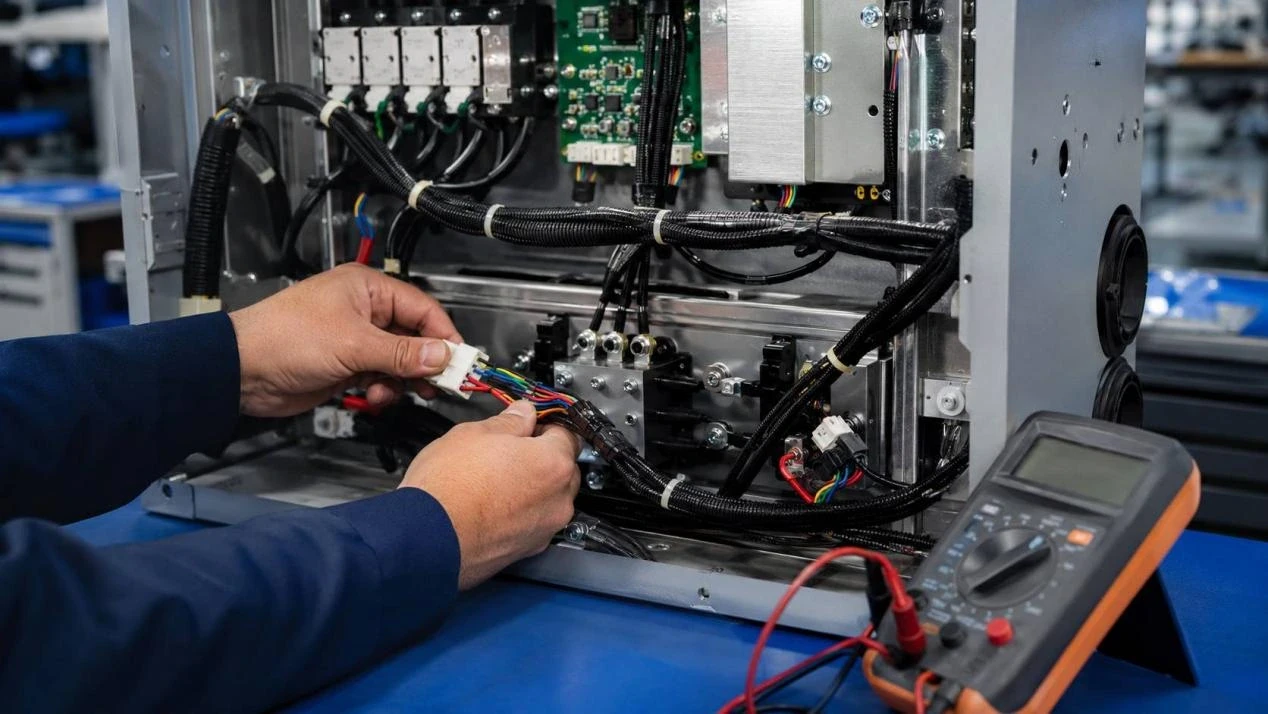
Der nächste Schritt ist die Rückverfolgbarkeit. Wenn ein Kabelbaum ausfällt, ist die entscheidende Frage nicht nur „Hat er den Test bestanden?“, sondern welches Material, welcher Prozess, welche Zeichnungsrevision, welches Testprogramm oder welche Charge betroffen war.
Wie verändert sich die kundenspezifische Kabelbaumkonfektionierung für OEM-Käufer?
Früher waren Sonderanfertigungen stark auf Muster angewiesen. Muster sind zwar nach wie vor wichtig, aber die Produktion entwickelt sich hin zu klareren Definitionen, die auch bei Nachbestellungen und Produktüberarbeitungen Bestand haben.
Warum benötigen Angebotsanfragen mehr produktionsreife Details?
Eine sinnvolle Angebotsanfrage für die kundenspezifische Kabelbaumkonfektion sollte mehr als nur Steckerbezeichnungen und Kabellängen definieren.
Je nach Ausführung müssen Käufer möglicherweise Folgendes bestätigen:
- Steckverbinder- und Klemmenmodelle;
- Passfläche;
- Drahtspezifikation;
- Kabel- oder Astlänge;
- PIN-Belegung;
- Polarität;
- Blickrichtung des Anschlusses;
- Etiketten und Kennzeichnungen;
- Abschirmung;
- Datenspeicherungsmerkmale;
- Routinganforderungen;
- Prüfverfahren;
- Zeichnungsrevision.
Für Käufer, die einen neuen kundenspezifischen Kabelbaum zusammenstellen, bietet der bestehende Leitfaden folgende Möglichkeiten: kundenspezifische Kabelbaumspezifikationen zeigt, wie Funktionskennzeichnung, Anschlussdetails, Drahtfarben, Musterfreigabe und Revisionskontrolle in wiederholbare Auftragsanforderungen umgewandelt werden können.
Dieser Grund gewinnt mit zunehmender Automatisierung der Kabelbaumkonfektion noch an Bedeutung. Ein Mitarbeiter bemerkt möglicherweise eine unklare Zeichnung und stellt eine Frage. Die automatisierte Verarbeitung funktioniert am besten, wenn das gewünschte Ergebnis bereits definiert ist.
Warum ist die Lieferantenintegration wichtiger?
Moderne interne Verkabelungen können mehrere Verbindungsmethoden in einer Geräteplattform umfassen.
Ein Projekt könnte beispielsweise IDC-Flachkabel für die Signalübertragung zwischen Leiterplatten, diskrete Anschlussklemmen für Schalter, abgeschirmte Kabel in der Nähe von störanfälligen Geräten und eine separate Stromversorgungseinheit verwenden. Die Behandlung jeder Verbindung als unabhängige Komponente führt zu mehr Schnittstellen zwischen Entwicklung, Einkauf und Fertigung.
LUONYX wurde 2013 gegründet und verfügt über eine vertikal integrierte Fertigungsstruktur, die von der Entwicklung bis zur Endmontage reicht. Das Produktsortiment umfasst Steckverbinder, IDC-Flachkabelkonfektionen, Kabelbäume, SATA-Kabel, USB-Konfektionen und weitere Produkte für die Geräteverkabelung.
Diese Struktur bietet den OEM-Teams einen praktischen Vorteil, wenn Stecker, Kabel, Anschlussklemme, Muster und Endmontage gemeinsam geprüft werden müssen.
Was sollten OEM-Teams für die Kabelbaummontage im Jahr 2026 vorbereiten?
Die erfolgreichsten Projekte im Jahr 2026 werden nicht unbedingt diejenigen sein, die den höchsten Automatisierungsgrad aufweisen. Es werden diejenigen sein, die sich am einfachsten definieren, entwickeln, testen und wiederholen lassen.
Vor der Anforderung eines Angebots oder einer Produktionsprüfung ist es hilfreich, Folgendes vorzubereiten:
|
Projektgegenstand |
Warum es wichtig ist |
|
Steckverbinder und Gegenstück |
Bestätigt die physikalische Kompatibilität |
|
Draht- und Kabelspezifikation |
Legt elektrische und verfahrenstechnische Anforderungen fest |
|
Karte mit Stecknadeln |
Definiert den erforderlichen Schaltkreis |
|
Kabel- und Abzweigabmessungen |
Steuerung der Routenführung und Passform |
|
Abschirmungsanforderung |
Definiert EMI-bezogene Konstruktionen |
|
Genehmigtes Muster |
Bietet einen Referenzwert für die physische Ausführung. |
|
Testkriterien |
Definiert die Produktionsabnahme |
|
Zeichnungsrevision |
Hält Produktion und Qualität im Einklang |
Die Automatisierung der Kabelbaumkonfektionierung ist dann wertvoll, wenn sie Schwankungen bei wiederholbaren Arbeitsschritten eliminiert. Sie ist weniger nützlich, wenn sich die technischen Vorgaben weiterhin wöchentlich ändern.
Die gleiche Regel gilt für die kundenspezifische Kabelbaumkonfektionierung. Vor der Skalierung sollten Design, Muster, Kabelführung, Anschlussmethode und Prüfanforderungen für den Kabelbaum gemeinsam abgestimmt werden. Käufer mit Zeichnungen, Mustern, passenden Steckverbindern oder Geräteplänen können Kontaktieren Sie LUONYX Vor der Chargenfreigabe die Verbindungsstruktur und die Produktionsanforderungen überprüfen.
Abschluss
Die Kabelbaumkonfektionierung wird im Jahr 2026 stärker kontrolliert als lediglich automatisiert. Wiederholbare Schneid-, Abisolier-, Markierungs-, Crimp- und Prüfvorgänge eignen sich gut für die gerätebasierte Steuerung, während flexible Verlegung, Verzweigung, Steckerbestückung und komplexe Endmontage in vielen Projekten weiterhin die Hybridfertigung begünstigen.
Gleichzeitig treibt die Kompaktheit der Elektronik den Bedarf an immer dichteren Steckverbindern voran, wodurch Rastermaß, Pinbelegung, Ausrichtung, Abschirmung und Kabelführung an Bedeutung gewinnen. Auch die Kabelbaumprüfung rückt immer näher an die Rückverfolgbarkeit in der Produktion heran, anstatt mit einem einfachen Prüfzertifikat abzuschließen.
Für OEM-Käufer ist die wichtigste Änderung klar: Ein effizienter Kabelbaum-Montageprozess beginnt mit besseren technischen Informationen. Klare Zeichnungen, aufeinander abgestimmte Materialien, freigegebene Muster, definierte Tests und kontrollierte Revisionen machen die Automatisierung effizienter und erleichtern die Abwicklung von Folgeaufträgen.
Häufig gestellte Fragen
Frage 1: Wird die Kabelbaumkonfektion im Jahr 2026 vollständig automatisiert sein?
A1: Eine vollständige Automatisierung ist wahrscheinlich nicht für jedes Projekt geeignet. Schneiden, Abisolieren, Markieren, wiederholtes Crimpen und ausgewählte Testschritte bieten ein hohes Automatisierungspotenzial. Komplexe Verlegung, Verzweigung, Steckerbestückung und variable Sonderanfertigungen bleiben oft manuell oder hybrid, da flexible Drähte schwieriger gleichmäßig zu handhaben sind.
Frage 2: Was ist der größte Vorteil der Automatisierung der Kabelbaumkonfektionierung?
A2: Der größte Vorteil der Automatisierung der Kabelbaumkonfektionierung liegt in der Wiederholgenauigkeit stabiler Prozesse. Kontrolliertes Schneiden, Abisolieren, Crimpen und Testen reduzieren die Abweichungen, sofern Material, Anschlüsse, Werkzeuge und Produktdefinition unverändert bleiben. Die Automatisierung funktioniert am besten, wenn der Prozess selbst klar definiert ist.
Frage 3: Was sollten Käufer für ein kundenspezifisches Kabelbaum-Konfektionierungsprojekt bereitstellen?
A3: Käufer sollten Angaben zu Steckverbindern und Klemmen, Kabelspezifikationen, Pinbelegung, Endabmessungen, Abzweigpositionen, Polarität, Beschriftung, Schirmungsanforderungen, erwarteter Menge und Prüfkriterien machen. Eine Zeichnung und ein freigegebenes physisches Muster sind besonders hilfreich, wenn das Projekt in die Serienproduktion übergeht.