2026年のワイヤーハーネス組立工程における変化とは?
2026年のワイヤーハーネス組立工程は、すべてのワイヤーがロボットによって扱われる工場へと向かうわけではない。より現実的な変化は、選択的な自動化である。切断、被覆剥離、マーキング、一部の圧着作業といった反復作業は、機器による制御が容易になる一方、配線、分岐、コネクタの装着、最終的な取り付け作業は、多くの場合、手動または半自動化されたままとなる。
この変化は、工場の生産速度だけにとどまりません。エンジニアが図面を作成する方法、バイヤーがサプライヤーを比較する方法、生産データを記録する方法、そしてワイヤーハーネスのテストが承認された製品改訂版にどのように結び付けられるかといった点にも影響を及ぼします。
OEMにとって重要なのは、サプライヤーがワイヤーハーネス組立の自動化を提供しているかどうかという単純な問題ではなく、生産量の増加、コネクタ密度の増加、あるいは製品の改訂版の変更といった状況下でも、ワイヤーハーネス組立プロセス全体の一貫性を維持できるかどうかである。
ワイヤーハーネス組立はなぜハイブリッドモデルへと移行しているのか?
ハーネス製造は、多くの剛性部品の製造工程に比べて自動化が難しい。ワイヤーは取り扱い中に曲がったり、ねじれたり、重なり合ったり、形状が変化したりする。機械はプログラムされた長さにワイヤーを非常に正確に切断できる。しかし、同じシステムで複数の柔軟な分岐をコネクタ、クリップ、交換用治具の周りに配線するのは、全く異なる作業となる。
だからこそ、完全自動化よりもハイブリッド生産の方が現実的な方向性になりつつあるのだ。
どの作業を最初に自動化するのが適切でしょうか?
ワイヤーハーネス組立の自動化を導入するのに最も適しているのは、安定した反復作業工程である。
典型的な候補者には以下のような人物が含まれます。
- ワイヤー切断;
- 制御された剥離;
- マーキングおよび識別;
- 繰り返し行われる端子圧着。
- 選択された検査手順。
これらの工程には測定可能な入力値があります。電線の長さ、被覆剥離の長さ、端子の位置、圧着設定などは、生産開始前に定義できます。
これは重要な点です。なぜなら、ケーブルの一般的な欠陥のいくつかは、こうした初期段階で発生するからです。切断設定が間違っていると、絶縁体が損傷する可能性があります。圧着位置が悪かったり、圧着力が不十分だったりすると、端子の保持力が弱くなる可能性があります。導体が短すぎると、端子に正しく装着されない場合があります。
自動化は、オペレーターの判断に大きく依存すべきでない作業におけるばらつきを減らすため、ここで有効です。
手作業による組み立てが依然として有効な場面はどのような場合か?
ワイヤーハーネスの組み立て工程の後半部分は、予測が難しい場合が多い。
複数の分岐を持つハーネスは、成形板上に配置したり、治具を通して配線したり、異なるコネクタハウジングに挿入したり、結束したり、スリーブで覆ったり、折り畳んだり、実際の筐体と照合したりする必要がある場合があります。また、少量生産の場合、仕様変更が頻繁に発生する可能性もあります。
熟練したオペレーターであれば、配線中にケーブルがわずかにずれても対応できる。しかし、機器の場合は、各コンポーネントをより厳密に制御して配置する必要がある。
だからこそ、ワイヤーハーネス組立の自動化は段階的に検討すべきなのです。製品ファミリーが完成する前にライン全体を自動化しようとするよりも、安定した工程を一つずつ自動化していく方が、より大きな価値を生み出すことができます。
ワイヤーハーネス組立工程の内部で何が変わっているのか?
製造業における最大の変化は、新しい機械を導入することではない。材料、加工、コネクタの選定、検査といった各工程間の管理をより厳密にすることにある。
切断、被覆剥き、圧着はより精密に制御されるようになっている。
信頼性の高いワイヤーハーネス組立工程は、コネクタの実装前から始まります。
電線の仕様、絶縁体、端子タイプ、および工具は互いに適合していなければなりません。端子は、電線の太さや導体の構造とは別に選択することはできません。IDC接続の場合も同様です。コネクタの接点は導体の間隔に合致し、絶縁体を正しく貫通する必要があります。
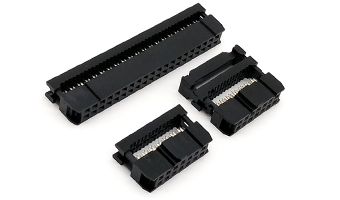
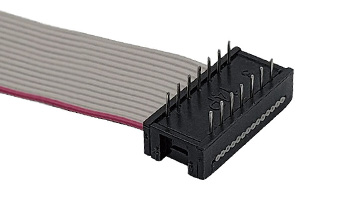
フラットケーブル用途では、IDC技術を用いることで、1回の圧着作業で複数の導体を終端処理できます。個別のワイヤハーネスや混合コネクタ設計の場合、圧着端子は配線の自由度が高い反面、個々の端子を制御する必要があります。
LUONYXの コネクタ選定ガイド コネクタの選択、ケーブルの構造、終端処理方法、生産量などは、個別の購入決定事項として扱うのではなく、まとめて検討すべきであることを説明しています。
2026年に向けた具体的な変更点は単純です。生産チームは、曖昧さをより早期に解消しようと努めています。「黒色のコネクタ」や「28AWGケーブル」とだけ書かれた図面では、工程において端子の位置、配線順序、ピンの方向、検査基準を再現性高く定めることが求められる場合、不十分なのです。
コネクタ密度が製造上の意思決定に影響を与えるのはなぜですか?
電子機器は、限られた内部空間にますます多くの機能を詰め込むようになっている。そのため、コネクタの密度、ケーブル配線、および保守点検のアクセス性に対する圧力が高まっている。
コネクタを小型化することで基板上のスペースを節約できますが、同時に組み立てミスが発生する可能性も低くなります。ピン数が増えるほど、向きやピンの対応がより重要になります。
LUONYXの IDCフラットケーブルアセンブリ これは、単一のケーブルファミリーでさまざまな密度要件に対応できる一例です。06~80P構成に対応し、2.54mm、2.0mm、1.27×1.27mm、および1.27×2.54mmのインターフェースオプションが用意されています。使用可能なワイヤ間隔はPH1.27mm、PH1.0mm、およびPH0.635mmで、ケーブル長はカスタマイズ可能です。シールドと耐摩耗性のために、導電性ファブリックによる被覆も利用できます。
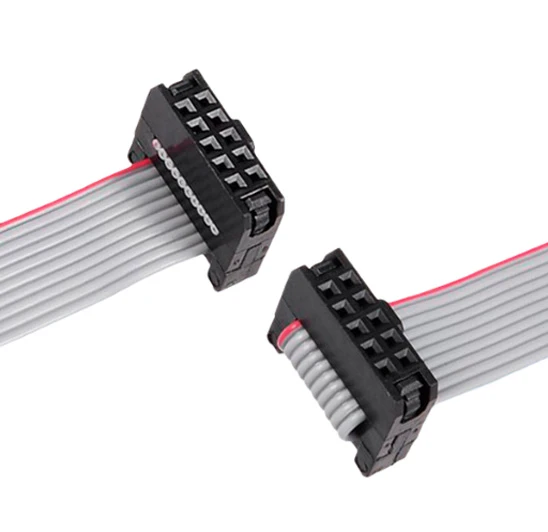
これらの選択肢は、コネクタ密度がプリント基板だけの問題ではない理由を示しています。コネクタ、ワイヤピッチ、終端処理プロセス、シールド方法、そして最終的な配線方法のすべてが一致している必要があるのです。
ワイヤーハーネスのテストが生産データの一部になりつつあるのはなぜか?
以前は、発注書に検査について記載するのは簡単でした。「出荷前に100%検査を実施」と記載すればよかったのです。しかし、この表現はますます曖昧になってきています。
試験結果は、購入者と製造業者が、何を、どの図面改訂版に対して、どのような合格基準で試験を行うかについて合意した場合にのみ有用となる。
電気試験には明確な製品識別情報が必要です
ワイヤーハーネスのテストは、電気的識別から始めるべきである。
導通試験によって断線箇所を特定できますが、ハーネス内では2本のワイヤが入れ替わっていても電気的に連続している場合があります。したがって、ピン配置は承認された回路定義に従う必要があります。
ストレート接続の場合、必要なピンの対応関係は固定されている必要があります。クロスオーバー設計では、独自のマッピングを定義する必要があります。操作手順書とテスタープログラムは、同じ配線規則に従う必要があります。
接触状態も重要です。端子の接触不良は、圧着不良、端子の変形、酸化、またはIDCの浸透不足などが原因で発生します。
既存の 量産前のワイヤーハーネステストガイド さらに、導通性、ピンマッピング、端子保持力、引張力チェック、および取り付け適合性についても詳しく解説します。
ワイヤーハーネスの試験は、単に検査手順を追加するためだけに複雑化すべきではありません。各試験は、実際の生産リスクに対応するものでなければなりません。
機械的および設置上のチェックは依然として無視できない
電気的なPASSは、完成したハーネスが機械的に準備完了であることを証明するものではありません。
端子は電気的には正しく接続されていても、十分に固定されていない場合があります。ケーブルは全長を満たしていても、取り付け後にコネクタに引っ張られる可能性があります。シールドは存在していても、加工中に損傷している可能性があります。
有用な生産チェック項目には以下が含まれます。
|
チェック |
それが明らかにするべきこと |
|
ピン導通 |
電気経路の欠落 |
|
ピンマッピング |
交差または誤った回路 |
|
接触条件 |
端子の接触不良または不安定 |
|
断熱材の点検 |
切り傷、ひび割れ、または取り扱いによる損傷 |
|
保持力または引張強度チェック |
末端部の接着が弱い |
|
遮蔽検査 |
損傷またはシールド処理の不完全 |
|
インストール適合レビュー |
配線、曲げ、クリアランス、コネクタの応力 |
LUONYXの生産管理では、原材料の検査、工程管理、完成品の検査も実施しており、導通、接触抵抗、シールド状態、絶縁完全性、引張試験などの項目を網羅しています。
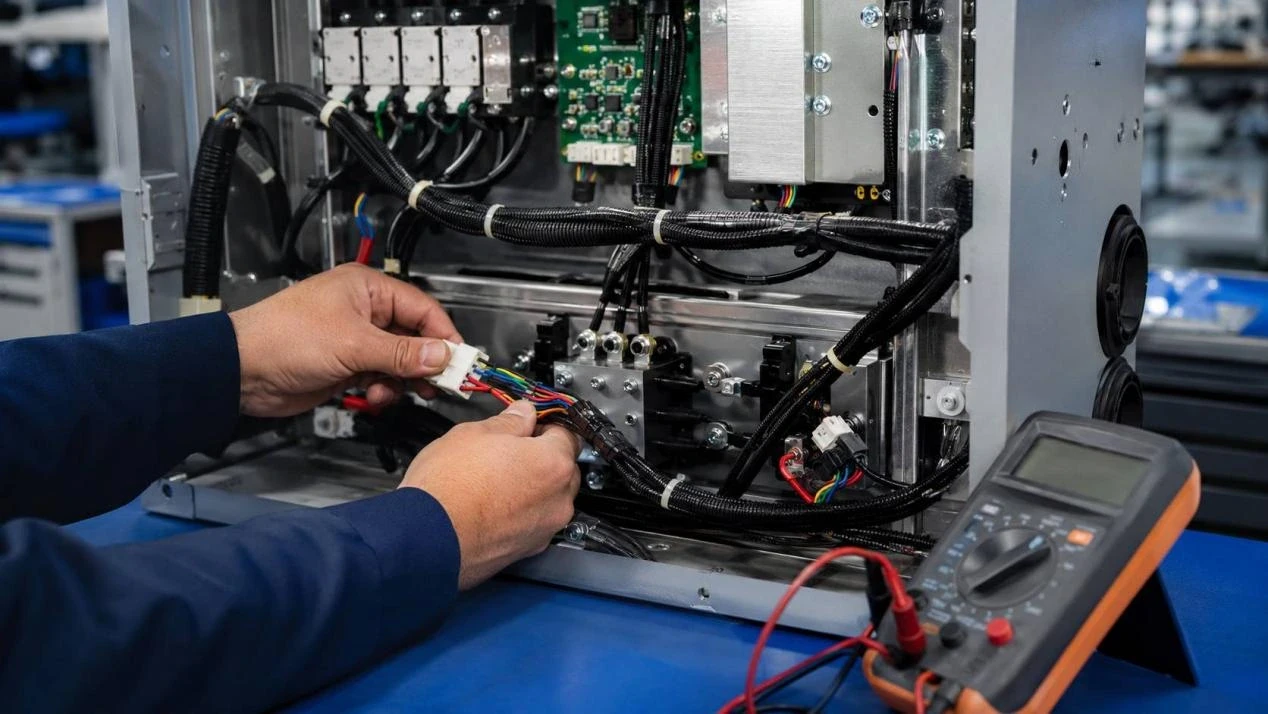
次のステップはトレーサビリティです。ハーネスが不合格になった場合、重要なのは「合格したか?」という問いだけではありません。どの材料、どの工程、どの図面改訂版、どの試験プログラム、どのバッチが関係していたのかを突き止めることが重要です。
OEM購入者にとって、カスタムワイヤーハーネスアセンブリはどのように変化しているのか?
従来、カスタムプロジェクトはサンプルに大きく依存していた。サンプルは今でも重要だが、生産現場は、リピート注文や製品改訂にも対応できる、より明確な仕様へと移行しつつある。
なぜ見積依頼書には、より詳細な生産準備情報が必要なのでしょうか?
有用なカスタムワイヤーハーネス組立の見積依頼書には、コネクタ名やケーブル長以上の情報を含めるべきです。
デザインによっては、購入者は以下の点を確認する必要がある場合があります。
- コネクタおよび端子のモデル。
- 接合界面;
- 配線仕様
- ケーブルまたは分岐の長さ。
- PINの割り当て;
- 極性;
- コネクタの視認方向。
- ラベルおよびマーキング。
- 遮蔽;
- 保持機能;
- ルーティング要件
- 試験方法
- 図面の修正。
新しいカスタムワイヤーハーネスアセンブリを準備している購入者向けの既存のガイド カスタムワイヤーハーネスの仕様 機能表示、端子詳細、配線色、サンプル承認、および改訂管理を、再現可能な注文要件に変換する方法を示します。
ワイヤーハーネス組立の自動化が進むにつれて、その理由はさらに強固なものとなる。作業員は不明瞭な図面に気づき、作業を中断して質問する可能性がある。自動化処理は、必要な結果が既に定義されている場合に最も効果を発揮する。
サプライヤーとの統合がより重要になるのはなぜか?
現代の屋内配線では、1つの機器プラットフォーム内で複数の接続方法が用いられる場合がある。
あるプロジェクトでは、基板間信号にIDCフラットケーブル、スイッチに個別の端子ハーネス、ノイズの多い機器付近にはシールドケーブル、そして独立した電源アセンブリを使用する場合があります。各接続を独立したコンポーネントとして扱うことで、設計、購買、製造間のインターフェースが増加します。
LUONYXは2013年に設立され、設計・開発から最終組立までを網羅する垂直統合型の製造体制をとっています。製品ラインナップには、コネクタ、IDCフラットケーブルアセンブリ、ターミナルハーネス、SATAケーブル、USBアセンブリ、その他機器配線製品が含まれます。
この構造により、コネクタ、ケーブル、端子、サンプル、最終組立品をまとめてレビューする必要がある場合に、OEMチームは実質的な優位性を得ることができます。
OEMチームは2026年のワイヤーハーネス組立に向けてどのような準備をすべきか?
2026年に最も成功するプロジェクトは、必ずしも最も自動化を活用したプロジェクトではないだろう。最も簡単に定義、構築、テスト、そして繰り返し実行できるプロジェクトこそが、最も成功するプロジェクトとなるだろう。
見積もりや制作レビューを依頼する前に、以下のものを準備しておくと便利です。
|
プロジェクトアイテム |
なぜそれが重要なのか |
|
コネクタと嵌合部品 |
物理的な適合性を確認します |
|
電線およびケーブルの仕様 |
電気および処理要件を設定する |
|
ピンマップ |
必要な回路を定義します |
|
ケーブルと分岐の寸法 |
コントロールルーティングとフィット |
|
遮蔽要件 |
EMI関連の構造を定義する |
|
承認済みサンプル |
物理的な仕上がりの参考資料を提供する |
|
試験基準 |
生産受入基準を定義する |
|
図面修正 |
生産と品質の整合性を維持する |
ワイヤーハーネス組立の自動化は、反復作業におけるばらつきを排除できる場合に非常に有効です。しかし、設計要件が毎週のように変更されるような状況では、その有用性は低下します。
カスタムワイヤーハーネスアセンブリにも同じルールが適用されます。スケーリングを行う前に、設計、サンプル、配線、端子方式、およびワイヤーハーネスのテスト要件を一緒に確認してください。図面、サンプル、嵌合コネクタ、または機器レイアウトをお持ちの購入者は、 LUONYXに問い合わせる バッチリリース前に、接続構造と本番環境の要件を確認する。
結論
2026年のワイヤーハーネス組立は、単なる自動化にとどまらず、より高度な制御へと進化していくでしょう。繰り返し発生する切断、被覆剥離、マーキング、圧着、および試験作業は、装置による制御に適した工程ですが、柔軟な配線、分岐、コネクタの装着、および複雑な最終組立作業は、多くのプロジェクトにおいて依然としてハイブリッド生産方式が主流となっています。
同時に、小型電子機器の普及に伴いコネクタ密度が高まっており、ピッチ、ピン配置、向き、シールド、配線といった要素の重要性が増している。また、ワイヤーハーネスのテストも、単なる合格判定ではなく、生産トレーサビリティの確保へと移行しつつある。
OEM顧客にとって、主な変化は明らかです。優れたワイヤーハーネス組立プロセスは、より質の高いエンジニアリング情報から始まります。明確な図面、適合する材料、承認済みのサンプル、明確な試験、そして管理された改訂によって、自動化がより効果的に機能し、リピート注文の管理が容易になります。
よくある質問
Q1:ワイヤーハーネスの組み立ては2026年に完全自動化されるでしょうか?
A1:完全自動化はすべてのプロジェクトに適しているとは限りません。切断、被覆剥離、マーキング、繰り返し行う圧着、および一部のテスト工程は自動化の可能性が高いですが、柔軟な電線は取り扱いが難しいため、複雑な配線、分岐、コネクタの取り付け、および多様なカスタム作業は、多くの場合、手動またはハイブリッド方式で行われます。
Q2:ワイヤーハーネス組立の自動化における最大のメリットは何ですか?
A2:ワイヤーハーネス組立の自動化における最大のメリットは、安定した工程における再現性です。材料、端子、工具、製品仕様が固定されている場合、制御された切断、被覆剥離、圧着、および試験によってばらつきを低減できます。自動化は、工程自体が明確に定義された後に最も効果を発揮します。
Q3:カスタムワイヤーハーネス組立プロジェクトにおいて、購入者は何を用意すべきですか?
A3:購入者は、コネクタと端子の詳細、配線仕様、ピン配置図、完成寸法、分岐位置、極性、ラベル表示、シールド要件、予定数量、および試験基準を提供する必要があります。図面と承認済みの実物サンプルは、プロジェクトが量産段階に進む場合に特に役立ちます。