Table des matières
Nouvelles connexes
Que doivent prouver les tests d'assemblage de câbles avant la production en série ?
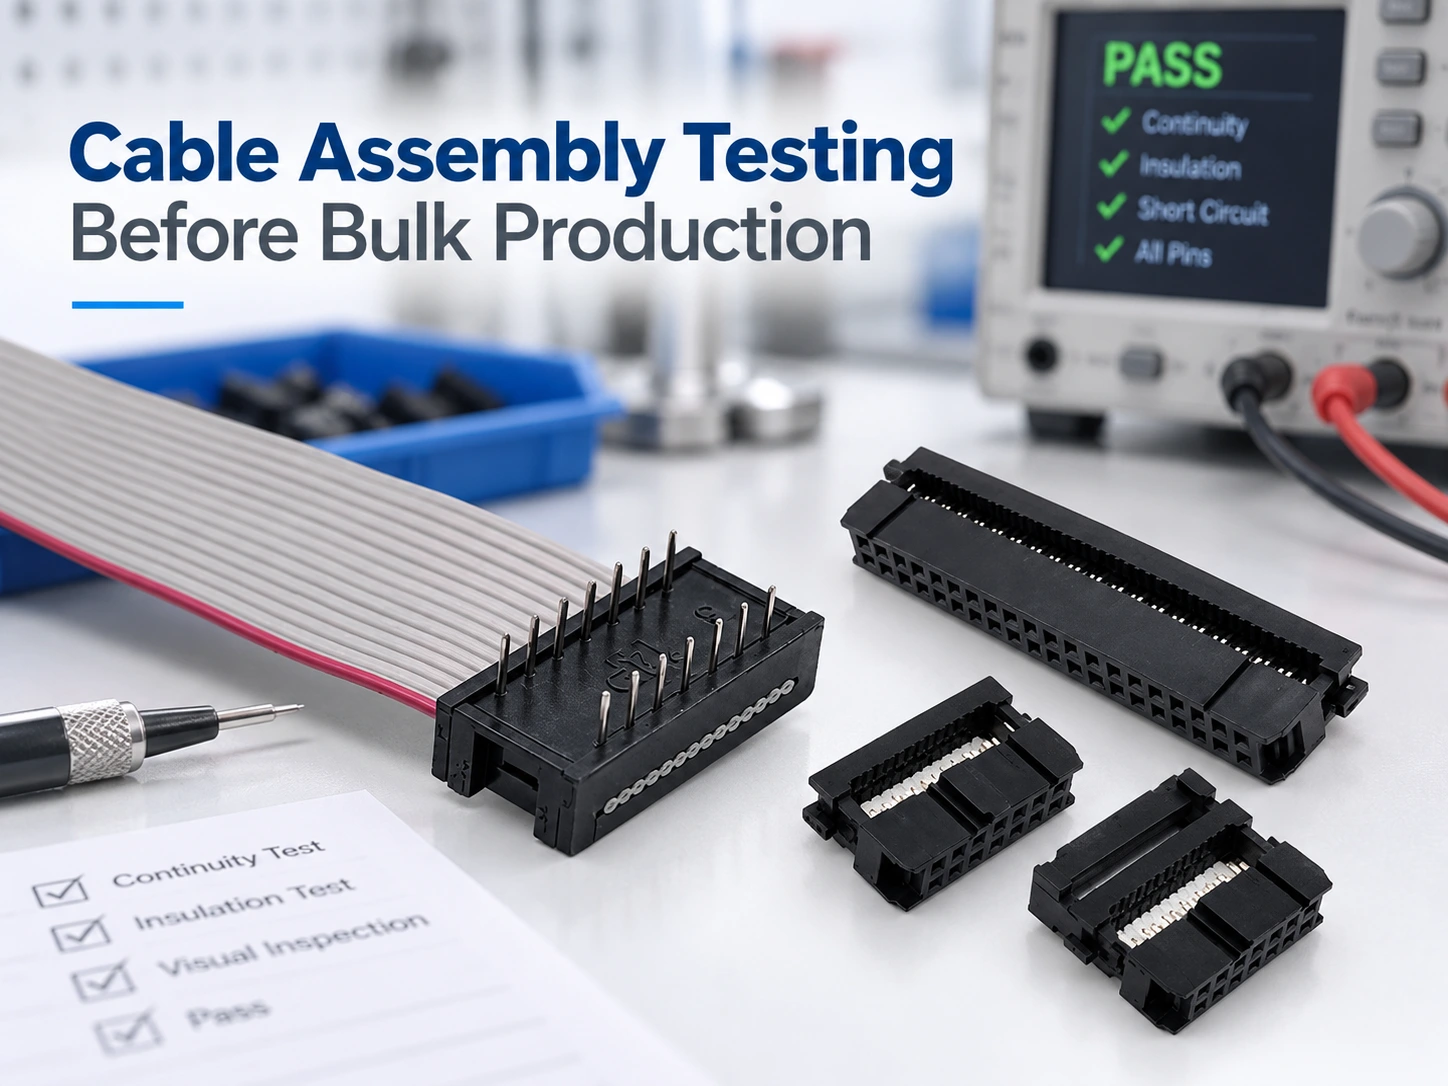
Les tests d'assemblage de câbles avant la production en série doivent démontrer bien plus que la simple vérification de la mise sous tension d'un échantillon. L'acheteur exige un plan détaillé comprenant une révision, une évaluation des risques liés à l'application, une méthode de test, un dispositif de test, des limites d'acceptation, une validation de l'échantillon et un rapport de validation qui régira le lot.
Considérez les tests d'assemblage de câbles avant la production en série comme une chaîne de contrôle rigoureuse : plan approuvé, procédure de test, testeur et dispositif d'assemblage de câbles qualifiés, limites mesurables, échantillon approuvé et règle de mise en production documentée. Si un seul maillon manque, un rapport peut sembler complet alors que le processus de production reste flou.
Ce que le plan de test doit prouver avant la production en série
Un plan de test doit démontrer que le fournisseur est capable de reproduire les caractéristiques électriques, mécaniques, dimensionnelles et visuelles requises. Il doit également définir la procédure d'identification, d'isolement, de réparation et de nouveau test d'une unité défectueuse.
Le risque lié au dessin et à l'application définit la limite
Commencez par utiliser le schéma approuvé, et non une liste de tests générique. Ce schéma doit préciser les connecteurs, le brochage, la structure des câbles, leur longueur, leur orientation, leur étiquetage, leur blindage et la révision utilisée pour l'inspection. Les risques liés à l'application, tels que les vibrations, les connexions répétées et la charge électrique, déterminent ensuite la profondeur du test.
La couverture dépend du risque. Un câble de commande basse tension protégé peut nécessiter moins de contrôles qu'un circuit de sécurité, un faisceau de câbles haute vibration ou un câble devant préserver l'intégrité du signal. Les circuits ouverts, les broches inversées, les courts-circuits, les défauts de fixation, les dommages à l'isolation et les défauts de blindage requièrent des tests différents.
Pour les vérifications physiques de la continuité, de la force d'arrachement, de la rétention et de l'ajustement installé, consultez le guide correspondant sur vérifications de continuité, de force de traction et d'ajustementCet article porte sur la procédure de test contrôlée par l'acheteur, l'équipement, les limites, l'approbation des échantillons et les preuves de mise sur le marché.
Réussir un test ne signifie pas encore être accepté.
Un résultat n'est acceptable que si l'unité, la méthode, la limite, l'enregistrement et le traitement des défaillances sont définis. La mention « continuité réussie » est incomplète tant que le programme de test, le dispositif de fixation, le brochage et les exigences d'isolation ne sont pas identifiés.
Une seule mesure ne constitue pas un critère d'acceptation. Chaque contrôle doit être rattaché à une limite traçable et justifié. Par exemple, une limite de 15 mΩ après sertissage est spécifique à la borne, au fil, à l'outil et aux conditions de processus spécifiés.
Les documents doivent comporter un numéro de révision. Si le dessin est modifié, le plan de brochage, le dispositif de fixation, le programme et la fiche de réception doivent être modifiés en conséquence ; sinon, un lot peut être considéré comme obsolète.
Comment élaborer une procédure de test de câbles pour un assemblage personnalisé
Rédigez la procédure de test des câbles avant d'établir le devis. Elle doit définir le contrôle, la méthode, l'équipement, la zone de couverture, les critères d'acceptation, l'enregistrement et le responsable des exceptions afin que deux opérateurs qualifiés parviennent à une conclusion commune.
Commencez par les modes de défaillance et la construction des câbles
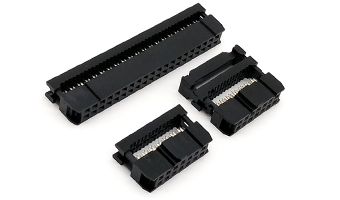
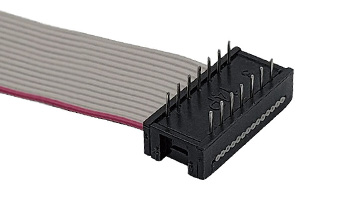
Commencez par l'architecture d'assemblage. Les assemblages IDC dépendent de l'alignement des conducteurs, du déplacement de l'isolant, de l'enclenchement du verrou et de la compatibilité du pas. Les assemblages sertis dépendent de la longueur du dénudage, du choix des bornes, de la force de sertissage, du positionnement des conducteurs et de la résistance à la traction.
La conception du câble est également importante. Le nombre de brins influe sur sa flexibilité, l'isolation sur ses performances thermiques et sa résistance à l'abrasion, le blindage sur les interférences et l'épaisseur de la gaine sur le cheminement des câbles. Des inspections directes et des contrôles des matières premières doivent être mis en place de manière systématique.
Le contrôle des matières premières permet de vérifier l'épaisseur de l'isolant, la résistance de contact et l'efficacité du blindage. Le contrôle de la production doit assurer le calibrage du sertissage en fonction du diamètre du fil, la maintenance des équipements de coupe et de sertissage, le respect des règles relatives aux câbles droits ou à pontage, et la qualification des opérateurs avant le début de la production.
Choisissez les contrôles électriques, mécaniques et visuels
Les contrôles électriques comprennent généralement la vérification de la continuité, le brochage, l'isolation et les mesures de contact ou d'isolation spécifiques au produit. Un test programmé confirme le cheminement prévu et détecte les courts-circuits, les circuits ouverts et les connexions incorrectes ; les limites de résistance et de tension de tenue doivent correspondre aux spécifications du produit.
Les contrôles mécaniques portent sur la résistance à l'arrachement des fils sur les bornes, la rétention des contacts, l'engagement du verrou, le dispositif anti-traction, la résistance à la flexion et la résistance aux accouplements répétés. Un test d'arrachement du sertissage et un contrôle de la rétention du boîtier mesurent des modes de défaillance différents et ne doivent pas être effectués simultanément.
L'environnement d'application influence également le plan de test. Le blindage et la mise à la terre sont essentiels sur les lignes sensibles aux interférences, tandis que la section et l'isolation des conducteurs affectent la résistance et l'atténuation du signal sur la distance. Un simple test de continuité ne permet pas de vérifier ces conditions.
L'inspection visuelle et dimensionnelle doit vérifier l'état du conducteur et de l'isolation, l'orientation des bornes, la profondeur d'insertion, l'état du verrouillage, la polarité, l'étiquetage, la longueur et l'emplacement des dérivations. Le conditionnement est également important, car toute manipulation ultérieure pourrait endommager l'ensemble.
Le revêtement doit respecter la construction approuvée. Un joint IDC ou serti peut convenir à un type de câble, de volume et de conditions de service, mais ne pas convenir à un autre ; voir la section correspondante. terminaison IDC ou sertie discussion. La procédure doit vérifier la méthode sélectionnée.
Effectuez des tests à 100 % sur la ligne de base de production.
Pour les câbles LUONYX, un contrôle à 100 % constitue la norme de production : chaque unité est vérifiée avant sa mise en service, y compris celles produites en série, selon la méthode de test et les critères d’acceptation approuvés. Des contrôles destructifs, environnementaux ou périodiques, non applicables à chaque unité, peuvent compléter cette norme par le biais d’un plan d’échantillonnage documenté, mais ne remplacent pas le test unitaire.
Les normes peuvent orienter la couverture sans pour autant prendre la décision relative au projet. La norme NASA-STD-8739.4A exige des contrôles de continuité, de tenue diélectrique et de résistance d'isolement dans son domaine de haute fiabilité, mais elle ne fixe pas toutes les limites d'assemblage commercial.
Sélectionner et qualifier un testeur d'assemblage de câbles
Le testeur fait partie du système de réception. Une plage de mesure correcte peut néanmoins produire des résultats erronés si le dispositif applique une charge incorrecte, si le connecteur est usé, si le programme utilise un brochage obsolète ou si la configuration est impossible à reproduire.
Dispositif de fixation, connecteur d'accouplement, étalonnage et contrôle du programme
Le dispositif de fixation doit maintenir l'assemblage de manière constante, protéger le connecteur et utiliser des connecteurs d'accouplement contrôlés répondant à des critères d'usure. Les enregistrements d'étalonnage doivent être liés au testeur d'assemblage de câbles spécifique et à la période de production.
Le contrôle du programme doit identifier l'assemblage, la révision du schéma, le brochage, les chemins de continuité, les paires d'isolation, les limites de résistance et la séquence. Toute modification du programme doit faire l'objet d'une revue du schéma, et des échantillons de référence (bons et mauvais) doivent permettre de vérifier la détection des défaillances après modification de la configuration.
Les familles de connecteurs IDC illustrent ce point. Un assemblage de 1,27 × 1,27 mm utilise un pas de contact de 0,635 mm, tandis que les familles de 2,0 mm et 2,54 mm utilisent des pas différents. Le montage et le programme doivent correspondre à la famille de connecteurs, au pas du câble, aux circuits et à la géométrie du verrouillage.
Détecter les pannes intermittentes et liées au routage
Un contrôle de continuité statique peut ne pas détecter une borne qui ne s'ouvre que lorsque le câble se plie, un contact qui se déplace après accouplement ou un blindage qui perd le contact sous l'effet des vibrations. Le plan doit préciser comment l'assemblage est mis en service et quels circuits sont surveillés.
Les essais répétés d'accouplement et de pliage ne constituent pas un contrôle électrique du premier article. Avant tout essai, définissez le nombre de cycles, le mouvement, les intervalles d'inspection et les critères d'acceptation finale, et consignez le dispositif de montage, la configuration et l'état de l'échantillon.
Points forts et points faibles des normes d'essai des câbles
Les normes définissent un langage commun pour la fabrication, les méthodes d'essai, la reconnaissance des matériaux et les critères d'acceptation. Elles ne remplacent pas le plan du client, l'évaluation des risques liés à l'application ni le cahier des charges du fournisseur.
Utilisez les normes de l'industrie comme base de référence, et non comme une affirmation générale.
La norme IPC/WHMA-A-620E décrit les matériaux, les méthodes, les essais et les critères d'acceptation des câbles et faisceaux de câbles. Elle peut fournir des indications sur la qualité de la fabrication et le contrôle, mais elle ne fixe pas la limite électrique d'un produit spécifique.
Les normes de haute fiabilité illustrent l'étendue des exigences. La norme NASA-STD-8739.4A exige des contrôles de continuité, de tenue diélectrique et de résistance d'isolement dans son champ d'application, mais pas pour chaque assemblage commercial.
Les normes relatives aux matériaux et aux connecteurs répondent à des questions différentes. La norme UL 758 concerne les matériaux de câblage reconnus pour les appareils électroménagers. La norme IEC 60512-1 fournit une base générique pour les essais de connecteurs, tandis que la spécification détaillée définit l'essai, sa sévérité et les limites admissibles.
C’est là que les normes d’essai des câbles sont souvent mal utilisées. Un fournisseur peut citer une norme sans préciser la révision, la clause, l’échantillon, la méthode ou la limite. Il est essentiel de vérifier chaque exigence revendiquée en se référant au plan, à la spécification du matériau, aux règles de fabrication ou au plan d’essai du client.
Convertir le dessin et les spécifications du produit en limites
Une norme peut définir une méthode sans pour autant définir la valeur de réussite du projet. Le dessin et le cahier des charges du produit doivent préciser la valeur cible, la tolérance, l'unité, le point de mesure, la taille de l'échantillon et la fréquence.
Rédigez la fiche de réception en langage de production. Chaque ligne doit indiquer la caractéristique, la méthode, l'équipement, l'échantillon ou la fréquence, la limite, l'enregistrement et la réaction à la défaillance. Utilisez le Guide de sélection et de traitement des connecteurs pour les choix en amont qui déterminent le contrôle du processus.
Les limites inconnues constituent des éléments d'ingénierie non définis. Il est impératif d'empêcher un fournisseur de choisir une valeur arbitraire ou de copier une valeur provenant d'un produit non concerné ; il convient de consigner par écrit la personne ayant défini la limite et la révision qui l'a rendue applicable.
Approuver l'échantillon, puis congeler les preuves de libération du lot
L'approbation d'un échantillon marque une étape de transition. Avant cette approbation, le projet vise encore à valider la conception ; après, le fournisseur doit reproduire le même résultat en utilisant des matériaux, des procédés, des équipements et des enregistrements contrôlés. Cette transition doit être clairement définie.
Quel échantillon d'approbation devrait être verrouillé
Figez la révision du dessin, la nomenclature, les sources approuvées, les références des connecteurs et des bornes, la construction du câblage, la finition, le blindage et toute déviation. Fixez également le testeur ou la station, le dispositif de fixation, les connecteurs d'accouplement, l'étalonnage, la révision du programme et les limites d'acceptation.
Le processus ODM/OEM de LUONYX fournit des échantillons initiaux pour les tests clients et une approbation formelle avant la production à grande échelle. Ce principe s'applique à tout fournisseur : l'approbation n'est utile que si les conditions approuvées restent maîtrisées.
Documents que le fournisseur doit soumettre avant la production en série
Le dossier doit comparer le procédé proposé à l'échantillon approuvé. Il doit inclure le schéma, la nomenclature, le diagramme de flux du procédé, la procédure d'essai, la fiche de réception, l'identification du testeur et du dispositif de fixation, l'étalonnage, la révision du programme, les données du premier article, les résultats des essais et les écarts.
En cas de variantes multiples, identifiez les enregistrements correspondant à chaque version. Les rapports d'inspection doivent indiquer l'unité ou le lot, la date, le poste de travail, le résultat de la mesure, la limite et la disposition, et être liés au lot de matière ou à l'état du processus en cas de non-conformité.
Le contrôle des câbles d'E/S COM finis peut inclure la vérification de la continuité des broches, de la résistance de contact, de l'efficacité du blindage, de l'intégrité de l'isolation et des essais de traction. Les rapports d'inspection sont utilisés pour assurer la traçabilité. Il est impératif de fournir des preuves pour chaque caractéristique contrôlée, et pas seulement pour le test électrique le plus simple.
Comment gérer les échecs, les retouches et les nouveaux tests
Définir la gestion des défaillances avant la production. Mettre en quarantaine les unités concernées, conserver les enregistrements, identifier le mode de défaillance, déterminer le confinement et attribuer une disposition telle que la mise au rebut, la retouche, l'utilisation approuvée en l'état ou le retour au fournisseur.
Le périmètre du nouveau test doit être adapté au risque. Une connexion reterminée peut nécessiter des contrôles électriques, de traction et visuels ; une correction d’étiquetage peut ne nécessiter que l’inspection de la zone concernée. Consignez la défaillance initiale, l’action corrective, le résultat du nouveau test et l’autorité de mise en service.
La défaillance d'un échantillon doit entraîner un examen de la population représentée, des conditions de processus à l'origine de cette défaillance et de la présence éventuelle du même risque sur les unités finies. La réponse doit consister en une mise au rebut contrôlée, et non pas seulement en un envoi de remplacement.
Note d'information aux fournisseurs concernant les tests d'assemblage de câbles
La clarté donne un avantage à l'acheteur. Un fournisseur qui reçoit le plan, le contexte d'application, les attentes en matière de tests, les règles d'acceptation et les exigences en matière de preuves peut établir un devis en se basant sur une définition commune et identifier les écarts avant la production.
Documents à joindre à la demande de devis
Veuillez envoyer les références des connecteurs et des bornes, la construction et le calibre du câble, le brochage, la longueur finie, les exigences de branchement ou d'orientation, le blindage et la mise à la terre, les conditions environnementales, l'étiquetage, l'emballage, la quantité cible, le calendrier, les catégories de test, les limites et les spécifications du client.
Demandez au fournisseur d'identifier l'équipement, les dispositifs de fixation, l'étalonnage, le contrôle du programme, la couverture de test à 100 % par unité et les documents d'expédition. Le devis doit mentionner la couverture de test approuvée à 100 %, les contrôles supplémentaires éventuels et les limites nécessitant une confirmation du client.
Un exemple documenté permet de clarifier le niveau de détail attendu. Utilisez le assemblage de câble USB 3.0 A vers B documenté comme référence lors des discussions avec un fournisseur concernant les connecteurs, les câbles, les tests et les informations d'homologation.
Éléments à examiner avant la réunion de publication
Avant la mise en circulation, examiner le dessin final, l'identifiant de l'échantillon approuvé, la procédure d'essai, la qualification du testeur et du dispositif de montage, l'étalonnage, la révision du programme, les résultats du premier article et les écarts non résolus. Vérifier que les valeurs mesurées correspondent à la limite et à l'unité ou au lot testés.
La réunion de lancement doit également aborder les capacités et la réactivité. Il convient de vérifier si les stations qualifiées peuvent supporter le volume, ce qui se passe en cas d'indisponibilité d'un testeur, comment les défaillances sont circonscrites et testées à nouveau, et quels enregistrements sont inclus dans le lot.
N’autorisez la production en série que si les plans, la procédure, l’équipement, l’échantillon, les limites et les enregistrements concordent. Si un élément est manquant, comblez la lacune au lieu de supposer que la première production le révélera.
Conclusion
Approuvez la chaîne de contrôle, et non un simple dossier de valeurs de conformité : schéma et périmètre des risques, procédure de test des câbles, technicien qualifié pour l’assemblage des câbles et son dispositif de test, normes de test des câbles applicables, échantillon approuvé et registres de libération contrôlée. Demandez comment chaque résultat sera obtenu, mesuré, enregistré et traité en cas de non-conformité. Fournissez ensuite le schéma, la construction du câble, les contrôles, le plan d’échantillonnage et la quantité cible pour une revue documentée de l’assemblage des câbles.
FAQ (questions fréquentes)
Q1 : Quelle est la différence entre un test d'assemblage de câbles et une procédure de test de câbles ?
A1 : Les essais d’assemblage de câbles consistent en des mesures ou des inspections effectuées sur l’assemblage. Une procédure d’essai de câble définit l’unité, la configuration, la méthode, les limites, l’enregistrement et le traitement des défaillances afin de garantir la reproductibilité des résultats.
Q2 : Chaque assemblage de câbles doit-il être testé à 100 % avant la production en série ?
A2 : Oui. LUONYX L'entreprise effectue des tests à 100 % sur ses câbles assemblés, et chaque unité est contrôlée selon la méthode de test, le dispositif et les limites d'acceptation approuvés tout au long de la production en série. Des contrôles destructifs ou périodiques peuvent compléter ce test unitaire à 100 %, mais ne le remplacent pas.
Q3 : Que faut-il approuver avant la production en série : l'échantillon, la procédure ou les deux ?
A3 : Approuver les deux. L’échantillon montre que l’assemblage répond aux exigences ; la procédure, le testeur, le dispositif de fixation, les limites et les enregistrements démontrent comment le fournisseur reproduira ce résultat pour l’ensemble du lot.