Bảng nội dung
Tin tức liên quan
Việc kiểm tra cụm cáp cần chứng minh điều gì trước khi sản xuất hàng loạt?
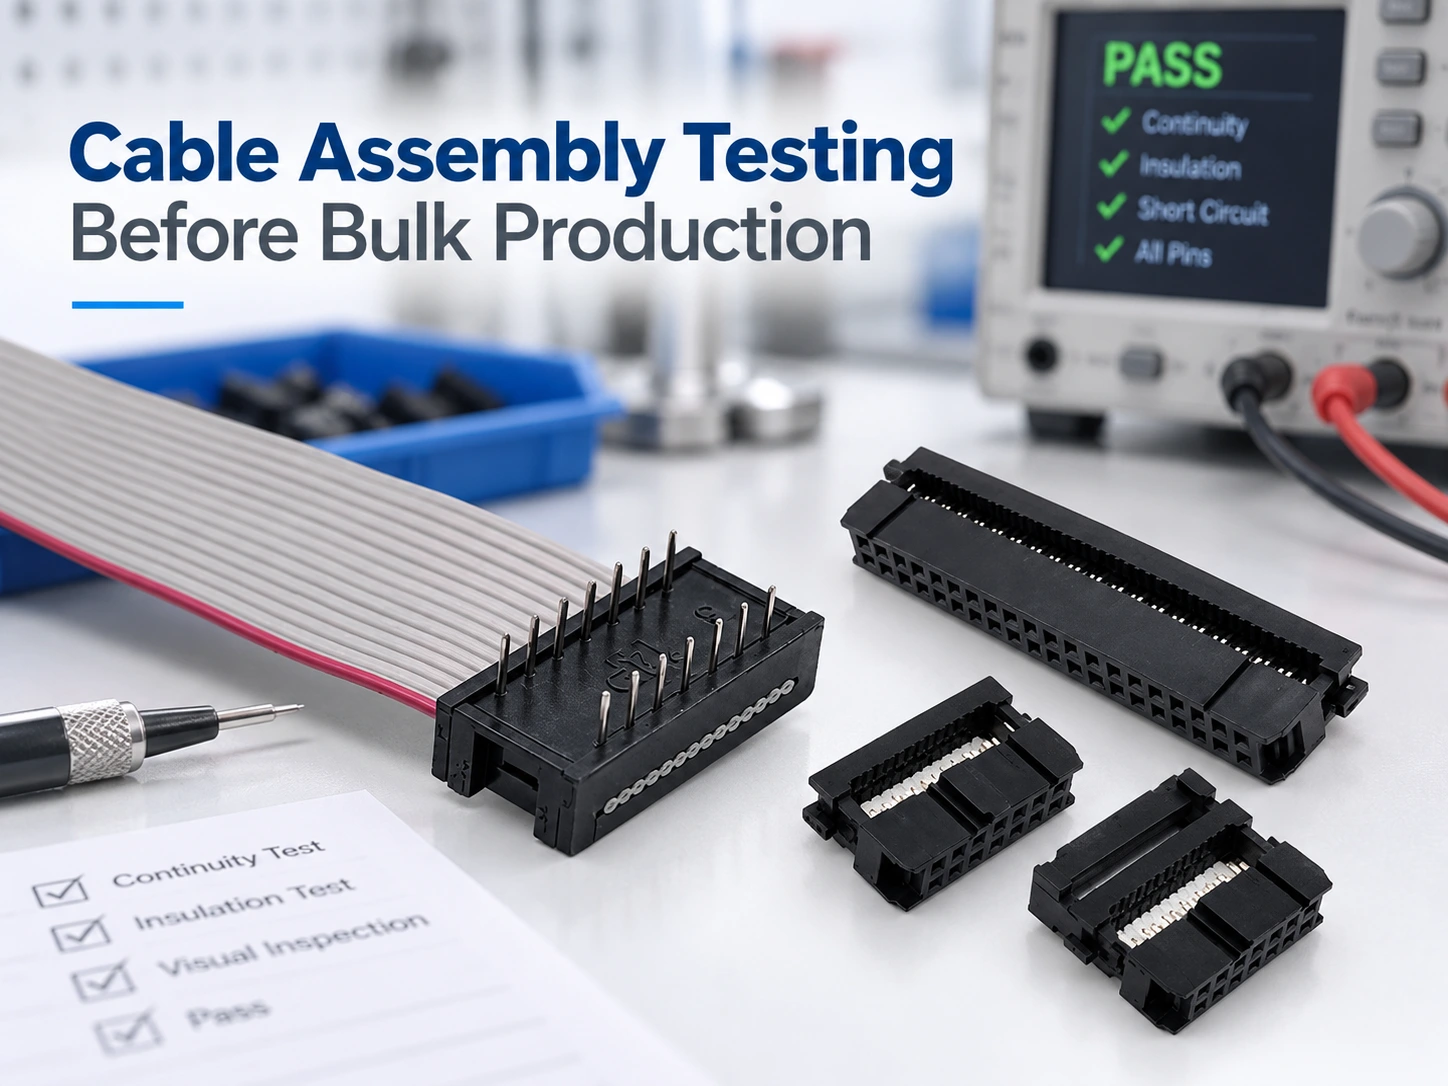
Việc kiểm tra cụm cáp trước khi sản xuất hàng loạt cần chứng minh nhiều hơn là chỉ việc một mẫu hoạt động. Người mua cần một bản vẽ sửa đổi được xác định rõ ràng, rủi ro ứng dụng, phương pháp thử nghiệm, thiết bị cố định, giới hạn chấp nhận, phê duyệt mẫu và hồ sơ phát hành sẽ chi phối toàn bộ lô hàng.
Hãy coi việc kiểm tra cụm cáp trước khi sản xuất hàng loạt như một chuỗi kiểm soát: bản vẽ được phê duyệt, quy trình thử nghiệm, người kiểm tra và thiết bị cụm cáp đạt tiêu chuẩn, giới hạn đo được, mẫu được phê duyệt và quy tắc phát hành được ghi chép lại. Nếu thiếu một mắt xích, báo cáo có thể trông đầy đủ trong khi quy trình sản xuất vẫn chưa được xác định rõ ràng.
Kế hoạch thử nghiệm cần chứng minh điều gì trước khi sản xuất hàng loạt
Kế hoạch thử nghiệm cần chứng minh rằng nhà cung cấp có thể tái tạo được các đặc tính điện, cơ khí, kích thước và hình thức yêu cầu. Kế hoạch cũng phải xác định cách thức xác định, cách ly, sửa chữa và thử nghiệm lại một thiết bị bị lỗi.
Rủi ro trong việc vẽ và ứng dụng xác định ranh giới.
Hãy bắt đầu với bản vẽ đã được phê duyệt, chứ không phải danh sách kiểm tra chung chung. Bản vẽ đó cần xác định rõ các đầu nối, số thứ tự chân cắm, cấu tạo dây dẫn, chiều dài, hướng dây, nhãn dán, lớp chắn và phiên bản được sử dụng để kiểm tra. Sau đó, độ sâu kiểm tra sẽ phụ thuộc vào các rủi ro ứng dụng như rung động, việc kết nối lặp đi lặp lại và tải điện.
Mức độ bảo hiểm sẽ quyết định rủi ro. Cáp điều khiển điện áp thấp được bảo vệ có thể cần ít kiểm tra hơn so với mạch an toàn, bó dây chịu rung động cao hoặc cáp phải duy trì tính toàn vẹn tín hiệu. Các sự cố như hở mạch, chân cắm bị lệch, ngắn mạch, độ bám yếu, hư hỏng lớp cách điện và lỗi lớp chắn đòi hỏi các thử nghiệm khác nhau.
Để kiểm tra các khía cạnh vật lý liên quan đến độ liên tục, lực kéo, độ giữ và độ vừa khít khi lắp đặt, vui lòng xem hướng dẫn liên quan tại [địa chỉ web]. kiểm tra tính liên tục, lực kéo và độ khítBài viết này tập trung vào quy trình thử nghiệm do người mua kiểm soát, thiết bị, giới hạn, phê duyệt mẫu và bằng chứng phát hành.
Đạt bài kiểm tra chưa đồng nghĩa với việc được chấp nhận.
Kết quả chỉ được chấp nhận khi đơn vị, phương pháp, giới hạn, bản ghi và cách xử lý lỗi được xác định rõ. “Kiểm tra thông mạch thành công” được coi là chưa hoàn chỉnh trừ khi chương trình kiểm tra, thiết bị cố định, sơ đồ chân và các yêu cầu cách ly được xác định.
Một phép đo đơn lẻ không thể thay thế cho quy tắc chấp nhận. Mỗi lần kiểm tra cần phải gắn liền với một giới hạn và bằng chứng có thể truy vết nguồn gốc. Ví dụ, giới hạn điện trở sau khi ép 15 mΩ chỉ áp dụng cho đầu nối, dây dẫn, dụng cụ và điều kiện quy trình cụ thể đã được chỉ định.
Hồ sơ phải có mã số phiên bản. Nếu bản vẽ thay đổi, sơ đồ chân linh kiện, đồ gá, chương trình và phiếu nghiệm thu cũng phải thay đổi theo; nếu không, một lô hàng có thể vượt qua bài kiểm tra dù đã lỗi thời.
Cách xây dựng quy trình kiểm tra cáp cho một cụm lắp ráp tùy chỉnh
Hãy viết quy trình kiểm tra cáp trước khi báo giá. Quy trình này cần xác định rõ các bước kiểm tra, phương pháp, thiết bị, phạm vi phủ sóng, quy tắc chấp nhận, hồ sơ và đối tượng chịu trách nhiệm về các trường hợp ngoại lệ để hai kỹ thuật viên đủ điều kiện có thể đưa ra cùng một quyết định.
Bắt đầu với các chế độ hỏng hóc và cấu trúc cáp.
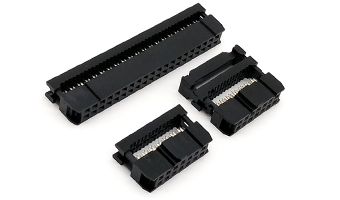
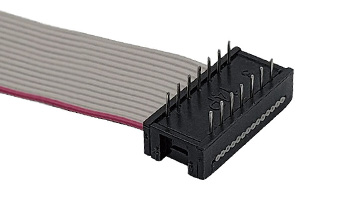
Hãy bắt đầu với cấu trúc lắp ráp. Các cụm đầu nối IDC phụ thuộc vào sự thẳng hàng của dây dẫn, độ dịch chuyển lớp cách điện, sự ăn khớp của chốt và khả năng tương thích về bước ren. Các cụm đầu nối bấm phụ thuộc vào chiều dài dải dây, lựa chọn đầu nối, lực bấm, vị trí dây dẫn và lực kéo.
Cấu tạo dây dẫn cũng rất quan trọng. Số lượng sợi ảnh hưởng đến độ dẻo, lớp cách điện ảnh hưởng đến hiệu suất chịu nhiệt và chống mài mòn, lớp chắn kiểm soát nhiễu, và độ dày vỏ bọc ảnh hưởng đến đường dẫn dây. Việc kiểm tra trực tiếp và kiểm soát nguyên vật liệu đầu vào cần được thực hiện một cách có chủ đích.
Kiểm soát nguyên vật liệu đầu vào có thể kiểm tra độ dày lớp cách điện, điện trở tiếp xúc và hiệu quả che chắn. Kiểm soát sản xuất cần hiệu chỉnh việc bấm đầu dây theo đường kính dây dẫn, bảo trì thiết bị cắt và bấm đầu dây, kiểm soát các quy tắc đấu nối thẳng hoặc nối tắt, và đào tạo người vận hành trước khi bắt đầu công việc.
Chọn các tùy chọn Kiểm tra Điện, Cơ khí và Trực quan
Kiểm tra điện thường bao gồm kiểm tra thông mạch, sơ đồ chân cắm, cách ly và đo đạc tiếp điểm hoặc cách điện đặc thù của sản phẩm. Một bài kiểm tra được lập trình sẽ xác nhận đường dẫn dự định và phát hiện các lỗi ngắn mạch, hở mạch và kết nối không chính xác; giới hạn điện trở và điện áp chịu đựng phải phù hợp với thông số kỹ thuật của sản phẩm.
Kiểm tra cơ khí bao gồm độ bền kéo dây vào đầu nối, độ giữ tiếp xúc, độ ăn khớp của chốt, khả năng giảm căng, hiệu suất uốn cong và khả năng kết nối lặp lại. Thử nghiệm kéo ép và kiểm tra độ giữ vỏ đo lường các chế độ hỏng hóc khác nhau và không nên kết hợp với nhau.
Môi trường ứng dụng cũng định hình kế hoạch thử nghiệm. Che chắn và nối đất rất quan trọng đối với các đường dẫn nhạy cảm với nhiễu, trong khi kích thước dây dẫn và lớp cách điện ảnh hưởng đến điện trở và suy hao tín hiệu theo khoảng cách. Một phép đo thông mạch cơ bản không thể chứng minh được những điều kiện đó.
Việc kiểm tra bằng mắt thường và kích thước cần xác minh tình trạng dây dẫn và lớp cách điện, hướng đầu nối, độ sâu cắm, tình trạng chốt, cực tính, nhãn mác, chiều dài và vị trí nhánh. Kiểm soát bao bì cũng rất quan trọng vì việc xử lý sau này có thể làm hỏng cụm linh kiện.
Việc bố trí mối nối phải tuân theo cấu trúc đã được phê duyệt. Mối nối IDC hoặc mối nối bấm có thể phù hợp với một loại dây dẫn, khối lượng và điều kiện sử dụng nhất định nhưng lại không phù hợp với loại khác; xem thêm phần... Đầu nối IDC hoặc đầu nối kiểu bấm Thảo luận. Quy trình cần xác minh phương pháp đã chọn.
Đảm bảo 100% quá trình kiểm thử được áp dụng cho phiên bản sản xuất tiêu chuẩn.
Đối với các cụm cáp LUONYX, kiểm tra 100% là tiêu chuẩn sản xuất cơ bản: mọi sản phẩm đều được kiểm tra trước khi xuất xưởng, bao gồm cả các sản phẩm được sản xuất hàng loạt, bằng phương pháp kiểm tra và tiêu chí chấp nhận đã được phê duyệt. Các kiểm tra phá hủy, môi trường hoặc định kỳ không thể áp dụng cho từng sản phẩm có thể bổ sung cho tiêu chuẩn cơ bản đó thông qua kế hoạch lấy mẫu được ghi chép lại, nhưng chúng không thay thế cho việc kiểm tra từng sản phẩm.
Các tiêu chuẩn có thể định hướng phạm vi bao phủ mà không cần đưa ra quyết định cuối cùng cho dự án. Tiêu chuẩn NASA-STD-8739.4A yêu cầu kiểm tra tính liên tục, điện áp chịu đựng của chất cách điện và điện trở cách điện trong phạm vi độ tin cậy cao của nó, nhưng tiêu chuẩn đó không đặt ra giới hạn cho mọi cụm lắp ráp thương mại.
Lựa chọn và kiểm định máy kiểm tra cụm cáp
Máy kiểm tra là một phần của hệ thống nghiệm thu. Ngay cả khi phạm vi đo chính xác, kết quả vẫn có thể sai lệch nếu thiết bị kiểm tra áp dụng tải trọng không phù hợp, đầu nối bị mòn, chương trình sử dụng sơ đồ chân cũ hoặc không thể tái tạo lại thiết lập.
Thiết bị cố định, đầu nối ghép nối, hiệu chuẩn và điều khiển chương trình
Thiết bị cố định phải giữ cụm lắp ráp ổn định, bảo vệ đầu nối và sử dụng các đầu nối ghép nối được kiểm soát với các tiêu chí về độ mài mòn. Hồ sơ hiệu chuẩn phải liên kết với thiết bị kiểm tra cụm cáp cụ thể và giai đoạn sản xuất.
Việc kiểm soát chương trình cần xác định cụm lắp ráp, phiên bản bản vẽ, sơ đồ chân, đường dẫn liên tục, cặp cách ly, giới hạn điện trở và trình tự. Các thay đổi chương trình cần được thực hiện sau khi xem xét bản vẽ, và các mẫu tốt và mẫu lỗi đã biết cần được sử dụng để xác minh việc phát hiện lỗi sau khi thay đổi thiết lập.
Các dòng sản phẩm IDC minh họa điều này. Một cụm lắp ráp 1,27 × 1,27 mm sử dụng khoảng cách giữa các tiếp điểm đầu cuối là 0,635 mm, trong khi các dòng sản phẩm 2,0 mm và 2,54 mm sử dụng các khoảng cách khác nhau. Thiết bị cố định và chương trình phải phù hợp với dòng sản phẩm đầu nối, khoảng cách giữa các dây cáp, mạch điện và hình dạng chốt.
Tìm các lỗi gián đoạn và liên quan đến định tuyến
Kiểm tra thông mạch tĩnh có thể bỏ sót một đầu nối chỉ mở khi cáp bị uốn cong, một tiếp điểm di chuyển sau khi kết nối, hoặc một lớp chắn bị mất kết nối do rung động. Kế hoạch cần nêu rõ cách thức vận hành cụm thiết bị và các mạch điện cần được giám sát.
Việc kiểm tra ghép nối và uốn cong lặp đi lặp lại không giống với việc kiểm tra điện của sản phẩm mẫu đầu tiên. Xác định số chu kỳ, chuyển động, khoảng thời gian kiểm tra và nghiệm thu cuối cùng trước khi thử nghiệm, đồng thời ghi lại thiết bị cố định, thiết lập và tình trạng mẫu.
Tiêu chuẩn kiểm tra cáp phù hợp ở đâu và không phù hợp ở đâu.
Các tiêu chuẩn cung cấp một ngôn ngữ chung cho quy trình sản xuất, phương pháp thử nghiệm, nhận dạng vật liệu và tiêu chí chấp nhận. Chúng không thay thế bản vẽ của khách hàng, đánh giá rủi ro ứng dụng hoặc đặc tả quy trình của nhà cung cấp.
Hãy sử dụng các tiêu chuẩn ngành làm cơ sở, chứ không phải là một tuyên bố chung chung.
Tiêu chuẩn IPC/WHMA-A-620E mô tả các vật liệu, phương pháp, thử nghiệm và tiêu chí chấp nhận đối với các cụm cáp và dây dẫn. Tiêu chuẩn này có thể cung cấp thông tin về chất lượng thi công và kiểm tra, nhưng không quy định giới hạn điện cho một sản phẩm cụ thể.
Các tiêu chuẩn độ tin cậy cao cho thấy các yêu cầu có thể được mở rộng đến mức nào. Tiêu chuẩn NASA-STD-8739.4A yêu cầu kiểm tra tính liên tục, điện áp chịu đựng của chất cách điện và điện trở cách điện trong phạm vi của nó, chứ không phải cho mọi cụm lắp ráp thương mại.
Các tiêu chuẩn về vật liệu và đầu nối giải quyết những câu hỏi khác nhau. Tiêu chuẩn UL 758 liên quan đến vật liệu dây dẫn thiết bị được công nhận. Tiêu chuẩn IEC 60512-1 cung cấp cơ sở chung cho các thử nghiệm đầu nối, trong khi tiêu chuẩn chi tiết quy định thử nghiệm, mức độ nghiêm trọng và giới hạn cho phép.
Đây là nơi mà các tiêu chuẩn kiểm tra cáp thường bị sử dụng sai. Nhà cung cấp có thể nêu tên một tiêu chuẩn mà không xác định phiên bản, điều khoản, mẫu, phương pháp hoặc giới hạn. Hãy truy tìm từng yêu cầu được nêu trong tiêu chuẩn đó đến bản vẽ, thông số kỹ thuật vật liệu, quy tắc gia công hoặc kế hoạch thử nghiệm của khách hàng.
Chuyển đổi bản vẽ và thông số kỹ thuật sản phẩm thành các giới hạn.
Tiêu chuẩn có thể định nghĩa phương pháp mà không cần xác định giá trị đạt yêu cầu của dự án. Bản vẽ và thông số kỹ thuật sản phẩm cần cung cấp mục tiêu, dung sai, đơn vị, điểm đo, kích thước mẫu và tần suất.
Viết phiếu nghiệm thu bằng ngôn ngữ sản xuất. Mỗi dòng cần nêu rõ đặc tính, phương pháp, thiết bị, mẫu hoặc tần suất, giới hạn, ghi nhận và phản ứng khi xảy ra lỗi. Sử dụng... Hướng dẫn lựa chọn và xử lý đầu nối Đối với các lựa chọn ở giai đoạn đầu quyết định việc kiểm soát quy trình.
Các giới hạn chưa xác định là những hạng mục kỹ thuật chưa được kiểm soát. Không nên để nhà cung cấp chọn một giá trị thuận tiện hoặc sao chép một con số từ một sản phẩm không liên quan; hãy ghi lại người đã xác định giới hạn đó và phiên bản nào đã làm cho nó có hiệu lực.
Phê duyệt mẫu, sau đó đóng băng bằng chứng phát hành lô hàng.
Phê duyệt mẫu là một bước chuyển tiếp. Trước khi được phê duyệt, dự án vẫn đang trong quá trình chứng minh thiết kế; sau đó, nhà cung cấp phải tái tạo được kết quả tương tự với vật liệu, quy trình, thiết bị và hồ sơ được kiểm soát chặt chẽ. Bước chuyển tiếp đó cần phải được thể hiện rõ ràng.
Việc phê duyệt mẫu nào nên được khóa
Cố định bản vẽ sửa đổi, danh mục vật liệu, nguồn cung cấp đã được phê duyệt, mã số linh kiện đầu nối và thiết bị đầu cuối, cấu trúc dây dẫn, lớp phủ, lớp chắn và bất kỳ sai lệch nào. Đồng thời, cố định thiết bị kiểm tra hoặc trạm kiểm tra, đồ gá, đầu nối ghép nối, hiệu chuẩn, bản sửa đổi chương trình và giới hạn chấp nhận.
Quy trình ODM/OEM của LUONYX cung cấp các mẫu ban đầu để khách hàng thử nghiệm và phê duyệt chính thức trước khi sản xuất hàng loạt. Nguyên tắc tương tự áp dụng cho bất kỳ nhà cung cấp nào: sự phê duyệt chỉ có ích nếu điều kiện được phê duyệt vẫn được kiểm soát.
Những giấy tờ nhà cung cấp cần nộp trước khi sản xuất hàng loạt
Hồ sơ cần so sánh quy trình đề xuất với mẫu đã được phê duyệt. Bao gồm bản vẽ, danh sách vật tư, sơ đồ quy trình, quy trình thử nghiệm, phiếu nghiệm thu, thông tin nhận dạng thiết bị thử nghiệm và đồ gá, hiệu chuẩn, bản sửa đổi chương trình, dữ liệu sản phẩm mẫu đầu tiên, kết quả thử nghiệm và các sai lệch.
Đối với nhiều biến thể, hãy xác định hồ sơ nào thuộc phiên bản nào. Hồ sơ kiểm tra cần thể hiện đơn vị hoặc lô, ngày, trạm, kết quả đo, giới hạn và tình trạng xử lý, đồng thời liên kết trở lại lô vật liệu hoặc điều kiện quy trình khi xảy ra lỗi.
Kiểm tra thành phẩm đối với cáp COM I/O có thể bao gồm kiểm tra độ thông mạch của chân cắm, điện trở tiếp xúc, hiệu quả chắn sóng, độ bền cách điện và thử nghiệm độ bền kéo, với nhật ký kiểm tra được sử dụng để truy xuất nguồn gốc. Cung cấp bằng chứng cho mọi đặc tính được kiểm soát, không chỉ những thử nghiệm điện đơn giản nhất.
Cách xử lý lỗi, làm lại và kiểm thử lại
Xác định quy trình xử lý lỗi trước khi sản xuất. Cách ly các sản phẩm bị ảnh hưởng, lưu giữ hồ sơ, xác định nguyên nhân gây lỗi, xác định biện pháp ngăn chặn và chỉ định phương án xử lý như loại bỏ, làm lại, sử dụng nguyên trạng đã được phê duyệt hoặc trả lại cho nhà cung cấp.
Phạm vi kiểm tra lại phải phù hợp với mức độ rủi ro. Một kết nối được đấu nối lại có thể cần kiểm tra điện, kéo và quan sát trực quan; việc sửa lỗi nhãn mác có thể chỉ cần kiểm tra phần bị ảnh hưởng. Ghi lại lỗi ban đầu, hành động khắc phục, kết quả kiểm tra lại và thẩm quyền cho phép.
Một lỗi mẫu cần dẫn đến việc xem xét lại toàn bộ quần thể sản phẩm được đại diện, điều kiện quy trình gây ra lỗi đó, và liệu các sản phẩm hoàn chỉnh có cùng rủi ro hay không. Phản ứng cần là một biện pháp xử lý có kiểm soát, chứ không chỉ đơn thuần là gửi sản phẩm thay thế.
Bản tóm tắt dành cho nhà cung cấp về thử nghiệm cụm cáp
Sự rõ ràng mang lại lợi thế cho người mua. Nhà cung cấp nhận được bản vẽ, bối cảnh ứng dụng, kỳ vọng thử nghiệm, quy tắc chấp nhận và yêu cầu bằng chứng có thể báo giá dựa trên cùng một định nghĩa và phát hiện ra những thiếu sót trước khi sản xuất.
Các yêu cầu cần gửi kèm theo yêu cầu báo giá (RFQ)
Hãy gửi số hiệu linh kiện đầu nối và đầu cuối, cấu tạo và tiết diện cáp, sơ đồ chân cắm, chiều dài hoàn thiện, yêu cầu về nhánh hoặc hướng, lớp chắn và nối đất, điều kiện môi trường, nhãn mác, bao bì, số lượng mục tiêu, lịch trình, loại thử nghiệm, giới hạn và thông số kỹ thuật của khách hàng.
Hãy yêu cầu nhà cung cấp xác định thiết bị, phụ kiện, hiệu chuẩn, điều khiển chương trình, độ phủ kiểm thử 100% trên mỗi đơn vị và hồ sơ vận chuyển. Báo giá cần nêu rõ độ phủ kiểm thử 100% đã được phê duyệt, bất kỳ kiểm tra bổ sung nào và những giới hạn nào cần khách hàng xác nhận.
Một ví dụ được ghi chép lại giúp làm rõ mức độ chi tiết cần thiết. Hãy sử dụng... Bộ cáp USB 3.0 A sang B có tài liệu hướng dẫn Dùng làm tài liệu tham khảo khi thảo luận về thông tin đầu nối, dây dẫn, kiểm tra và phê duyệt với nhà cung cấp.
Các bằng chứng cần xem xét trước cuộc họp công bố
Trước khi phát hành, hãy xem xét lại bản vẽ cuối cùng, mã số mẫu đã được phê duyệt, quy trình thử nghiệm, chứng nhận máy thử và thiết bị, hiệu chuẩn, bản sửa đổi chương trình, kết quả sản phẩm đầu tiên và các sai lệch chưa được khắc phục. Xác nhận rằng các giá trị đo được tương ứng với giới hạn chính xác và đơn vị hoặc lô hàng đã được thử nghiệm.
Cuộc họp phê duyệt cũng nên đề cập đến năng lực và khả năng đáp ứng. Hãy hỏi xem các trạm đủ điều kiện có thể đáp ứng được khối lượng công việc hay không, điều gì xảy ra khi không có người kiểm thử, làm thế nào để xử lý và kiểm thử lại các lỗi, và những bản ghi nào được gửi kèm theo lô hàng.
Chỉ phê duyệt sản xuất hàng loạt khi bản vẽ, quy trình, thiết bị, mẫu, giới hạn và hồ sơ đều thống nhất. Nếu thiếu một yếu tố, hãy khắc phục thiếu sót đó thay vì cho rằng đợt sản xuất đầu tiên sẽ phát hiện ra vấn đề.
Phần kết luận
Phê duyệt toàn bộ quy trình, chứ không chỉ là một tập hồ sơ các giá trị đạt yêu cầu: bản vẽ và ranh giới rủi ro, quy trình kiểm tra cáp, người kiểm tra và thiết bị lắp ráp cáp đạt tiêu chuẩn, tiêu chuẩn kiểm tra cáp chính xác, mẫu được phê duyệt và hồ sơ phát hành có kiểm soát. Hỏi xem mỗi kết quả sẽ được tạo ra, đo lường, ghi lại và xử lý như thế nào khi xảy ra lỗi. Sau đó, chia sẻ bản vẽ, cấu trúc cáp, các bước kiểm tra, kế hoạch lấy mẫu và số lượng mục tiêu để xem xét lắp ráp cáp được ghi lại đầy đủ.
Câu hỏi thường gặp
Câu 1: Sự khác biệt giữa kiểm tra cụm cáp và quy trình kiểm tra cáp là gì?
A1: Kiểm tra cụm cáp là quá trình đo lường hoặc kiểm tra được thực hiện trên cụm cáp đó. Quy trình kiểm tra cáp xác định đơn vị, thiết lập, phương pháp, giới hạn, ghi chép và cách xử lý lỗi để đảm bảo kết quả có thể lặp lại.
Câu 2: Liệu mỗi cụm cáp có cần được kiểm tra 100% trước khi sản xuất hàng loạt không?
A2: Vâng. LUONYX Công ty sử dụng phương pháp kiểm tra 100% cho các cụm cáp của mình, và mỗi sản phẩm đều được kiểm tra dựa trên phương pháp thử nghiệm, thiết bị kiểm tra và giới hạn chấp nhận đã được phê duyệt trong suốt quá trình sản xuất hàng loạt. Các kiểm tra phá hủy hoặc kiểm tra định kỳ có thể bổ sung cho việc kiểm tra 100% sản phẩm, nhưng chúng không thay thế hoàn toàn việc kiểm tra 100%.
Câu 3: Trước khi sản xuất hàng loạt, cần phê duyệt những gì: mẫu thử, quy trình hay cả hai?
A3: Phê duyệt cả hai. Mẫu cho thấy cụm lắp ráp có thể đáp ứng yêu cầu; quy trình, thiết bị kiểm tra, đồ gá, giới hạn và hồ sơ cho thấy nhà cung cấp sẽ tái tạo kết quả đó như thế nào trên toàn bộ lô hàng.