Table des matières
Nouvelles connexes
Conseils sur le choix et le traitement des connecteurs
Le choix du connecteur paraît simple uniquement lorsque la pièce est considérée comme un petit accessoire. Dans les équipements réels, connecteurs électriques Il est essentiel de déterminer comment l'agencement du circuit imprimé, le cheminement des câbles, les contacts des bornes, la méthode de production et l'inspection finale s'articulent. Un pas de connexion inadapté peut nécessiter une refonte de la carte. Un mauvais choix de connecteur peut ralentir l'assemblage ou engendrer des contacts instables suite à des vibrations, des manipulations répétées ou un routage interne dense.
Une meilleure décision commence par le choix du rôle de connexion. Les connecteurs côté carte, côté câble et les interfaces côté équipement répondent à différents besoins. Le choix des connecteurs pour circuit imprimé repose sur le pas, le nombre de broches, la hauteur d'accouplement et l'espace disponible. Les connecteurs de câble doivent également être compatibles avec le type de fil ou de câble plat, le processus de terminaison, les exigences de blindage et la méthode d'inspection de l'assemblage avant expédition.
La qualité des connecteurs et des câbles assemblés par LUONYX est optimale lorsque le choix du connecteur est guidé par la méthode de fabrication. En pratique, il ne s'agit pas seulement de savoir quel connecteur est compatible avec la carte, mais aussi si ce connecteur peut être fabriqué de manière homogène, acheminé proprement et livré sous forme de câble assemblé stable pour l'équipement auquel il sera destiné.
Commencez par définir le rôle de connexion avant de choisir les connecteurs électriques.
Côté carte, côté câbles et côté équipements créent des risques différents
La première distinction est d'ordre physique. Un connecteur côté carte préserve l'espace disponible sur le circuit imprimé et garantit la précision de l'accouplement. Un connecteur côté câble, quant à lui, préserve la qualité de la terminaison et le routage. Un connecteur côté équipement ajoute une couche supplémentaire : installations répétées, accès pour la maintenance, blindage, encombrement sur le panneau ou encore mouvements internes du faisceau. Considérer tous ces aspects comme un seul et même choix de connecteur conduit généralement à une pièce qui, bien que répondant aux exigences théoriques, engendre des difficultés ultérieures en production.
Par exemple, les connecteurs de circuit imprimé pour une carte de commande compacte peuvent nécessiter un pas plus petit et une disposition sur deux rangées. Un connecteur de câble pour une nappe interne requiert une structure de contact permettant de raccorder plusieurs conducteurs de manière répétable. Une interface industrielle peut exiger une attention particulière au maintien des bornes, à la gaine du câble, au blindage ou à la correspondance des broches. Une même fonction électrique peut donc nécessiter différentes familles de connecteurs.
Le choix du connecteur détermine également le processus de câblage.
Un connecteur ne se sépare pas du câble auquel il est raccordé. S'il s'agit d'un câble plat multiconducteur, le traitement IDC peut s'avérer efficace car le contact par déplacement d'isolant permet de percer l'isolant et d'établir le contact avec le conducteur en une seule pression. Si l'assemblage utilise des fils discrets ou une interface personnalisée plus flexible, les cosses serties peuvent être plus appropriées car chaque fil peut être terminé et positionné selon les besoins du circuit.
C’est pourquoi le choix des connecteurs doit être effectué avant le verrouillage du processus d’assemblage des câbles. Le pas du câble, l’interface des bornes, les exigences en matière d’anti-interférences et les contraintes d’espace influent tous sur la facilité de production de l’assemblage final et sur la difficulté à garantir sa stabilité d’un lot à l’autre.
Comment les connecteurs de circuits imprimés doivent-ils correspondre en termes de pas, de nombre de broches et d'espacement ?
Le pas et le nombre de broches définissent les véritables limites du tracé.
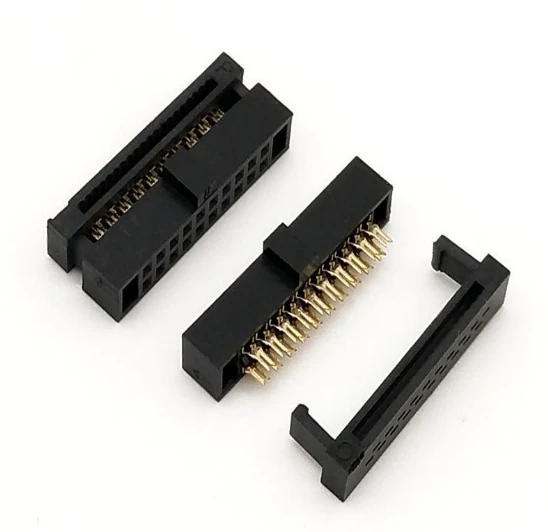
Le pas n'est pas qu'une simple référence. Il détermine la distance entre les broches sur le circuit imprimé, l'espace disponible pour le routage autour du connecteur et la possibilité d'assembler le câble sans contrainte. La gamme de connecteurs IDC de LUONYX propose différents pas, tels que 1,27 x 1,27 mm, 1,27 x 2,54 mm, 2,0 mm et 2,54 x 2,54 mm, permettant ainsi aux ingénieurs d'adapter la densité de connecteurs à l'espace disponible sur la carte, au lieu d'imposer un pas unique.
Le nombre de broches fonctionne de la même manière. Un plus grand nombre de broches peut être nécessaire pour les groupes de signaux, les ports série, les lignes de commande ou le câblage interne des équipements, mais un nombre de broches plus élevé accroît également l'importance de l'alignement et de la correspondance des broches. Lorsqu'un connecteur fil-carte transporte plusieurs signaux, le connecteur doit correspondre à la fois au circuit et au cheminement du câble, et pas seulement à l'empreinte sur la carte.
Les connecteurs IDC s'adaptent aux configurations de câbles plats denses.
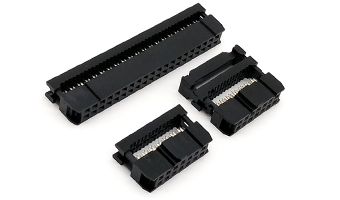
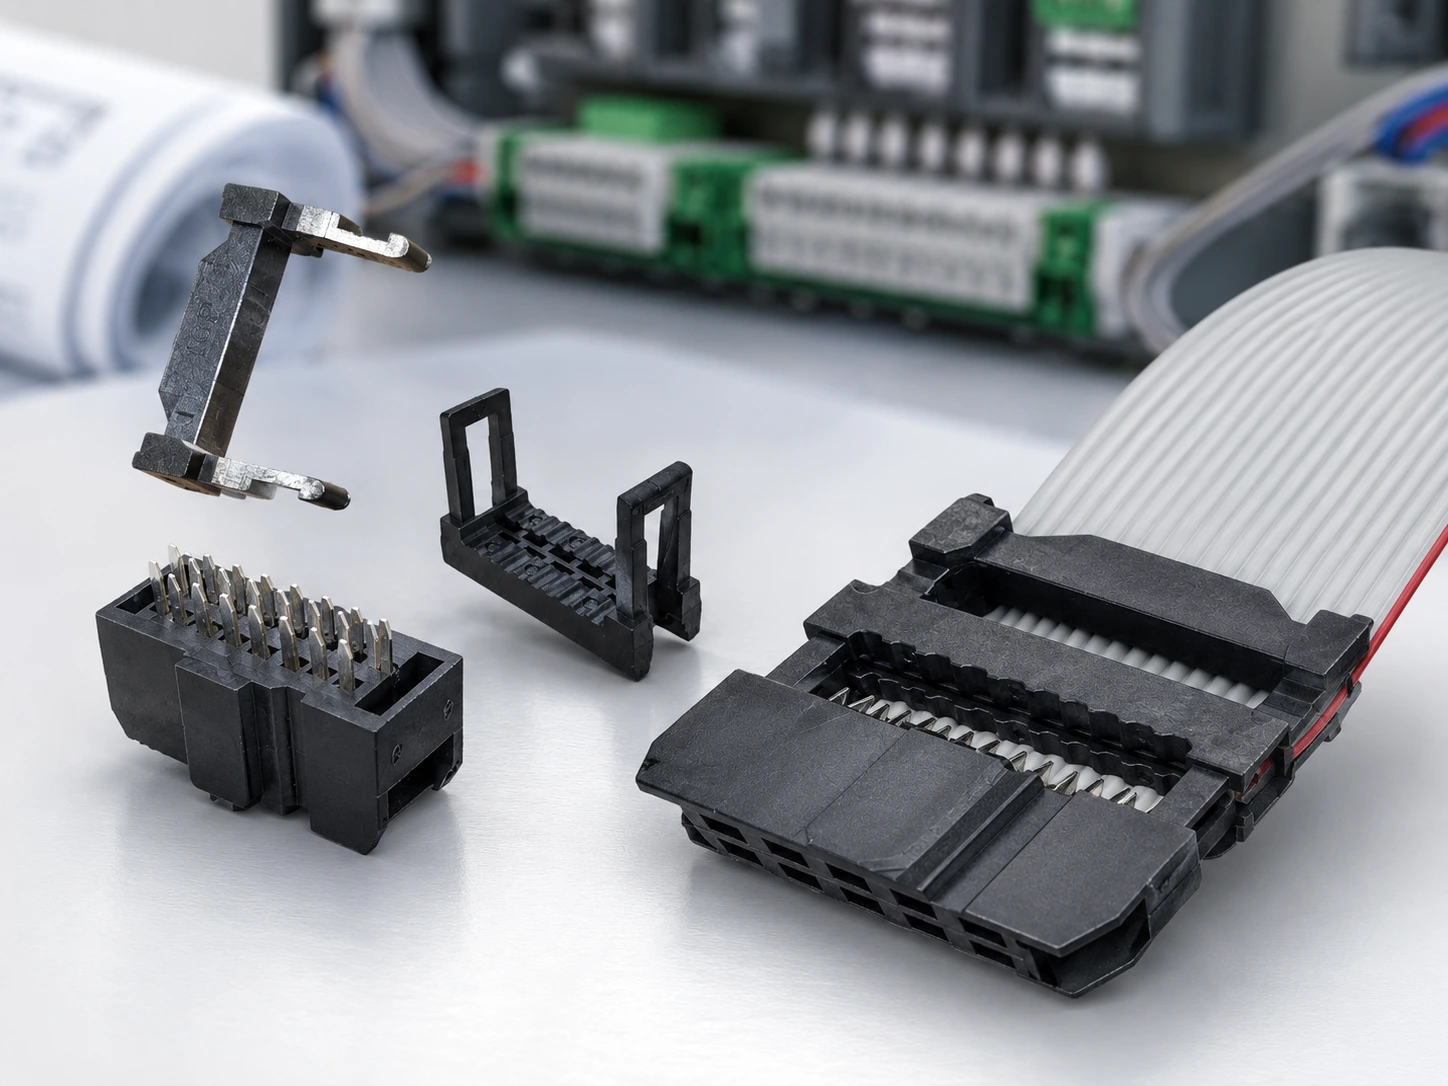
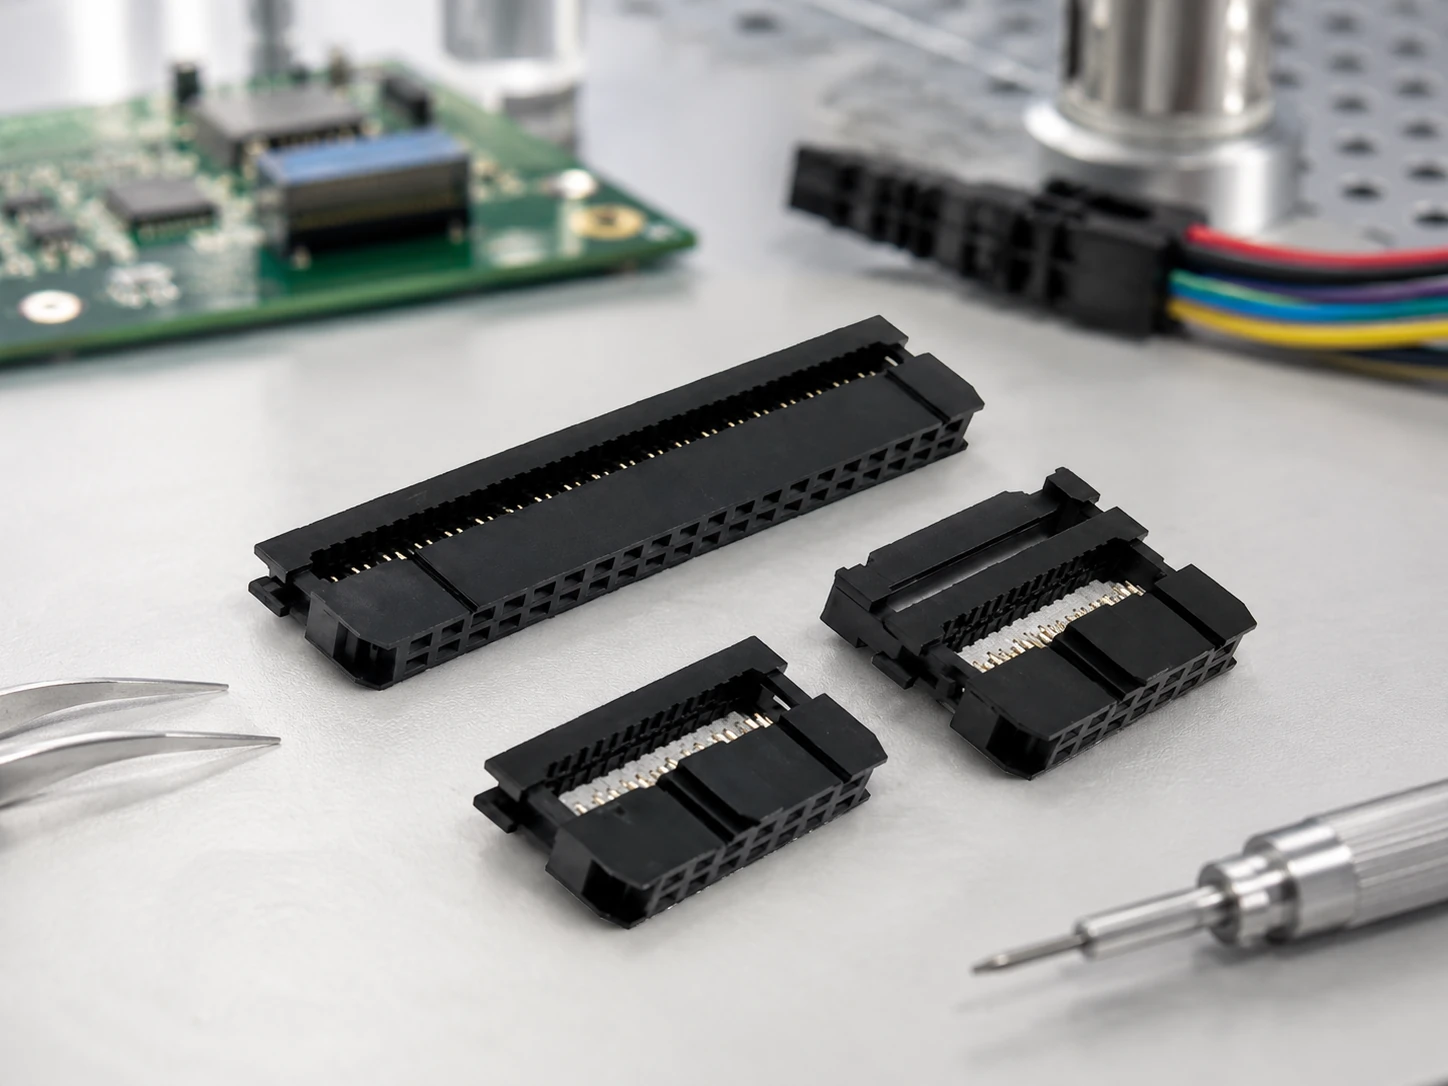
LUONYX Connecteurs de prise IDC Ces connecteurs utilisent la technologie de contact par déplacement d'isolant et sont généralement assemblés avec des câbles plats multiconducteurs. Leur structure permet un traitement en une seule étape et des agencements haute densité sur deux rangées, ce qui contribue à une meilleure organisation du câblage interne dans les équipements compacts. Dans les applications où un câble plat ou ruban est connecté à un circuit imprimé, cela permet de réduire l'encombrement du routage et d'améliorer la reproductibilité de la production.
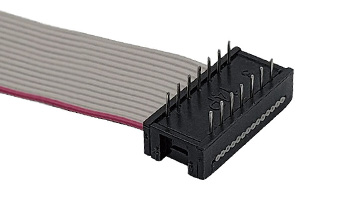
Le choix entre connecteurs DIP (fiches et prises) répond à deux aspects différents d'un même problème. Ils sont utiles lorsque l'interface de connexion, la disposition des composants sur la carte et le sens de maintenance exigent un connecteur de type fiche plutôt qu'une simple prise IDC. Pour les connecteurs de circuits imprimés, la meilleure solution consiste souvent en un ensemble cohérent : l'interface côté carte, la terminaison côté câble, le pas et le nombre de broches sont sélectionnés comme un tout.
Quelle méthode de traitement convient au connecteur et au volume de production ?
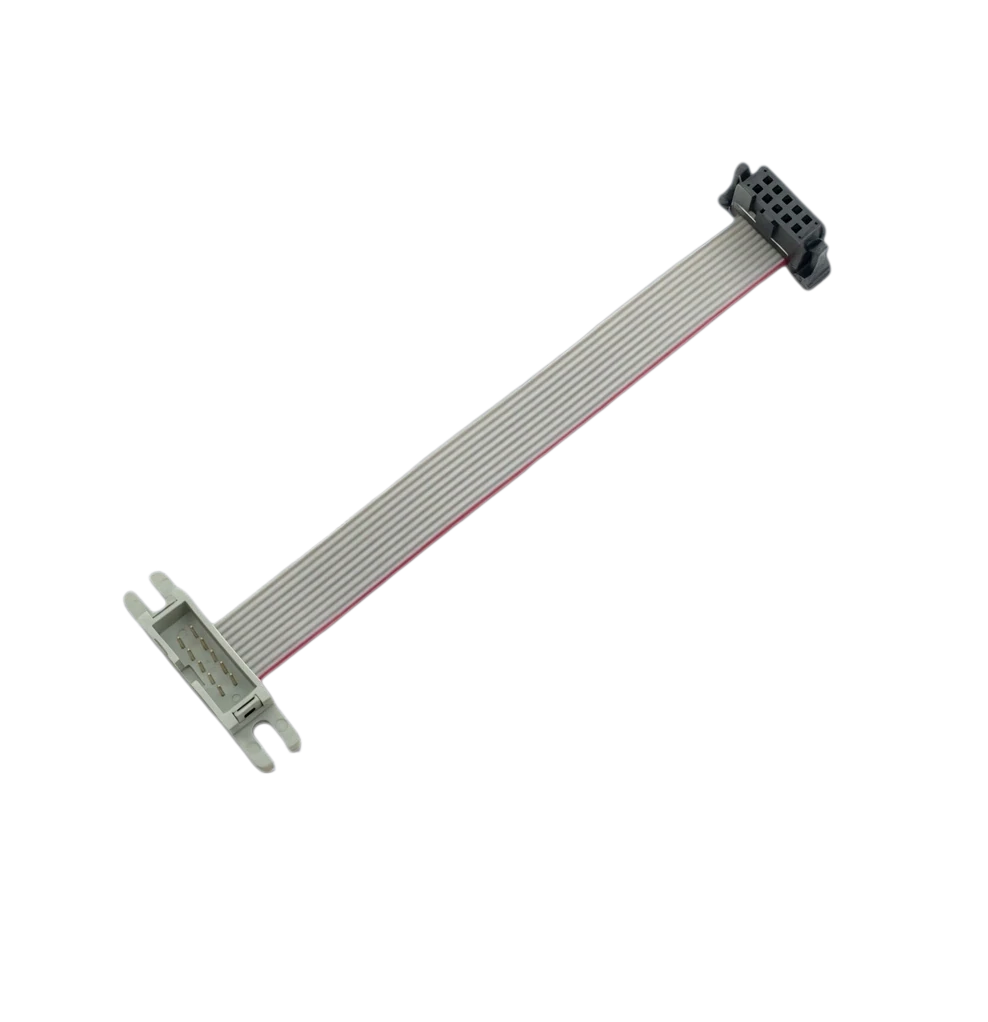
Le traitement IDC permet un assemblage efficace des câbles plats
Le traitement IDC est avantageux lorsque le câble est plat, que l'espacement des conducteurs est prévisible et que l'objectif de production privilégie un assemblage par lots reproductible. Avec les connecteurs IDC, le contact se fait à travers l'isolant du conducteur, permettant ainsi de raccorder plusieurs conducteurs simultanément. Ceci est particulièrement utile pour le câblage interne d'équipements où un câble plat doit rester bien organisé entre une carte de circuit imprimé et un autre module.
LUONYX Assemblages de câbles plats IDC Ce service couvre les produits à câbles plats tels que les câbles plats à connecteurs IDC et les câbles d'interface IDC. Dans ce type de production, le choix du connecteur est déterminé conjointement avec le pas du câble, le nombre de conducteurs et l'orientation des bornes, car ces détails conditionnent la facilité de sertissage, d'inspection, d'emballage et d'installation de l'ensemble.
Les cosses serties s'adaptent aux interfaces flexibles ou personnalisées.
Les cosses serties sont souvent préférables lorsque l'assemblage utilise des fils séparés, des longueurs de branchement différentes ou une interface de connecteur incompatible avec le traitement IDC en une seule pression. Elles offrent une plus grande flexibilité pour le cheminement des câbles et peuvent prendre en charge des structures de faisceau personnalisées, mais nécessitent également une attention particulière à la résistance à l'arrachement des cosses, à leur position d'insertion et à la résistance de contact finale.
Les spécifications du câble sont également importantes. Le guide de sélection des câbles d'E/S COM de LUONYX distingue les options courantes telles que le câble plat gris UL2651 28AWG et le câble blindé UL2464. Le premier convient à de nombreuses configurations internes de câbles plats. Le second devient pertinent lorsque la protection contre les interférences fait partie des exigences de l'équipement. Le connecteur approprié doit donc être compatible à la fois avec la construction du câble et l'environnement électrique.
Qu’est-ce qui rend les connecteurs industriels fiables dans les équipements réels ?
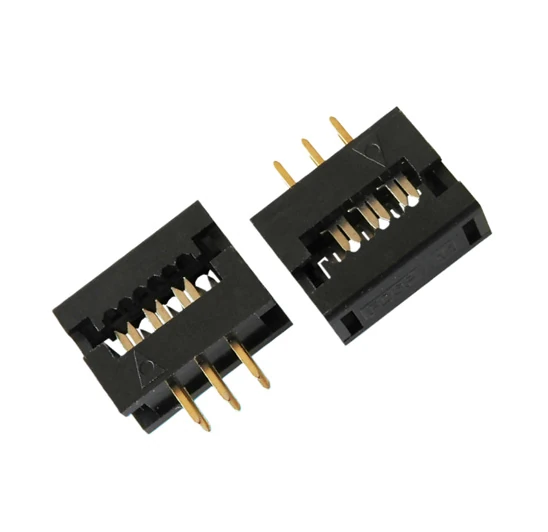
L'environnement détermine les exigences en matière de câbles, de terminaux et de boîtiers
Les connecteurs industriels sont évalués après leur installation, et non pas seulement lors d'un examen théorique. À l'intérieur d'un équipement, le câble peut être amené à contourner des panneaux, à passer près de moteurs ou de sections d'alimentation, ou encore à partager un espace restreint avec d'autres faisceaux. Dans ces conditions, le boîtier du connecteur, le matériau des bornes, l'alignement des broches, le type de câble et le choix du blindage influent tous sur la stabilité à long terme.
LUONYX Connecteur DIP 2,0 mm Le connecteur fil-carte est un exemple de connecteur conçu pour assurer une connexion fiable. Il utilise des broches plaquées or, du plastique technique PBT, un pas standard de 2,0 mm, une structure en deux parties et un repère triangulaire anti-erreur de connexion. Sa plage de température de fonctionnement annoncée est de -40 °C à 105 °C, ce qui fait du choix des matériaux et des bornes un élément essentiel de la fiabilité, et non un simple détail esthétique.
La plupart des défauts de production commencent par des problèmes de contact ou de correspondance.
Les défauts courants d'assemblage des connecteurs et des câbles sont généralement d'ordre pratique : mauvais contact, blindage ou isolation endommagés, correspondance incorrecte des broches (droites ou croisées), détachement des bornes, résistance excessive ou atténuation du signal. Il ne s'agit pas de critères de qualité abstraits. Ces défauts apparaissent lorsque le connecteur, le câble, le processus de fabrication et la méthode d'inspection choisis ne sont pas adaptés.
Un processus de production rigoureux permet de contrôler ces risques avant expédition. La logique de contrôle qualité de LUONYX inclut la maîtrise des matières premières, le contrôle du processus et l'inspection du produit fini, notamment les tests de continuité, de résistance de contact, d'efficacité de blindage, d'isolation et de traction. Ceci est essentiel car les connecteurs industriels doivent être livrés fonctionnels, et non pas seulement sous forme de boîtiers remplis de bornes.
Quels détails doivent être confirmés avant la production des connecteurs ?
Vérifiez l'interface d'accouplement avant de considérer le connecteur comme définitif.
Avant la production, le choix du connecteur doit reposer sur des informations précises : pas, nombre de broches, composant d’accouplement, position sur la carte, type de câble, section des conducteurs, exigences de blindage, connexion directe ou croisée, espace d’installation et volume de production prévu. Si l’un de ces détails est manquant, le connecteur choisi peut sembler correct, mais présenter une défaillance lors de l’assemblage ou du test final.
Pour un connecteur de circuit imprimé, les détails essentiels sont le pas, le nombre de broches, l'orientation et la hauteur d'accouplement. Pour un connecteur de câble, les détails essentiels s'étendent à la construction du câble, à la méthode de terminaison, au cheminement du câble et aux critères d'inspection. Pour un connecteur fil-carte, les deux aspects sont importants car le connecteur doit respecter à la fois l'agencement du circuit imprimé et le cheminement du câble.
Associer le projet à une gamme de produits et à un processus de production réels
Fondée en 2013, LUONYX est un fournisseur de solutions de câbles et de connecteurs, intégrant verticalement la fabrication de la conception au développement, jusqu'à l'assemblage final. Cette structure est particulièrement utile lorsque le choix du connecteur et la méthode de traitement doivent être abordés conjointement : la discussion peut ainsi se poursuivre du pas du connecteur aux spécifications du câble, en passant par le processus de terminaison, le contrôle et l'assemblage final, sans fragmenter le problème.
L'étape suivante, pratique, consiste à comparer l'interface requise avec la gamme de connecteurs LUONYX, ses prises IDC, ses fiches DIP et ses câblages internes. Si le projet dispose déjà d'un schéma, d'un échantillon, d'un connecteur compatible ou d'une spécification de câble, ces informations permettent de vérifier le pas, le nombre de broches, le cheminement du câble et la méthode de fabrication avant le lancement de l'outillage ou de la production en série. Pour un projet nécessitant une revue, contacter LUONYX avec l'interface de connexion, les spécifications du câble et l'environnement d'application.
Conclusion
Le choix des connecteurs ne constitue pas une étape d'achat distincte intervenant après la finalisation de la conception. Il fait partie intégrante du système de connexion des équipements. Les connecteurs électriques influent sur l'espace disponible sur le circuit imprimé, le cheminement des câbles, le traitement des bornes, le blindage, l'inspection et la stabilité des contacts à long terme. Un connecteur conforme au schéma peut néanmoins engendrer des défauts de production si le type de câble, son cheminement et l'environnement d'utilisation ne sont pas pris en compte.
Pour les projets LUONYX, le connecteur le plus robuste est celui qui permet un assemblage stable. Les connecteurs IDC s'adaptent à de nombreuses configurations compactes de câbles plats et de circuits imprimés. Les connecteurs DIP et les connecteurs fil-carte sont utiles lorsque l'interface et la disposition du circuit imprimé nécessitent une solution de type fiche. Les connecteurs industriels requièrent une attention particulière au niveau des contacts, du blindage, de l'isolation et du maintien des bornes. La validation précoce du pas, du nombre de broches, de la pièce d'accouplement, des spécifications du câble et de l'environnement d'application facilite la fabrication du connecteur et garantit sa fiabilité dans l'équipement final.
FAQ (questions fréquentes)
Q1 : Quelles informations sont nécessaires avant de choisir des connecteurs électriques ?
A1 : Les informations de départ utiles comprennent le pas, le nombre de broches, la pièce à connecter, la position sur la carte, le type de câble, la section du fil, les exigences de blindage, le type de connexion, l’espace d’installation et le volume de production. Ces détails permettent de déterminer si le connecteur doit être une prise IDC, un connecteur DIP, une solution à sertir ou une autre interface fil-carte.
Q2 : Quand les connecteurs IDC sont-ils préférables pour les câbles assemblés ?
A2 : Les connecteurs IDC sont une solution idéale pour le raccordement régulier et répétable des câbles plats multiconducteurs. Leur structure à contact par déplacement d'isolant permet une mise en œuvre en une seule pression, ce qui est particulièrement utile pour le câblage compact de circuits imprimés et l'assemblage de câbles internes.
Q3 : Pourquoi le choix du connecteur doit-il inclure les exigences de traitement ?
A3 : Les exigences de traitement déterminent la fiabilité de l’assemblage du connecteur. Un connecteur peut correspondre à l’empreinte du circuit imprimé, mais le câble fini peut présenter des défauts si le pas du câble, le type de connexion, le blindage, le brochage ou la norme d’inspection ne sont pas conformes au processus de production. LUONYX examine conjointement les détails du connecteur et du câble afin de garantir la stabilité de l’assemblage final.