Table des matières
Nouvelles connexes
Que doit définir un schéma d'assemblage de câble d'alimentation ?
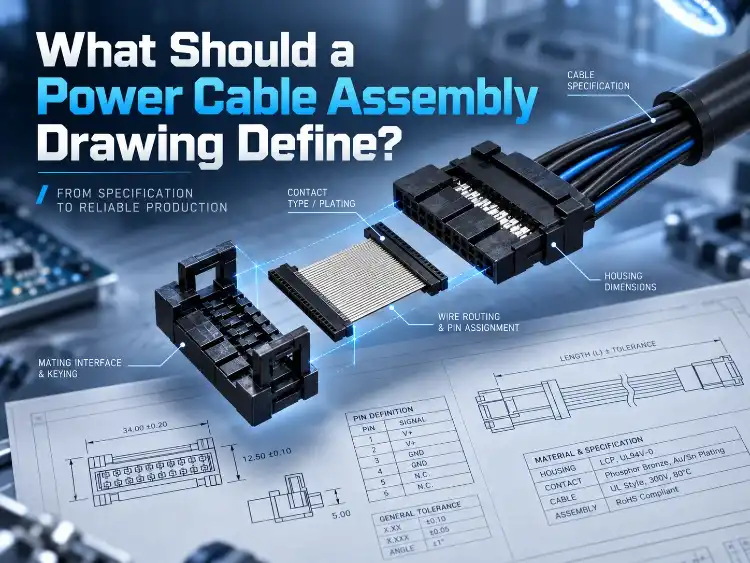
Un schéma d'assemblage de câble d'alimentation doit définir le chemin électrique, le système de connecteurs, la protection mécanique, le routage et les éléments de preuve nécessaires à l'approbation de la production. La référence d'un connecteur ou la section d'un fil ne suffisent pas. Cette définition précise doit indiquer au fournisseur les composants que l'assemblage doit transporter, ses points de connexion, son mode de protection et la manière dont le résultat approuvé sera reproduit.
Pour les acheteurs, ce document intègre toutes les informations relatives à l'emballage, aux matériaux, au courant, à la tension, à la longueur des câbles et aux connecteurs, au sein d'une définition de produit unique et cohérente. Il répond également à une question fondamentale souvent posée lors des demandes de devis : qu'est-ce qu'un câble assemblé ? En termes d'achat, il s'agit d'un ensemble de câbles ou de fils finis, dont les terminaisons, la construction, les tests et les exigences de mise en service sont contrôlés.
Définition des éléments essentiels d'un schéma de câblage d'alimentation
Un schéma utile constitue un document de décision. Il doit identifier la révision, la fonction du produit, les caractéristiques électriques, l'interface du connecteur, la construction du câble, les dimensions, le cheminement, le marquage, l'état de l'échantillon et les preuves de réception. Chaque entrée doit se rapporter aux produits et à l'application sélectionnés, et non à une catégorie générique de câbles d'alimentation.
Construction de charges électriques et de conducteurs
Il faut commencer par définir les conditions auxquelles l'assemblage doit résister. La tension, le courant, le rapport cyclique, la température ambiante, la flexion et l'exposition aux intempéries déterminent les spécifications du conducteur et de l'isolant. Ces données doivent figurer dans le document et non être dissimulées derrière le nom du produit.
La section et la construction du conducteur doivent être conformes aux spécifications du câble approuvé. Le nombre de brins influe sur la flexibilité, tandis que le matériau isolant affecte le comportement thermique et mécanique. La méthode de terminaison et les contrôles électriques requis doivent également être définis. Un cordon d'alimentation SATA documenté, par exemple, utilise un connecteur mâle à 15 broches, des contacts plaqués or, des fils UL1007 20AWG et une terminaison PH2.0. Cette configuration est spécifique à ce produit et ne constitue pas une valeur universelle pour tous les cordons d'alimentation.
Les ensembles de puissance nécessitent également une définition claire des limites de tension et de courant lorsque plusieurs conducteurs partagent une même gaine ou un même surmoulage. La définition publiée doit indiquer quel conducteur transporte quel circuit, comment la polarité est identifiée et comment l'ensemble sera testé après terminaison. En l'absence de traçabilité du circuit entre le schéma et l'échantillon final, le fournisseur ne peut pas le reproduire de manière fiable.
Interface de connecteur, détrompage et rétention
L'interface du connecteur doit être définie des deux côtés de la connexion. La fiche d'interface doit inclure le connecteur correspondant, le pas ou l'espacement des contacts, le nombre de broches, le genre, le détrompage, l'orientation, le placage et le mode de verrouillage. Un connecteur compatible avec le porte-connecteur mais dont le détrompage est incorrect engendre une nouvelle source de défaillance après assemblage.
La rétention est distincte de l'ajustement. Le rapport de terminaison doit indiquer comment la borne ou le contact est fixé dans le boîtier, comment le verrou s'enclenche et ce qui empêche toute déconnexion accidentelle. exemple documenté d'assemblage de câble d'alimentation, les détails du connecteur, de la polarité et de la terminaison doivent rester traçables par rapport à la définition du produit approuvé.
La polarité et le marquage doivent également figurer sur cette partie du schéma. Le code couleur, les étiquettes, les numéros de cavité et le détrompage sont des éléments de contrôle de production, et non décoratifs. Ils permettent à l'assembleur et au contrôleur d'obtenir le même résultat. L'orientation requise et la méthode d'inspection de l'interface du connecteur doivent également être indiquées sur le schéma.
Acheminement, longueur et décharge de traction
La longueur finale doit correspondre au tracé réel entre les connecteurs. Une dimension en ligne droite est insuffisante lorsque le câble doit contourner un support, une porte, un ventilateur ou un élément mobile. La définition de la longueur doit inclure la référence de mesure, la longueur finale, la tolérance, les dimensions des branches et toute boucle de service.
Un dispositif de décharge de contrainte doit être prévu aux endroits où la manutention ou les vibrations peuvent solliciter la terminaison. Ce dispositif doit préciser si l'assemblage utilise un dispositif moulé, un manchon, un collier de serrage, une transition thermorétractable ou toute autre méthode approuvée. Il doit également indiquer le sens de pliage et la tolérance de pliage minimale que l'échantillon doit supporter.
La protection du cheminement doit rester clairement visible dans la définition approuvée. Les points d'abrasion, les arêtes vives, les colliers de serrage et les accès pour la maintenance peuvent modifier la charge sur un connecteur après la sortie du produit de l'atelier. Lorsque ces conditions sont importantes, il convient de les inclure dans le schéma et la vérification de l'ajustement après installation, plutôt que de se fier à une simple note comme « cheminer avec précaution ».
Comment transformer un dessin en un dossier fournisseur testable
Un dessin devient utile lorsque le fournisseur peut prouver que l'échantillon et le produit fini y correspondent. Le dossier doit associer la révision du dessin aux données relatives aux matériaux, aux conditions de processus, aux mesures et aux résultats des tests. C'est également à ce stade que les câbles assemblés doivent cesser d'être considérés comme un produit générique.
Approbation de l'échantillon et preuves du premier article
L'approbation de l'échantillon doit figer la révision ayant permis sa production. Le dossier de cet échantillon doit contenir les détails relatifs au câble, au conducteur, au connecteur, à la borne, au plaquage, à l'étiquette, au matériau de moulage et aux écarts constatés. Un rapport de premier article doit présenter les valeurs mesurées par rapport au dessin, et non se limiter à une simple mention de conformité ou de non-conformité.
Dans le cadre du processus ODM/OEM de LUONYX, des échantillons initiaux sont fournis au client pour des tests et une approbation formelle avant le lancement de la production à grande échelle. Ce même modèle d'approbation s'applique à un acheteur faisant appel à un autre fournisseur. L'échantillon approuvé doit être identifié de manière unique et conservé afin de pouvoir comparer toute modification ultérieure avec l'échantillon d'origine.
L'échantillon doit également être délimité par un périmètre de test. Un simple contrôle de continuité ne permet pas de vérifier la rétention, l'intégrité de l'isolation ni la compatibilité du connecteur. L'emballage doit indiquer les contrôles effectués, leur lieu d'exécution et les preuves qui accompagneront le produit.
Que tester avant la production
Les contrôles électriques doivent commencer par le brochage ou le schéma de circuit approuvé. Le test de continuité confirme l'existence d'un chemin, tandis qu'un test programmé permet de vérifier que ce chemin atteint bien le contact prévu et que les circuits devant rester isolés ne sont pas connectés. Les contrôles de résistance de contact, de résistance d'isolement et de tenue diélectrique ne doivent être effectués que si les spécifications du produit ou l'application l'exigent.
Les contrôles mécaniques doivent vérifier la qualité de la terminaison et de l'assemblage. Les essais d'arrachement évaluent la jonction conducteur-borne ; les contrôles de maintien vérifient si le contact reste bien en place dans le boîtier. Le verrouillage du connecteur, le dispositif anti-traction, la résistance à la flexion et l'ajustement après installation répondent à des questions différentes et ne doivent pas être combinés en un seul résultat.
La documentation des processus est essentielle car un câble fini, même conforme une fois, peut s'avérer difficile à reproduire. Un exemple de contrôle de production documenté pour les E/S COM peut inclure la continuité des broches, la résistance de contact, l'efficacité du blindage, l'intégrité de l'isolation et les essais de traction, avec des rapports d'inspection assurant la traçabilité. Appliquez ce principe au schéma du câble d'alimentation : chaque contrôle approuvé doit être accompagné d'une méthode, d'une limite, d'un enregistrement et d'une procédure de gestion des défaillances.
Comment le surmoulage modifie l'évaluation
Le surmoulage des câbles consiste à ajouter un corps moulé autour d'une partie du câble et du connecteur. Ce matériau supplémentaire peut améliorer la résistance aux contraintes ou l'étanchéité, mais il introduit également des variables liées à l'outillage, au matériau, au retrait, à l'injection et aux dimensions. L'état du moule et du matériau doit être défini dans le plan approuvé ; le surmoulage ne doit pas être considéré comme un simple revêtement décoratif.
Un examen distinct devrait comparer l'échantillon surmoulé avec l'assemblage pré-moulé. Vérifier que le connecteur est bien en place, que le câble n'est pas pincé, que le dispositif anti-traction est positionné comme prévu et que les dimensions finales correspondent toujours à l'équipement. Considérations relatives au surmoulage sont particulièrement importantes lorsque l'assemblage doit également résister à l'humidité, à l'abrasion ou aux mouvements répétés.
Une fois l'échantillon moulé approuvé, l'outillage, le matériau et le procédé sont intégrés à la révision du dessin. Un changement de matériau ou une réparation d'outillage peut modifier le résultat, même si les composants électriques restent inchangés. Le fournisseur doit identifier ces modifications avant la production et soumettre un nouvel échantillon si les conditions approuvées sont altérées.
Domaines d'application des normes d'assemblage de câbles
Les normes peuvent fournir un cadre commun pour la construction, l'inspection et la documentation, mais elles ne remplacent pas le plan de l'acheteur. Les limites spécifiques au projet sont définies par le plan. La norme explique comment une exigence peut être évaluée ou quel contexte de qualité d'exécution s'applique.
Normes de fabrication et de composants
La norme IPC/WHMA-A-620E décrit les matériaux, les méthodes, les essais et les critères d'acceptabilité des câbles, fils et faisceaux de câbles, y compris les interconnexions serties, fixées mécaniquement et soudées. Elle permet à l'acheteur d'évaluer la qualité de la fabrication et du contrôle sans pour autant constituer une certification de produit.
La reconnaissance des fils et des matériaux constitue une étape supplémentaire. UL Solutions indique que les matériaux de câblage pour appareils électroménagers sont testés et certifiés conformes à la norme ANSI/UL 758 aux États-Unis ; ce programme concerne les constructions de fils et de matériaux reconnues. La reconnaissance d'un fil ne certifie pas automatiquement le câble d'alimentation fini, et le schéma doit toujours identifier le fil, le connecteur et le procédé sélectionnés.
Les méthodes d'essai des connecteurs doivent également définir un périmètre précis. La norme IEC 60512-1 fournit un cadre générique pour les essais et mesures des connecteurs, tandis que la spécification détaillée applicable définit l'essai, sa sévérité et les limites admissibles. Un numéro de norme ne doit figurer sur le dessin que si l'acheteur peut identifier la révision, la clause, l'échantillon et la méthode applicables.
Limites et preuves propres au projet
Chaque caractéristique mesurée nécessite une limite de projet. Définissez l'unité, le point de mesure, l'échantillon ou la fréquence, l'équipement, l'enregistrement et la procédure en cas de défaillance. Un contrôle de résistance est incomplet sans la méthode et la limite ; un contrôle de traction est incomplet sans la combinaison borne-fil et la direction de la force.
En cas de divergence entre la norme et le dessin, l'exigence approuvée la plus spécifique du projet prévaut, sauf stipulation contraire dans le contrat client. Tout conflit entre le dessin et les spécifications du produit doit être résolu par l'acheteur avant la production. Le dessin final doit comporter une seule valeur contrôlée, et non deux valeurs laissant le choix au fournisseur.
La fiche de réception doit être conforme au plan. Chaque ligne doit préciser l'élément contrôlé, la méthode de contrôle, le résultat attendu et les conséquences d'un résultat non conforme. Ainsi, les exigences électriques, mécaniques, visuelles et de processus sont regroupées dans un document unique et facilement vérifiable.
Lacunes courantes qui entraînent des reprises
L'absence de brochage peut entraîner des assemblages incorrects, même en cas de continuité. Une interface de connecteur incomplète peut produire des pièces qui s'emboîtent sans se verrouiller. Un matériau de surmoulage non homologué peut modifier les dimensions ou l'étanchéité. Un plan de test sans échantillon ni fréquence précise peut ne pas permettre de définir la couverture de production.
D'autres lacunes apparaissent lorsque le schéma s'arrête aux composants électriques. Les tolérances de longueur, le cheminement des câbles, l'emplacement des étiquettes et l'emballage peuvent modifier le résultat final. La traçabilité est également compromise lorsque l'enregistrement n'indique pas la révision du schéma, le lot de matériaux ni le banc d'essai.
La prévention des retouches commence avant même l'établissement du devis. L'acheteur doit fournir simultanément le plan actuel, l'échantillon approuvé et les limites d'essai. Si l'un de ces éléments change, le fournisseur doit vérifier si cette modification a une incidence sur le plan, le dispositif de fixation, le programme ou l'échantillon approuvé.
Éléments à joindre à la demande de devis
Un devis fournisseur n'est utile que si les exigences qui le sous-tendent sont claires. La demande de devis (RFQ) doit permettre au fournisseur de chiffrer les assemblages de câbles prévus et les justificatifs requis, et non pas seulement la longueur du câble et le nombre de connecteurs. Une RFQ claire doit également préciser où s'arrête un produit standard et où se situe un produit standard. portée d'assemblage de câbles personnalisée commence.
Entrées de dessin et de matériaux
Veuillez envoyer la révision du dessin, les références des connecteurs et des bornes, les spécifications des conducteurs et de l'isolation, les couleurs des fils, le détrompage et la polarité, la longueur finale, les contraintes de routage, les conditions environnementales et tout échantillon ou produit de référence approuvé. Indiquez également l'étiquetage, l'emballage et la quantité requis lorsque ceux-ci ont une incidence sur l'assemblage.
Pour un circuit d'alimentation à plusieurs pistes, indiquez le brochage ou le schéma du circuit et précisez la tension et le courant attendus pour chaque piste. Si un blindage, une mise à la terre, une résistance à la flamme ou un matériau particulier est requis, indiquez l'exigence et la spécification correspondante plutôt que de vous fier à un nom de produit générique.
Pour un faisceau de câbles ou un câble d'alimentation sur mesure, le processus de spécification peut se chevaucher avec le Spécifications du faisceau de câbles personnaliséRéutilisez la même méthodologie pour le dessin, l'échantillon et le contrôle des modifications, même lorsque la famille de produits diffère.
Validation et saisie des quantités
Indiquez la quantité d'échantillons requise, les contrôles du premier article, la méthode d'essai, les limites d'acceptation et les documents qui doivent accompagner l'expédition. Avant d'établir le devis, précisez tout équipement ou dispositif d'essai que le fournisseur doit fournir. Le devis doit clairement indiquer ce qui est testé, ce qui ne l'est pas et les limites qui nécessitent encore la confirmation du client.
La quantité influe sur l'outillage, le moulage et la planification de la production. Indiquez la quantité commandée prévue, les variantes possibles, la date de livraison cible et les exigences en matière d'emballage et d'étiquetage. Si une modification est prévue après la production du premier article, définissez la procédure de révision plutôt que d'autoriser un remplacement informel.
La demande de prix finale doit inclure les détails commerciaux tout en restant fidèle aux aspects techniques. Le fournisseur a besoin d'informations suffisantes pour établir un devis précis et identifier toute exigence non satisfaite. Une demande complète réduit le risque qu'un devis repose sur des hypothèses ultérieurement contredites par le plan approuvé.
Conclusion
Un schéma d'assemblage de câble d'alimentation doit regrouper, dans une seule révision contrôlée, la charge électrique, la construction du conducteur, l'interface du connecteur, la fixation, le cheminement, l'état du surmoulage, la méthode de test et le rapport d'acceptation. Il convient de le vérifier avec le fournisseur avant l'approbation de l'échantillon, puis de s'assurer que le premier article et le plan de production utilisent le même schéma et les mêmes limites. L'étape suivante consiste à soumettre le schéma, l'échantillon approuvé, les exigences de test, la quantité et le plan de livraison pour une revue technique. Assemblage de câble d'alimentation ATX professionnel Il s'agit d'un exemple documenté de la manière dont un assemblage de câbles contrôlé peut être présenté, tandis que le chemin d'alimentation réel et l'environnement déterminent toujours le schéma.
FAQ
Q1 : Qu'est-ce qu'un faisceau de câbles ?
A1 : Un câble assemblé est un câble ou un groupe de fils fini, terminé par des connecteurs ou des contacts et testé conformément à un plan ou une spécification approuvée. Il peut comprendre plusieurs conducteurs, des bornes, des étiquettes, un blindage ou un surmoulage.
Q2 : Quelles informations électriques doivent figurer sur un schéma d'assemblage de câble d'alimentation ?
A2 : Précisez les conditions de tension et de courant, la section et la construction du conducteur, le calibre du connecteur, le détrompage, la polarité, l’isolation et les contrôles électriques requis. Chaque valeur doit correspondre au produit et à l’application sélectionnés.
Q3 : Pourquoi les assemblages de câbles surmoulés nécessitent-ils un examen de dessin séparé ?
A3 : Le surmoulage introduit des variables liées à l’outillage, au matériau, au retrait, à la relaxation des contraintes et aux dimensions. Le moule, le matériau et l’échantillon approuvés doivent correspondre au dessin avant le début de la production.