Table des matières
Nouvelles connexes
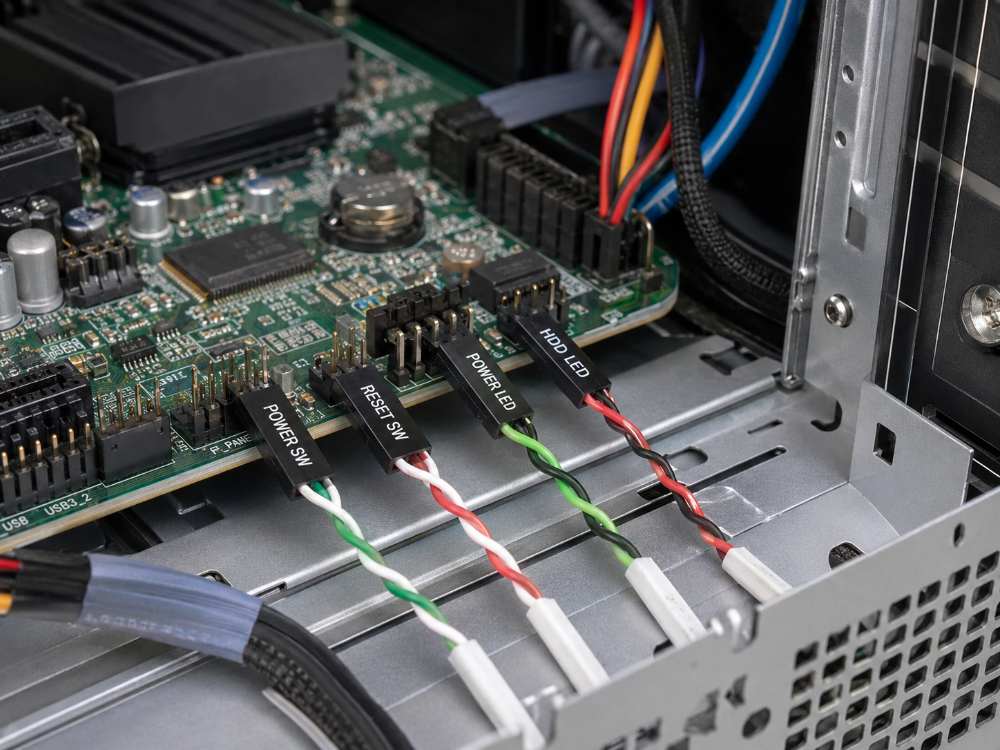
Tests des faisceaux de câbles avant la production en série : continuité, force de traction et ajustement
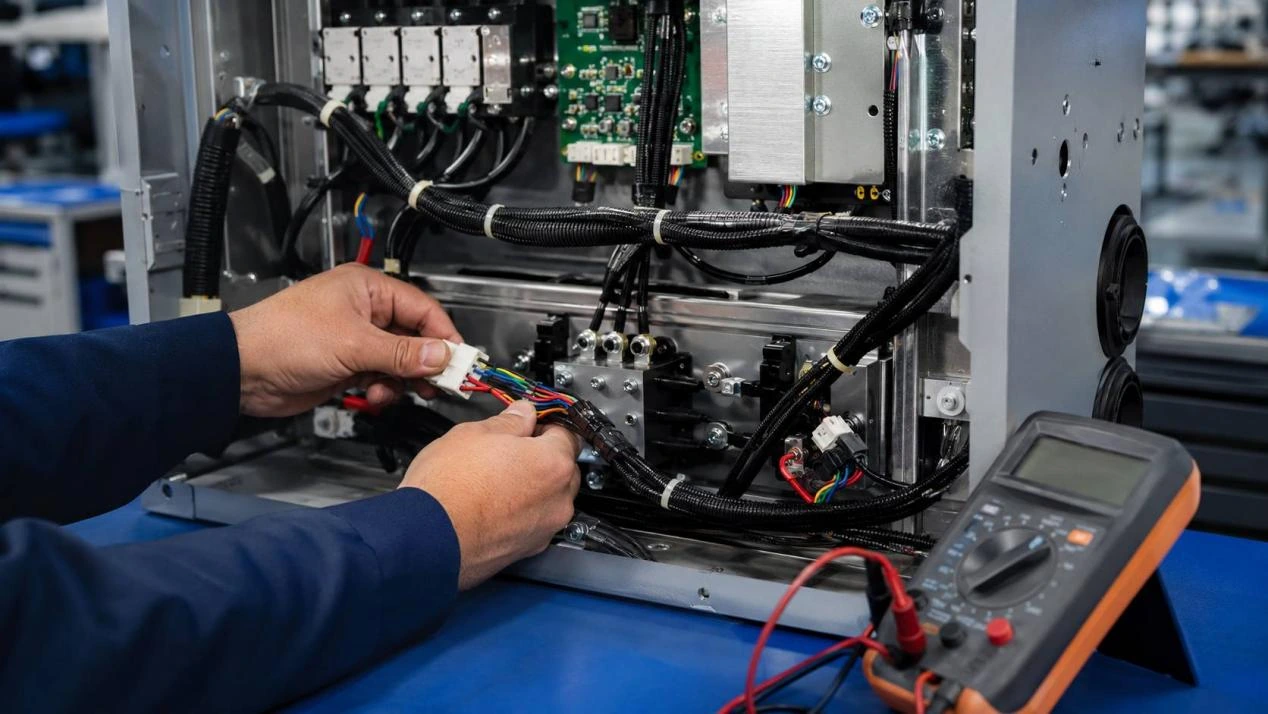
Les tests de faisceaux de câbles avant la production en série doivent démontrer bien plus que la simple vérification de la mise sous tension ou de la continuité d'un prototype. Un prototype peut fonctionner en laboratoire, mais présenter une défaillance après installation : une borne peut se desserrer, un loquet peut rester ouvert, ou la longueur finale peut engendrer une contrainte excessive sur un sertissage. Un seul test ne peut pas détecter tous ces types de défaillances.
Un prototype fonctionnel démontre qu'une unité peut être opérationnelle. Il ne prouve cependant pas que le faisceau de câbles peut être fabriqué, installé et inspecté de manière uniforme pour l'ensemble d'un lot de production. L'homologation doit répondre à trois questions : chaque circuit est-il correct ? Chaque terminaison restera-t-elle bien fixée ? Le faisceau complet s'adaptera-t-il à l'équipement ?
Pourquoi un prototype fonctionnel n'est pas encore prêt pour la production en série
Le contrôle du fonctionnement électrique ne constitue que la première étape de la validation. Un test de continuité peut indiquer que le courant peut circuler, mais pas que le conducteur atteint la borne prévue. Un test de traction peut montrer qu'un fil reste connecté, mais pas que le contact est verrouillé dans son logement. La longueur finale peut être conforme au schéma, même si le faisceau bloque encore un loquet.
La mise en service nécessite donc des contrôles électriques, des vérifications de fixation mécanique et des contrôles d'ajustement. Chaque résultat doit se référer à la même révision du plan, aux mêmes spécifications de bornes et de câblage, ainsi qu'à un échantillon approuvé.
Le contrôle de la production des câbles permet de détecter les connexions incorrectes, les mauvais contacts, le détachement des bornes, les dommages à l'isolation et les défauts de blindage, car chaque problème nécessite une action corrective différente. L'inspection finale peut inclure la continuité des broches, la résistance de contact, l'intégrité de l'isolation, des essais de traction et la traçabilité des données.
Étape 1 : Vérifier que chaque circuit est bien le circuit prévu
L'inspection électrique doit confirmer que chaque connexion existe et que chaque connexion correspond à sa fonction.
Un test de continuité confirme un chemin, pas sa finalité
Un test de continuité permet d'identifier les circuits ouverts et, avec l'appareil approprié, les connexions non désirées. Il est utile pour détecter les conducteurs cassés, les sertissages incomplets, les contacts IDC manqués et les câbles qui n'atteignent pas le connecteur opposé.
Un test de continuité point à point ne prouve pas que la broche utilisée est correcte. Deux fils peuvent être intervertis sans que la continuité ne soit altérée. Un câble droit peut également être réalisé en câble croisé, tous les conducteurs restant connectés.
Un test de continuité de faisceau de câbles doit être associé à un programme défini et non pas simplement consigné comme « réussi ». Le compte rendu doit identifier les bornes testées, les chemins attendus et les circuits qui doivent rester isolés. Le contact intermittent peut également être vérifié lorsque le câble se déplace dans sa plage de courbure admissible.
Le brochage et la polarité doivent correspondre au schéma approuvé.
Le brochage permet de vérifier l'identité électrique. Le schéma doit indiquer si les numéros de broches sont représentés côté connexion ou côté entrée des fils. Même sans cette précision, un schéma clair peut conduire à un assemblage inversé.
Le code couleur des fils facilite la production et la maintenance, mais ne remplace pas le brochage officiel. Le montage doit respecter le brochage homologué, notamment la polarité, les chemins de masse, les blindages et les lignes de signal croisées.
Lorsqu'une affectation de broches change, le schéma et le programme de test doivent être modifiés simultanément. Les conceptions multiports requièrent une attention particulière, car la répétition de certains types de connecteurs peut masquer une erreur de branchement.
Deuxième étape : Vérifier que la terminaison survit au traitement
Une fois l'identité électrique confirmée, la question suivante est de savoir si la terminaison peut rester intacte pendant l'assemblage, l'expédition, l'installation et la maintenance.
La force de traction doit correspondre à la combinaison borne-fil.
Un test de traction évalue la connexion mécanique entre le conducteur et la borne. Une force de sertissage insuffisante, un positionnement incorrect du sertissage, une insertion trop courte du conducteur, une géométrie de borne endommagée ou des brins cassés peuvent réduire la rétention. Un sertissage excessif peut également endommager le conducteur.
Il n'existe pas de limite de force de traction universelle applicable à tous les câbles assemblés. La valeur admissible dépend de la borne choisie, du calibre du fil, de la construction du conducteur, des spécifications de sertissage et du schéma approuvé.
La méthode doit préciser le point d'application de la force. Les enregistrements doivent distinguer un test d'arrachement de cosse sertie d'un contrôle de maintien du boîtier. Une force de sertissage insuffisante, une erreur de positionnement, une préparation incomplète du conducteur, des défauts de cosse et une manipulation brutale sont des causes reconnues de séparation des cosses.
Le verrouillage des bornes et la rétention des fils sont des contrôles différents.
Une cosse correctement sertie peut reculer si sa pointe de verrouillage n'est pas engagée dans le logement. L'ensemble peut passer sur un établi, puis perdre le contact lorsque le connecteur correspondant appuie contre la cosse.
L'inspection doit confirmer l'orientation de la borne, la profondeur d'insertion, l'état de la lance de verrouillage et la position finale. Un contrôle précis de la rétention de la borne peut révéler un contact qui ne s'est pas complètement engagé dans le logement. Le loquet du logement doit également être vérifié séparément car il assure la fixation des logements correspondants, et non le sertissage.
Si le fil se détache du contact métallique, vérifiez le sertissage. Si le contact se desserre, vérifiez l'insertion ou la compatibilité du boîtier. Si les boîtiers se séparent, vérifiez le verrouillage et la tension d'installation.
Troisième étape : Vérifier la compatibilité avec l'équipement réel
Un faisceau de câbles n'est pas homologué uniquement parce qu'il réussit un test sur une carte. C'est l'environnement d'installation qui détermine si la géométrie des connecteurs, leur longueur, leur cheminement et l'accès pour la maintenance sont compatibles.
Accouplement des connecteurs, engagement du verrou et dégagement
La compatibilité du connecteur doit être vérifiée avec la pièce correspondante ou un équivalent homologué. Il doit s'enclencher complètement sans forcer et le mécanisme de verrouillage doit fonctionner correctement. Le détrompage empêche toute mauvaise orientation.
Un boîtier peut s'adapter au connecteur du circuit imprimé, mais entrer en collision avec un support, un couvercle, un ventilateur ou un faisceau de câbles. L'accessibilité pour la maintenance est également un facteur important. Débrancher un connecteur en tirant sur ses fils peut endommager les bornes.
Le rapport d'ajustement doit mentionner la pièce d'accouplement, la révision du boîtier, l'état du verrou et les interférences observées. Des photographies peuvent compléter le rapport, mais elles ne doivent pas remplacer les dimensions ni un schéma d'installation.
La longueur, le tracé des coudes et l'accès pour l'entretien doivent être testés en position installée.
La longueur finale doit suivre le tracé réel du câble, et non la distance en ligne droite entre les connecteurs. Un faisceau trop court peut exercer une tension constante ou empêcher un raccordement correct. Un faisceau trop long peut former des boucles qui touchent les pièces mobiles, bloquer la circulation de l'air ou gêner l'accès aux zones de maintenance.
Un coude à la sortie du connecteur engendre davantage de contraintes qu'un cheminement progressif et soutenu. Les clips, les points d'attache, les œillets et les bords du boîtier modifient le trajet et la marge de manœuvre disponible.
Un test d'ajustement des connecteurs est plus utile lorsque le boîtier est fermé et que l'équipement est dans sa position prévue. Cela permet de déceler les points de compression, les fils coincés, les interférences entre les branches et les contraintes qui pourraient ne pas apparaître sur un banc d'essai ouvert.
Le plan de test doit suivre la fonction du faisceau.
La structure d'approbation reste similaire d'un projet à l'autre, mais l'accent est mis différemment selon la fonction et la construction du circuit. Les essais d'assemblage de câbles doivent être adaptés au risque de défaillance réel.
Faisceaux de signalisation et de commande
Les circuits de signalisation et de commande dépendent fortement d'un brochage correct. La continuité, le brochage, la polarité, l'orientation des connecteurs et les contrôles de contact intermittent sont généralement prioritaires.
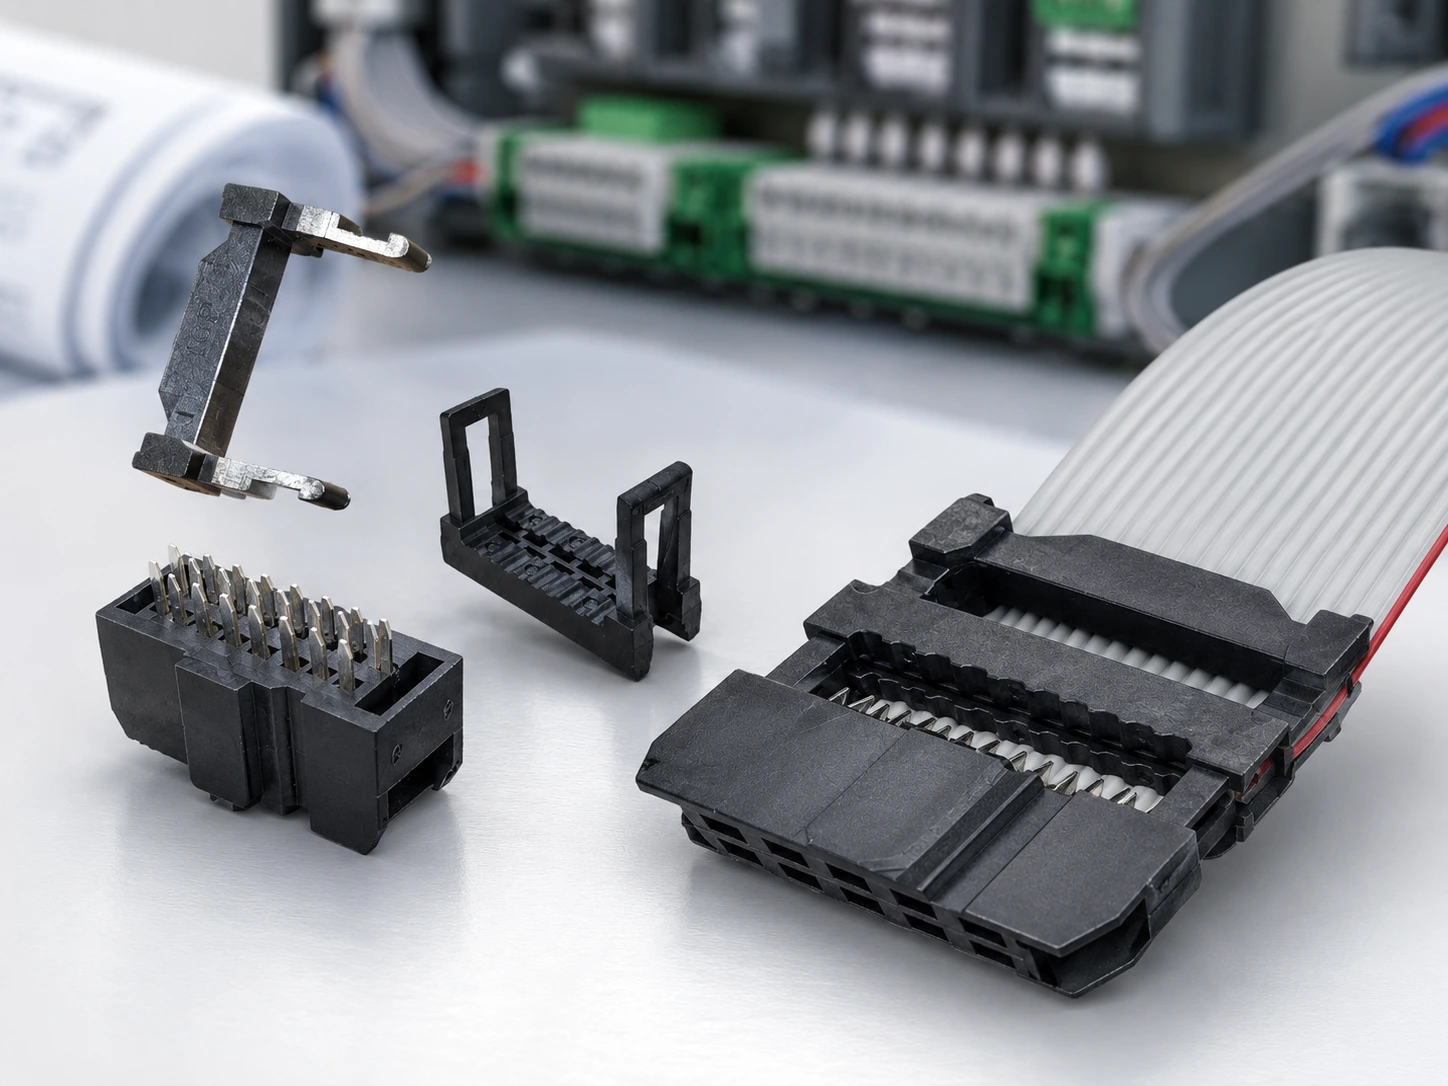
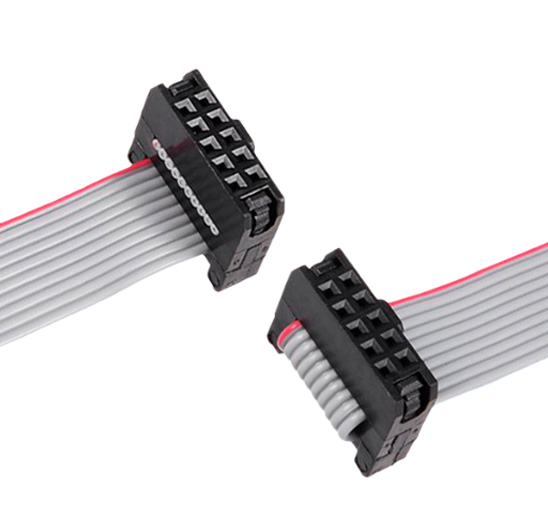
Pour les configurations multiconducteurs répétées, le Ensemble de câble plat IDC professionnel 2.54MM Utilise un câble plat en cuivre étamé UL2651 28 AWG avec un pas de conducteur de 1,27 mm, des connecteurs IDC de 2,54 mm et des configurations personnalisables de 6 à 64 broches. Son boîtier en PBT noir lui confère une conception robuste. La plage de température de fonctionnement spécifiée est de -20 °C à +80 °C et le produit est conforme à la directive RoHS.
L'ordre fixe des conducteurs permet un brochage reproductible, mais la pénétration des contacts IDC et l'orientation du connecteur nécessitent toujours une vérification. Le câble plat doit également être acheminé correctement afin d'éviter tout pli brusque à la sortie du connecteur.
Faisceaux de câbles d'alimentation
Les circuits d'alimentation nécessitent des chemins de tension et de masse corrects, des spécifications de câblage et de bornes appropriées, une fixation sûre, une isolation intacte et un connecteur correctement ajusté. Les essais doivent refléter la charge et les conditions de fonctionnement approuvées, mais une limite de courant générale ne doit pas être définie uniquement à partir de la section du câble.
Un faisceau d'alimentation peut présenter une continuité malgré des brins endommagés ou un sertissage défectueux. Toute coupure d'isolation, brins exposés, déformation des bornes ou dommage au boîtier doit être réparé avant validation.
Faisceaux de câbles à connecteurs mixtes et à branches multiples
Une conception à plusieurs branches complexifie la localisation et l'identification. Chaque branche nécessite le connecteur, l'étiquette, la longueur, l'orientation et le brochage appropriés. Les dimensions des branches doivent être mesurées à partir de points de repère définis sur le plan.
Les contrôles installés doivent confirmer qu'aucune branche ne croise un composant mobile, ne bloque un autre connecteur ou ne nécessite de forcer pour s'emboîter. Les boîtiers similaires doivent être étiquetés et équipés d'un système de test permettant de détecter les mauvais positionnements. Le rapport doit identifier chaque branche individuellement plutôt que de fournir un résultat global pour l'ensemble du faisceau de câbles.
Quelles preuves devraient déclencher la production de masse ?
Un échantillon concluant constitue une preuve utile, mais l'approbation doit également établir comment reproduire ce résultat. Le dossier de mise en conformité doit inclure la conception, la méthode d'essai, la référence physique et le rapport d'inspection.
Le dessin, le programme d'essais et l'échantillon approuvé doivent être concordants.
Le schéma doit définir les modèles de connecteurs et de bornes, les spécifications des câbles, l'affectation des broches, la polarité, les dimensions finies, la position des dérivations, les étiquettes et les tolérances applicables. Le programme de test doit se référer à la même révision et à la même orientation des broches.
L'échantillon approuvé doit comporter une référence identifiable. Celle-ci peut préciser la qualité de fabrication et le processus de fabrication, mais ne peut remplacer les exigences mesurables. Avant le début des essais, les acheteurs doivent également confirmer que spécifications personnalisées du faisceau de câbles Ces spécifications définissent la fonction du câble, l'orientation des bornes, la couleur des fils, la longueur finale, l'étiquetage et les modalités d'approbation des échantillons. Toute modification de matériau, de borne, de connecteur ou de dimension doit entraîner une révision des tests requis.
Une revue de validation doit confirmer que la production, le service qualité et l'acheteur approuvent la même configuration. Cela réduit le risque qu'un échantillon correct soit suivi d'un lot fabriqué à partir d'un plan ou d'une nomenclature obsolète.
Les rapports d'inspection doivent permettre de tracer les défaillances.
Un compte rendu utile ne se limite pas à une simple mention de réussite. Il doit identifier la révision du dessin, le dispositif de fixation, les éléments testés, les critères d'acceptation, la date, le lot et le résultat. Les résultats relatifs aux essais mécaniques et d'ajustement doivent être consignés séparément des résultats électriques.
Les circuits ouverts, les broches croisées, les sertissages défectueux, le desserrage des bornes, les interférences de verrouillage et les longueurs incorrectes nécessitent des actions correctives différentes. Une étiquette de défaut générique ralentit l'analyse.
Les registres d'inspection facilitent la traçabilité en reliant les défaillances au matériau, à l'étape de processus, au réglage de l'équipement et au lot de production concernés. Les contrôles des produits finis doivent être accompagnés de documents afin de permettre le suivi des problèmes et l'amélioration des processus.
D'un échantillon réussi à un assemblage de faisceaux de câbles reproductible
Un test efficace de faisceau de câbles ne consiste pas à effectuer le plus grand nombre de vérifications. Chaque test doit répondre à un risque défini. La continuité et le brochage confirment l'identité électrique. La force de traction et la rétention des bornes confirment la sécurité mécanique. L'ajustement après installation confirme que le faisceau terminé peut être raccordé, acheminé et reste accessible.
La production en série ne devrait commencer que lorsque le dessin, l'échantillon, le programme de test et la méthode d'inspection décrivent le même produit. Disposez-vous d'un schéma de brochage, d'une spécification de câblage et de bornes, d'un schéma d'implantation des équipements ou d'un échantillon actuel ? Partagez les exigences du projet avec Leocable Vérifier les contrôles électriques, les points de fixation et l'ajustement de l'installation avant l'approbation de la production.
FAQ (questions fréquentes)
Q : Un test de continuité est-il suffisant pour approuver un faisceau de câbles ?
R : Non. La continuité confirme l'existence d'un chemin électrique, mais ne garantit pas à elle seule le brochage correct, la polarité, la fixation des bornes, le verrouillage des connecteurs, la longueur du câble ni l'ajustement de l'installation. Ces points nécessitent des vérifications distinctes, conformément au schéma et à l'application approuvés.
Q : Quelle est la force de traction requise pour un sertissage de cosse ?
A : L'exigence doit être déterminée en fonction de la borne sélectionnée, du calibre du fil, de la construction du conducteur, des spécifications de sertissage et du plan du projet. Une valeur unique ne doit pas être appliquée à toutes les combinaisons borne-fil. La méthode et le point d'application de la force doivent également être définis.
Q : Un faisceau de câbles doit-il être testé à l'intérieur de l'équipement final ?
A : Les essais sur site sont importants lorsque le projet présente des contraintes d'espace, un tracé fixe, des points de dérivation, des connecteurs verrouillables, des coudes prononcés ou un accès limité pour la maintenance. Les essais sur banc ne permettent pas de détecter pleinement les interférences entre connecteurs, les fils coincés, les contraintes continues sur les bornes ou les problèmes de tracé liés au boîtier.