Table des matières
Nouvelles connexes
Problèmes liés aux câbles plats : quelles sont les causes des défaillances avant la production ?
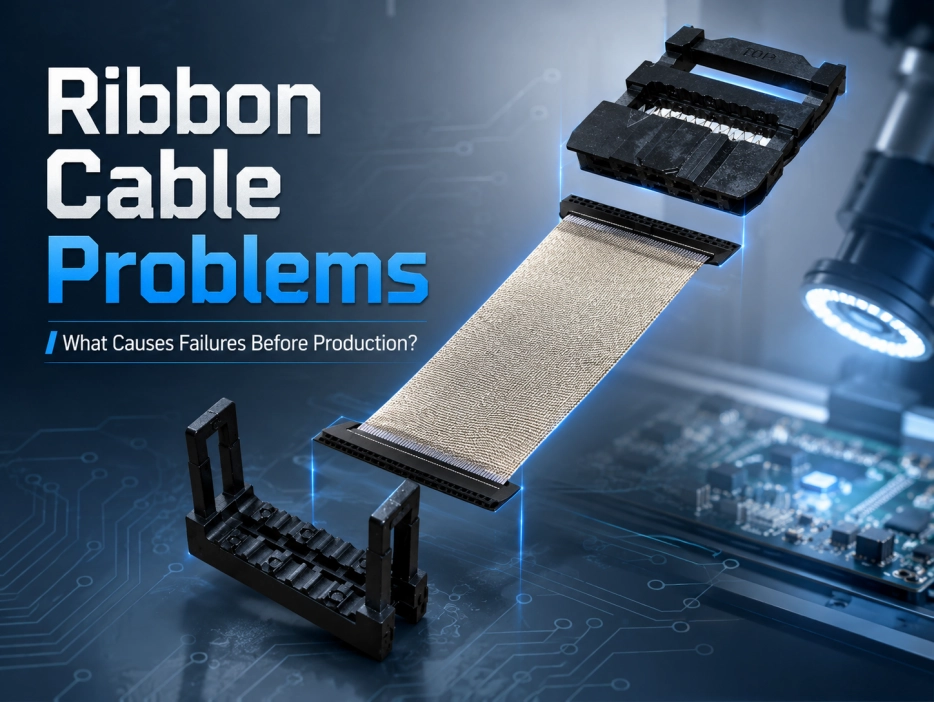
Un câble plat peut réussir un test rapide en laboratoire et pourtant présenter une défaillance lors de l'assemblage pilote. Les causes fréquentes incluent un contact IDC incomplet, un brochage incorrect, un pas de câble et de connecteur incompatible, une fixation faible, une isolation endommagée, un blindage insuffisant ou un cheminement du câble exerçant une traction constante sur la terminaison.
La question pertinente n'est pas simplement de savoir si un échantillon fonctionne. Avant la production, les acheteurs doivent s'assurer que le même chemin électrique, la même orientation des connecteurs, la même fixation mécanique et le même routage sont reproductibles sur l'ensemble du lot. Un défaut détecté lors de la phase d'échantillonnage n'affecte que quelques pièces. Si ce même défaut est constaté après l'installation, il nécessite des retouches.
Pourquoi un câble plat peut-il réussir les tests et pourtant tomber en panne plus tard ?
Un test de continuité de base prouve seulement qu'un chemin électrique existe à cet instant. Il ne prouve pas que chaque conducteur atteint la broche prévue, que le contact IDC est bien en contact avec le conducteur, ni que le connecteur restera bien fixé après le câblage.
La continuité électrique n'est assurée que par la première porte.
Avec une terminaison IDC, le contact doit perforer l'isolant et établir un contact stable avec le conducteur. Une pression incomplète peut engendrer un fonctionnement intermittent au lieu d'un circuit ouvert net. Des symptômes similaires peuvent provenir d'un contact déformé, d'une oxydation ou d'un mauvais accouplement.
Un testeur de câbles plats doit donc fonctionner en se basant sur un brochage précis, et non se contenter d'un simple test de continuité (réussite/échec). Il doit permettre de distinguer les connexions prévues des connexions croisées ou non intentionnelles.
Le câblage direct et croisé rend ce point particulièrement important. Le câblage direct garantit la correspondance requise entre les broches. Un câblage croisé modifie la position de certains signaux. Si la production suit une définition erronée, le câble peut être électriquement complet, mais fonctionnellement inopérant.
Pour un processus d'approbation plus large, Tests de faisceaux de câbles avant la production en série Cela montre pourquoi le brochage, la rétention et l'ajustement de l'installation doivent être traités comme des vérifications distinctes.
Un mauvais montage peut créer un défaut que le banc ne révèle jamais.
Le boîtier réel comporte des points de pliage, des supports, des couvercles et des composants à proximité. Un câble légèrement trop court peut exercer une traction sur un connecteur. Un pli rigide près de la terminaison permet de limiter la contrainte mécanique sur la zone de contact.
C'est là qu'un serre-câble, un système anti-traction, une barre de verrouillage ou un point de passage fixe peuvent s'avérer utiles. En soi, cela n'améliore pas la qualité du signal. L'élément contrôle les mouvements afin que la terminaison ne soit pas contrainte de supporter la charge mécanique du câble.
Quels problèmes de câbles plats faut-il rechercher en premier ?
Le dépannage est plus rapide lorsque chaque symptôme est lié à des causes de processus probables.
|
Symptôme de défaillance |
Zone probable à vérifier |
Que vérifier avant la production |
|
Signal intermittent |
Contact IDC, contact d'accouplement |
Qualité de pressage et ajustement parfait |
|
Aucun signal ou fonction incorrecte |
Schéma des broches, définition du câblage, orientation |
Carte point à point par rapport au dessin |
|
Le câble se détache |
Rétention, décharge de traction, manutention |
Test de rétention et itinéraire installé |
|
Isolation endommagée |
Découpe, pressage, manutention |
Inspection visuelle après les étapes clés |
|
Instabilité liée au bruit |
Blindage, mise à la terre, routage |
test d'intégrité du blindage et de l'équipement |
|
Atténuation excessive |
Longueur du câble, qualité des contacts, routage |
Résultat électrique dans le vrai itinéraire |
Un mauvais contact IDC ressemble souvent à un problème d'application
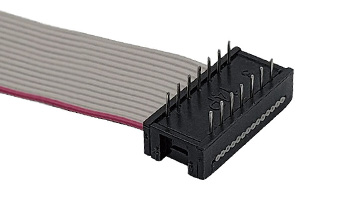
Des défauts intermittents peuvent disparaître lorsque le câble est déplacé. Le contrôle de production doit vérifier que les connecteurs du câble plat sont bien serrés et que les contacts à déplacement d'isolant sont correctement positionnés sur les conducteurs.
Les critères d'acceptation doivent correspondre aux spécifications du connecteur et du câble choisis. Par exemple, les spécifications de la prise IDC 2,54 mm de LEOCABLE incluent une résistance de contact de 20 mΩ, une résistance d'isolement minimale de 1 000 MΩ, un courant nominal de 1 A AC/DC, une tension nominale de 250 V AC/DC et une plage de température de -40 °C à +105 °C.
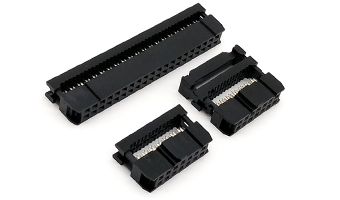
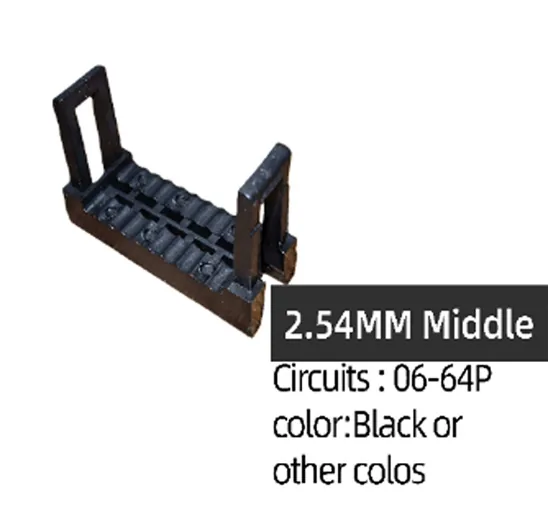
Les équipes utilisant un argumentaire industriel standard peuvent examiner le Connecteur femelle IDC 2,54 mm lors de l'alignement de la structure du boîtier, des spécifications de contact, du pas et de la rétention avec la conception du câble.
Les dommages peuvent commencer avant la fin de la procédure.
Un réglage de coupe inadapté peut endommager l'isolant. Une pression excessive lors de l'assemblage peut endommager le câble, tandis qu'une traction lors de la manipulation peut transmettre des forces au connecteur.
Un défaut peut rester invisible jusqu'à ce que le câble soit plié à l'intérieur de l'équipement. Un contrôle visuel doit donc être effectué après la coupe et après le raccordement, et non seulement lors de l'emballage final.
Comment les types de connecteurs de câbles plats influencent-ils le risque de défaillance ?
Les connecteurs de câbles plats ne sont pas interchangeables même s'ils ont le même nombre de broches. Le pas, l'espacement des conducteurs, la structure d'accouplement, l'orientation et le système de fixation sont autant d'éléments qui déterminent le bon fonctionnement de l'assemblage.
Faire correspondre le pas du connecteur au pas réel du fil.
Pour les structures IDC courantes, le pas du boîtier et le pas du conducteur sont liés mais ne sont pas toujours identiques.
|
structure IDC |
Pas de fil adapté |
|
1.27 × 1.27 mm |
0,635 mm |
|
1.27 × 2.54 mm |
0,635 mm |
|
2,0 mm |
1,0 mm |
|
2.54 × 2.54 mm |
1,27 mm |
Il est facile de négliger ce point dans une demande de devis. Commander uniquement en fonction du pas du boîtier et du nombre de broches peut aboutir à un connecteur incompatible avec le câble plat.
Pour les applications nécessitant plusieurs types de connecteurs de câbles plats, le Ensemble de câble flexible plat IDC professionnel Compatible avec les connecteurs 06-80P, les pas d'interface de 2,54 mm, 2,0 mm, 1,27 × 1,27 mm et 1,27 × 2,54 mm, ainsi que les espacements de fils PH1,27 mm, PH1,0 mm et PH0,635 mm. Longueur personnalisable. Conforme à la directive RoHS.
La rétention doit correspondre à l'équipement
Un connecteur adapté à une installation fixe peut s'avérer insuffisant pour un équipement soumis à des vibrations ou à une utilisation répétée. Des dispositifs anti-erreur, des systèmes de verrouillage, des points de fixation et des serre-câbles permettent de réduire les risques d'accouplement incorrect et de desserrage progressif.
Un serre-câble ou un point de fixation précis est utile lorsque le câble risque de tirer directement sur le connecteur. La question essentielle est de savoir où se répartit la charge mécanique après l'installation.
Que doit inclure un plan de test de préproduction pour les câbles ruban ?
Un plan de test efficace permet de distinguer l'identité électrique, la qualité des contacts, la tenue mécanique, l'état physique et le comportement une fois installé. Un seul test ne peut remplacer ces cinq aspects.
Commencez par le brochage, pas seulement la continuité.
Un testeur de câbles plats doit vérifier la conformité de chaque point requis avec le brochage approuvé. Si le câblage est croisé, le programme de test doit prendre en compte cette configuration.
Le schéma doit également préciser la broche 1, le sens d'orientation du connecteur, le sens du dénudage du câble et le sens d'accouplement. Un échantillon approuvé peut clarifier l'orientation physique, mais ne saurait remplacer les exigences de mesure.
Ajouter des contrôles mécaniques et visuels
Après les tests électriques, inspectez le contact des connecteurs, l'isolation des câbles, le dispositif anti-traction et les systèmes de verrouillage. Lorsque la rétention est importante, effectuez un test de traction adapté au type de terminaison et à la construction du câble.
Pour les ensembles blindés, inspectez le blindage afin de détecter tout dommage ou défaut de couverture et vérifiez la connexion à la terre requise. L'inspection finale peut comprendre :
- continuité et cartographie des broches ;
- résistance de contact lorsque spécifiée ;
- intégrité de l'isolation ;
- intégrité du blindage et mise à la terre le cas échéant ;
- essai de rétention ou de traction ;
- installé s'adapte à l'intérieur de l'équipement cible ;
- dossiers d'inspection liés au lot.
Un testeur de câbles plats est important, mais il ne peut pas indiquer si le câble sera pincé par un revêtement, se desserrera sous la contrainte de son acheminement ou sera mélangé avec une révision incorrecte.
Comment les acheteurs peuvent-ils transformer un bon échantillon en une production stable ?
Un échantillon approuvé utile est une référence physique liée au même dessin, à la même définition du matériau, à la même méthode d'essai et à la même révision que celles qui seront utilisées pour le lot.
Avant la mise en production, définissez le modèle de connecteur, le nombre de broches, le pas, l'espacement des fils, la longueur du câble, le brochage, le sens de connexion, l'identification de la broche 1, le chemin de pliage, les exigences de blindage, le mode de fixation et les critères d'inspection. Les versions similaires doivent également présenter un étiquetage clair et un emballage séparé.
Les matériaux entrants doivent également être contrôlés. Les câbles, les contacts, les matériaux de blindage et les boîtiers doivent être conformes aux spécifications approuvées. Les équipements de coupe et de sertissage doivent être réglés avec précision, et les instructions de travail doivent clairement distinguer les câblages droits des câblages croisés.
LEOCABLE dispose d'une chaîne de production verticalement intégrée, de la conception au développement, jusqu'à l'assemblage final. Sa gamme de produits comprend des connecteurs, des câbles plats IDC et d'autres câblages internes, avec une assistance OEM/ODM pour les besoins spécifiques. Pour les acheteurs, l'avantage réside dans la possibilité de centraliser la conception des connecteurs et des câbles, le prototypage et le contrôle de la production au sein d'un même projet.
Si la conception passe des prototypes aux commandes répétées, assemblage manuel ou automatisé de câbles plats peut aider à déterminer quand la flexibilité reste utile et quand un processus de production plus contrôlé est judicieux.
Lorsque le plan, le volume prévu et le tracé d'installation sont prêts, Envoyez vos besoins en câbles plats à LEOCABLE Examiner le format du connecteur, les spécifications du câble, l'orientation, le blindage et les contrôles de production avant la mise en production du lot.
Conclusion
Les défaillances des câbles plats avant la production sont généralement dues à un contact IDC incomplet, un brochage incorrect, un pas de câble et de connecteur inadapté, une faible rétention, une isolation endommagée, des problèmes de blindage ou un routage qui surcharge la terminaison.
Pour réduire concrètement ces risques, il convient de vérifier plus que la simple continuité. Il faut contrôler le câblage, l'orientation des connecteurs, l'espacement des conducteurs, leur fixation, l'état de l'isolation et l'ajustement de l'installation par rapport au schéma et à l'échantillon approuvé.
Les connecteurs pour câbles plats doivent être sélectionnés dans le cadre de l'assemblage complet. Une fois la conception finalisée, la méthode de test et les données de production doivent garantir la reproductibilité des résultats approuvés. C'est ainsi qu'un prototype fonctionnel se transforme en un câble prêt pour la production.
FAQ
Q1 : Un câble plat peut-il réussir un test de continuité et être malgré tout défectueux ?
A1 : Oui. La continuité peut confirmer un chemin électrique, mais elle ne prouve pas à elle seule le brochage correct, le contact IDC stable, la rétention du connecteur, l’état de l’isolation ou l’ajustement de l’installation.
Q2 : Que doit vérifier un testeur de câbles plats avant la production ?
A2 : Il convient de vérifier la conformité des connexions point à point requises avec le brochage approuvé et d’identifier les connexions ouvertes, croisées ou non prévues. La fixation mécanique, l’isolation, le blindage et l’ajustement après installation nécessitent des vérifications distinctes.
Q3 : Comment les acheteurs doivent-ils comparer les types de connecteurs de câbles plats ?
A3 : Comparez le pas, l’espacement des fils, le nombre de broches, le sens d’accouplement, le système de fixation, les spécifications des contacts et le cheminement de l’équipement. Le choix approprié doit correspondre au circuit imprimé, à la construction du câble, au processus d’assemblage et aux conditions de service.