Inhaltsverzeichnis
Verwandte Nachrichten
Was muss die Prüfung von Kabelkonfektionen vor der Serienproduktion beweisen?
Die Prüfung der Kabelkonfektion vor der Serienproduktion sollte mehr als nur die Funktionstüchtigkeit eines einzelnen Musters nachweisen. Der Käufer benötigt eine klar definierte Zeichnungsrevision, eine Risikobewertung für die Anwendung, eine Prüfmethode, eine Prüfvorrichtung, eine Akzeptanzgrenze, eine Musterfreigabe und ein Freigabeprotokoll, das die gesamte Charge regelt.
Die Prüfung von Kabelkonfektionen vor der Serienproduktion muss als kontrollierte Kette betrachtet werden: genehmigte Zeichnung, Prüfverfahren, qualifiziertes Prüfgerät und Prüfvorrichtung, messbare Grenzwerte, freigegebenes Muster und dokumentierte Freigaberegel. Fehlt ein Glied, kann der Bericht zwar vollständig erscheinen, der Produktionsprozess bleibt jedoch undefiniert.
Was der Testplan vor der Serienproduktion nachweisen muss
Ein Testplan sollte nachweisen, dass der Lieferant die geforderten elektrischen, mechanischen, dimensionalen und optischen Eigenschaften reproduzieren kann. Er muss außerdem festlegen, wie ein fehlerhaftes Gerät identifiziert, aussortiert, repariert und erneut getestet wird.
Das Zeichnungs- und Anwendungsrisiko definiert die Grenze
Beginnen Sie mit der genehmigten Zeichnung, nicht mit einer allgemeinen Prüfliste. Diese sollte Steckverbinder, Pinbelegung, Kabelaufbau, Länge, Ausrichtung, Beschriftung, Abschirmung und die für die Prüfung verwendete Revision definieren. Anwendungsrisiken wie Vibrationen, wiederholtes Stecken und elektrische Belastung bestimmen die Prüftiefe.
Das Risiko bestimmt den Umfang der Prüfungen. Ein geschütztes Niederspannungs-Steuerkabel benötigt unter Umständen weniger Prüfungen als ein Sicherheitsstromkreis, ein Kabelbaum für hohe Vibrationen oder ein Kabel, das die Signalintegrität gewährleisten muss. Unterbrechungen, vertauschte Pins, Kurzschlüsse, schwache Verbindungen, Isolationsschäden und Schirmungsfehler erfordern unterschiedliche Prüfungen.
Die physikalischen Prüfungen für Durchgängigkeit, Zugkraft, Halt und Passung nach der Montage finden Sie im zugehörigen Leitfaden. Durchgängigkeits-, Zugkraft- und PassungsprüfungenDieser Artikel konzentriert sich auf das vom Käufer kontrollierte Testverfahren, die Ausrüstung, die Grenzwerte, die Probenfreigabe und die Freigabenachweise.
Ein bestandener Test ist noch keine Akzeptanzregel
Ein Ergebnis ist nur dann akzeptabel, wenn Einheit, Methode, Grenzwert, Aufzeichnung und Fehlerbehandlung definiert sind. „Durchgangsprüfung bestanden“ ist unvollständig, solange das Testerprogramm, die Prüfvorrichtung, die Pinbelegung und die Isolationsanforderungen nicht angegeben sind.
Eine einzelne Messung reicht nicht für die Abnahme aus. Jede Prüfung sollte sich auf einen nachvollziehbaren Grenzwert und entsprechende Nachweise beziehen. Ein Grenzwert von beispielsweise 15 mΩ nach dem Crimpen gilt nur für die angegebene Klemme, den Draht, das Werkzeug und die Prozessbedingung.
Die Dokumente müssen eine Revisionskennung enthalten. Ändert sich die Zeichnung, müssen auch die Stiftleiste, die Vorrichtung, das Programm und das Abnahmeprotokoll entsprechend angepasst werden; andernfalls kann eine Charge einen Test für veraltete Daten bestehen.
Wie man ein Kabeltestverfahren für eine kundenspezifische Baugruppe erstellt
Erstellen Sie vor Angebotserstellung ein detailliertes Prüfverfahren für das Kabel. Dieses sollte die Prüfmethoden, die benötigte Ausrüstung, den Prüfumfang, die Abnahmekriterien, die Protokollierung und den Verantwortlichen für Ausnahmefälle definieren, damit zwei qualifizierte Prüfer zu einer übereinstimmenden Entscheidung gelangen.
Beginnen wir mit Fehlermodi und Kabelaufbau
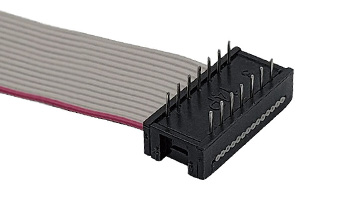
Beginnen wir mit der Montagearchitektur. IDC-Baugruppen hängen von der Leiterausrichtung, der Isolationsverschiebung, dem Verriegelungseingriff und der Rasterteilung ab. Crimp-Baugruppen hängen von der Abisolationslänge, der Anschlussart, der Crimpkraft, der Leiterpositionierung und der Zugfestigkeit ab.
Auch der Kabelaufbau ist wichtig. Die Anzahl der Litzen beeinflusst die Flexibilität, die Isolierung die Wärme- und Abriebfestigkeit, die Schirmung minimiert Störungen und die Manteldicke bestimmt die Kabelführung. Direkte Prüfungen und Wareneingangskontrollen sollten gezielt durchgeführt werden.
Die Wareneingangskontrolle kann die Isolationsdicke, den Kontaktwiderstand und die Schirmdämpfung prüfen. Die Produktionssteuerung sollte die Crimpung auf den Drahtdurchmesser kalibrieren, die Schneid- und Crimpanlagen instand halten, die Regeln für Durchgangs- und Überbrückungsleitungen kontrollieren und die Bediener vor Arbeitsbeginn qualifizieren.
Wählen Sie elektrische, mechanische und visuelle Prüfungen.
Elektrische Prüfungen umfassen üblicherweise Durchgangsprüfung, Pinbelegung, Isolationsprüfung und produktspezifische Kontakt- oder Isolationsmessungen. Ein programmierter Test bestätigt den vorgesehenen Stromkreis und erkennt Kurzschlüsse, Unterbrechungen und fehlerhafte Verbindungen; Widerstands- und Spannungsfestigkeitsgrenzen müssen den Produktspezifikationen entsprechen.
Mechanische Prüfungen umfassen die Zugfestigkeit der Draht-Anschlussklemmen, den Kontakthalt, den Verriegelungseingriff, die Zugentlastung, das Biegeverhalten und die wiederholte Steckbarkeit. Ein Crimp-Zugtest und eine Gehäusehaltprüfung messen unterschiedliche Ausfallarten und sollten nicht kombiniert werden.
Die Anwendungsumgebung beeinflusst auch den Testplan. Schirmung und Erdung sind bei störungsanfälligen Leitungen wichtig, während Leiterquerschnitt und Isolierung den Widerstand und die Signaldämpfung über die Distanz beeinflussen. Ein einfacher Durchgangstest kann diese Bedingungen nicht nachweisen.
Die Sicht- und Maßprüfung sollte den Zustand von Leitern und Isolierung, die Ausrichtung der Anschlüsse, die Einstecktiefe, den Verriegelungszustand, die Polarität, die Kennzeichnung, die Länge und die Abzweigstelle überprüfen. Auch die Verpackungskontrollen sind wichtig, wenn die spätere Handhabung die Baugruppe beschädigen könnte.
Die Abdeckung muss der genehmigten Konstruktion entsprechen. Eine IDC- oder Crimpverbindung kann für einen Draht, eine Leitungsmenge und eine Betriebsbedingung geeignet sein, für eine andere jedoch ungeeignet; siehe IDC- oder Crimpanschluss Diskussion. Das Verfahren sollte die gewählte Methode überprüfen.
Führen Sie 100%ige Tests der Produktionsbasis durch
Bei LUONYX-Kabelkonfektionen ist die 100%ige Prüfung Standard: Jede Einheit wird vor der Freigabe geprüft, auch die in der Serienproduktion gefertigten, und zwar anhand der zugelassenen Prüfmethode und der festgelegten Abnahmekriterien. Zerstörende, umweltbedingte oder periodische Prüfungen, die nicht an jeder Einheit durchgeführt werden können, ergänzen diesen Standard durch einen dokumentierten Stichprobenplan, ersetzen aber nicht die Einzelprüfung.
Normen können die Abdeckung vorgeben, ohne die Projektentscheidung zu treffen. NASA-STD-8739.4A fordert im Rahmen seines Hochzuverlässigkeitsbereichs Prüfungen auf Durchgang, Spannungsfestigkeit und Isolationswiderstand, legt aber nicht alle Grenzwerte für kommerzielle Baugruppen fest.
Auswahl und Qualifizierung eines Kabelkonfektionstesters
Das Prüfgerät ist Teil des Abnahmesystems. Selbst bei korrektem Messbereich können irreführende Ergebnisse auftreten, wenn die Prüfvorrichtung die falsche Last anlegt, der Gegenstecker verschlissen ist, das Programm eine veraltete Pinbelegung verwendet oder der Versuchsaufbau nicht reproduziert werden kann.
Vorrichtung, Gegenstecker, Kalibrierung und Programmsteuerung
Die Vorrichtung sollte die Baugruppe zuverlässig fixieren, den Stecker schützen und kompatible Steckverbinder mit Verschleißkriterien verwenden. Die Kalibrierungsaufzeichnungen sollten mit dem jeweiligen Kabelkonfektionstester und dem Produktionszeitraum verknüpft sein.
Die Programmsteuerung sollte die Baugruppe, die Zeichnungsrevision, die Pinbelegung, die Durchgangspfade, die Isolationspaare, die Widerstandsgrenzen und die Reihenfolge identifizieren. Programmänderungen sollten nach einer Zeichnungsprüfung erfolgen, und bekannte einwandfreie und bekannte fehlerhafte Muster sollten die Fehlererkennung nach Einrichtungsänderungen verifizieren.
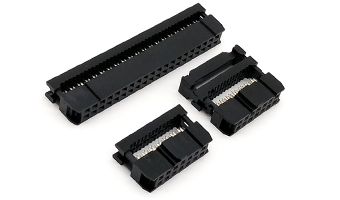
Die IDC-Familien veranschaulichen dies. Eine 1,27 × 1,27 mm große Baugruppe verwendet einen Kontaktabstand von 0,635 mm, während die 2,0 mm und 2,54 mm großen Familien andere Abstände nutzen. Vorrichtung und Programm müssen auf die Steckverbinderfamilie, den Kabelabstand, die Schaltkreise und die Verriegelungsgeometrie abgestimmt sein.
Finden Sie intermittierende und routingbezogene Fehler
Eine statische Durchgangsprüfung kann einen Anschluss übersehen, der sich nur bei Kabelbiegung öffnet, einen Kontakt, der sich nach dem Stecken bewegt, oder eine Schirmung, die unter Vibrationen den Kontakt verliert. Der Plan sollte beschreiben, wie die Baugruppe getestet wird und welche Stromkreise überwacht werden.
Wiederholte Steck- und Biegeprüfungen sind nicht mit einer elektrischen Erstmusterprüfung zu verwechseln. Vor der Prüfung müssen Zyklenzahl, Bewegungsablauf, Prüfintervalle und Endabnahmekriterien festgelegt und Vorrichtung, Einrichtung und Zustand des Prüflings dokumentiert werden.
Wo Kabelprüfnormen passen und wo nicht
Normen schaffen eine gemeinsame Sprache für Ausführungsarbeiten, Prüfverfahren, Materialerkennung und Abnahmekriterien. Sie ersetzen jedoch nicht die Kundenzeichnung, die Risikobewertung für die Anwendung oder die Prozessspezifikation des Lieferanten.
Branchenstandards als Grundlage verwenden, nicht als pauschale Behauptung
IPC/WHMA-A-620E beschreibt Werkstoffe, Verfahren, Prüfungen und Abnahmekriterien für Kabel- und Kabelbaumkonfektionen. Es kann als Leitfaden für die Verarbeitung und Inspektion dienen, legt jedoch keine elektrischen Grenzwerte für ein bestimmtes Produkt fest.
Hohe Zuverlässigkeitsstandards zeigen, wie weit die Anforderungen reichen können. NASA-STD-8739.4A fordert in seinem Anwendungsbereich Prüfungen auf Durchgang, Spannungsfestigkeit und Isolationswiderstand, jedoch nicht für jede kommerzielle Baugruppe.
Material- und Steckverbindernormen beantworten unterschiedliche Fragestellungen. UL 758 bezieht sich auf anerkannte Verdrahtungsmaterialien für Haushaltsgeräte. IEC 60512-1 bietet eine allgemeine Grundlage für Steckverbinderprüfungen, während die detaillierte Spezifikation die Prüfung, die Prüfkriterien und die zulässigen Grenzwerte festlegt.
Hier werden Kabelprüfnormen häufig falsch angewendet. Ein Lieferant nennt möglicherweise eine Norm, ohne die Revision, den Abschnitt, das Muster, die Methode oder den Grenzwert anzugeben. Jede geltend gemachte Anforderung muss anhand der Zeichnung, der Materialspezifikation, der Ausführungsrichtlinie oder des Kundenprüfplans nachverfolgt werden.
Zeichnung und Produktspezifikation in Grenzwerte umwandeln
Eine Norm kann eine Methode definieren, ohne den Grenzwert für das Projekt festzulegen. Zeichnung und Produktspezifikation sollten Zielwert, Toleranz, Einheit, Messpunkt, Stichprobenumfang und Messhäufigkeit angeben.
Erstellen Sie das Abnahmeprotokoll in der Fachsprache der Produktion. Jede Zeile sollte die Merkmale, die Methode, die Ausrüstung, die Stichprobe oder Häufigkeit, den Grenzwert, die Aufzeichnung und die Reaktion auf einen Fehler enthalten. Verwenden Sie die Leitfaden zur Auswahl und Verarbeitung von Steckverbindern für vorgelagerte Entscheidungen, die die Prozesssteuerung bestimmen.
Unbekannte Grenzwerte sind offene technische Punkte. Lassen Sie einen Lieferanten nicht einen beliebigen Wert wählen oder einen Wert von einem anderen Produkt übernehmen; dokumentieren Sie, wer den Grenzwert festgelegt hat und ab welcher Revision er wirksam wurde.
Muster genehmigen, dann Freigabenachweise für die Charge einfrieren
Die Musterfreigabe stellt einen Übergangspunkt dar. Vor der Freigabe dient das Projekt noch der Validierung des Designs; anschließend muss der Lieferant dasselbe Ergebnis mit kontrollierten Materialien, Prozessen, Geräten und Aufzeichnungen reproduzieren. Dieser Übergang sollte klar definiert sein.
Welche Musterfreigabe sollte gesperrt werden?
Fixieren Sie die Zeichnungsrevision, die Stückliste, die freigegebenen Bezugsquellen, die Teilenummern für Steckverbinder und Klemmen, den Kabelaufbau, die Oberflächenbeschaffenheit, die Abschirmung und alle Abweichungen. Legen Sie außerdem das Prüfgerät bzw. die Prüfstation, die Vorrichtung, die Gegensteckverbinder, die Kalibrierung, die Programmrevision und die Abnahmegrenzen fest.
Der ODM/OEM-Prozess von LUONYX stellt erste Muster für Kundentests und die formale Freigabe vor der Serienproduktion bereit. Dasselbe Prinzip gilt für jeden Lieferanten: Eine Freigabe ist nur dann sinnvoll, wenn der freigegebene Zustand auch weiterhin eingehalten wird.
Was der Lieferant vor der Serienproduktion einreichen sollte
Das Paket sollte den vorgeschlagenen Prozess mit dem genehmigten Muster vergleichen. Es sollte die Zeichnung, die Stückliste, den Prozessablauf, die Prüfprozedur, das Abnahmeprotokoll, die Kennzeichnung des Prüfgeräts und der Vorrichtung, die Kalibrierung, die Programmrevision, die Daten des ersten Bemusterungsteils, die Prüfergebnisse und die Abweichungen enthalten.
Bei mehreren Varianten ist zu kennzeichnen, welche Datensätze welche Version abdecken. Prüfprotokolle sollten die Einheit oder Charge, das Datum, die Station, das Messergebnis, den Grenzwert und die weitere Vorgehensweise enthalten und im Fehlerfall auf die Materialcharge oder den Prozesszustand verweisen.
Die Endproduktprüfung von COM-I/O-Kabeln kann die Durchgängigkeit der Pins, den Kontaktwiderstand, die Schirmdämpfung, die Isolationsintegrität und Zugfestigkeitsprüfungen umfassen. Die Prüfprotokolle dienen der Rückverfolgbarkeit. Für jede geprüfte Eigenschaft sind Nachweise einzureichen, nicht nur für die einfachsten elektrischen Prüfungen.
Umgang mit Fehlern, Nacharbeit und erneuten Tests
Vor Produktionsbeginn muss die Fehlerbehandlung festgelegt werden. Betroffene Einheiten sind zu isolieren, die Aufzeichnungen zu sichern, die Fehlerursache zu ermitteln, die Eindämmungsmaßnahmen festzulegen und eine weitere Vorgehensweise zu bestimmen, z. B. Ausschuss, Nacharbeit, genehmigte Verwendung im Ist-Zustand oder Rücksendung an den Lieferanten.
Der Umfang der Nachprüfung sollte dem Risiko entsprechen. Eine neu angeschlossene Verbindung erfordert möglicherweise elektrische, Zug- und Sichtprüfungen; eine Kennzeichnungskorrektur erfordert unter Umständen nur die Prüfung der betroffenen Stelle. Dokumentieren Sie den ursprünglichen Fehler, die Korrekturmaßnahme, das Ergebnis der Nachprüfung und die Freigabeberechtigung.
Ein Stichprobenfehler sollte eine Überprüfung der betroffenen Grundgesamtheit, der zugrunde liegenden Prozessbedingungen und des Risikos für bereits fertiggestellte Einheiten nach sich ziehen. Die Reaktion sollte eine kontrollierte Entsorgung und nicht nur eine Ersatzlieferung sein.
Lieferanteninformationen für die Prüfung von Kabelkonfektionen
Klarheit verschafft dem Käufer Verhandlungsmacht. Ein Lieferant, der die Zeichnung, den Anwendungskontext, die Testerwartungen, die Abnahmeregeln und die Nachweisanforderungen erhält, kann auf Basis derselben Definition ein Angebot abgeben und Lücken vor Produktionsbeginn aufdecken.
Anforderungen, die mit der Angebotsanfrage einzureichen sind
Bitte senden Sie die Teilenummern für Stecker und Klemmen, die Kabelkonstruktion und den Querschnitt, die Pinbelegung, die fertige Länge, die Anforderungen an Abzweigung oder Ausrichtung, die Schirmung und Erdung, die Umgebungsbedingungen, die Kennzeichnung, die Verpackung, die Zielmenge, den Zeitplan, die Testkategorien, die Grenzwerte und die Kundenspezifikationen.
Bitten Sie den Lieferanten, die benötigte Ausrüstung, Vorrichtungen, Kalibrierung, Programmsteuerung, die 100%ige Prüfabdeckung pro Einheit und die Versanddokumentation anzugeben. Das Angebot sollte die genehmigte 100%ige Prüfabdeckung, alle zusätzlichen Prüfungen und die Grenzwerte, die einer Kundenbestätigung bedürfen, enthalten.
Ein dokumentiertes Beispiel hilft, den erwarteten Detaillierungsgrad zu verdeutlichen. dokumentierte USB 3.0 A zu B Kabelkonfektion als Referenz bei der Besprechung von Steckverbindern, Kabeln, Prüfverfahren und Zulassungsinformationen mit einem Lieferanten.
Zu prüfende Beweise vor dem Veröffentlichungstreffen
Vor der Freigabe sind die endgültige Zeichnung, die genehmigte Muster-ID, das Prüfverfahren, die Qualifizierung des Prüfgeräts und der Vorrichtung, die Kalibrierung, die Programmrevision, die Ergebnisse des Erstmusterprüfstücks und die offenen Abweichungen zu prüfen. Es ist sicherzustellen, dass die Messwerte dem korrekten Grenzwert und der geprüften Einheit bzw. Charge zugeordnet sind.
Das Freigabemeeting sollte auch Kapazität und Reaktionsfähigkeit thematisieren. Fragen Sie, ob qualifizierte Teststationen das Volumen bewältigen können, was passiert, wenn ein Tester ausfällt, wie Fehler eingedämmt und erneut getestet werden und welche Datensätze mit der Charge ausgeliefert werden.
Die Serienproduktion sollte erst freigegeben werden, wenn Zeichnung, Verfahren, Ausrüstung, Muster, Grenzwerte und Aufzeichnungen übereinstimmen. Fehlt ein Element, muss die Lücke geschlossen werden, anstatt anzunehmen, dass der erste Produktionslauf dies aufdecken wird.
Abschluss
Genehmigen Sie die gesamte Prüfkette, nicht nur eine Liste bestandener Werte: Zeichnung und Risikogrenze, Kabelprüfverfahren, qualifizierter Kabelkonfektionierer und Prüfvorrichtung, korrekte Kabelprüfnormen, genehmigtes Muster und Aufzeichnungen zur kontrollierten Freigabe. Fragen Sie nach, wie jedes Ergebnis ermittelt, gemessen, dokumentiert und im Fehlerfall weiterverfolgt wird. Teilen Sie anschließend die Zeichnung, den Kabelaufbau, die Prüfprotokolle, den Musterplan und die Zielmenge für eine dokumentierte Kabelkonfektionsprüfung mit.
FAQ (häufig gestellte Fragen)
Frage 1: Worin besteht der Unterschied zwischen der Prüfung einer Kabelkonfektion und einem Kabelprüfverfahren?
A1: Die Prüfung von Kabelbaugruppen umfasst Messungen und Inspektionen an der Baugruppe. Ein Prüfverfahren für Kabel definiert die Einheit, den Aufbau, die Methode, die Grenzwerte, die Protokollierung und die Fehlerbehandlung, um reproduzierbare Ergebnisse zu gewährleisten.
Frage 2: Muss jede Kabelkonfektion vor der Serienproduktion zu 100 % geprüft werden?
A2: Ja. LUONYX Das Unternehmen führt bei seinen Kabelkonfektionen eine 100%ige Prüfung durch. Jede einzelne Einheit wird während der Serienproduktion anhand der genehmigten Prüfmethode, der Prüfvorrichtung und der Akzeptanzgrenzen überprüft. Zerstörende oder periodische Prüfungen können diese 100%ige Einheitenprüfung ergänzen, ersetzen sie aber nicht.
Frage 3: Was muss vor der Serienproduktion genehmigt werden: das Muster, das Verfahren oder beides?
A3: Beide genehmigen. Das Muster zeigt, dass die Baugruppe die Anforderungen erfüllt; das Verfahren, der Prüfer, die Vorrichtung, die Grenzwerte und die Aufzeichnungen zeigen, wie der Lieferant dieses Ergebnis in der gesamten Charge reproduzieren wird.