Bảng nội dung
Tin tức liên quan
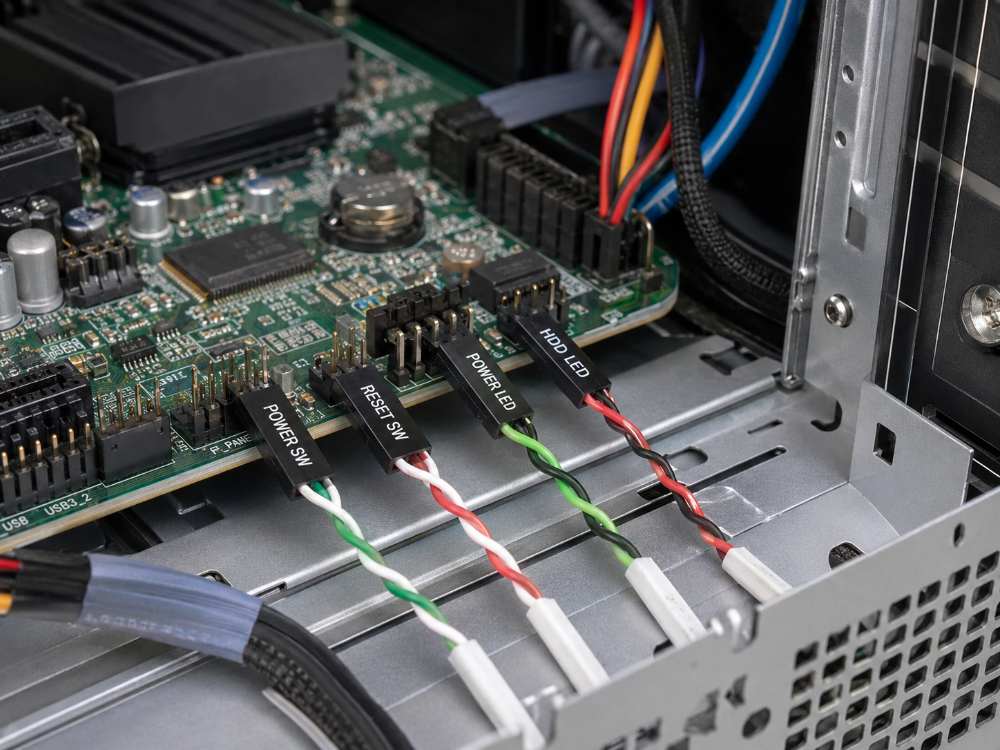
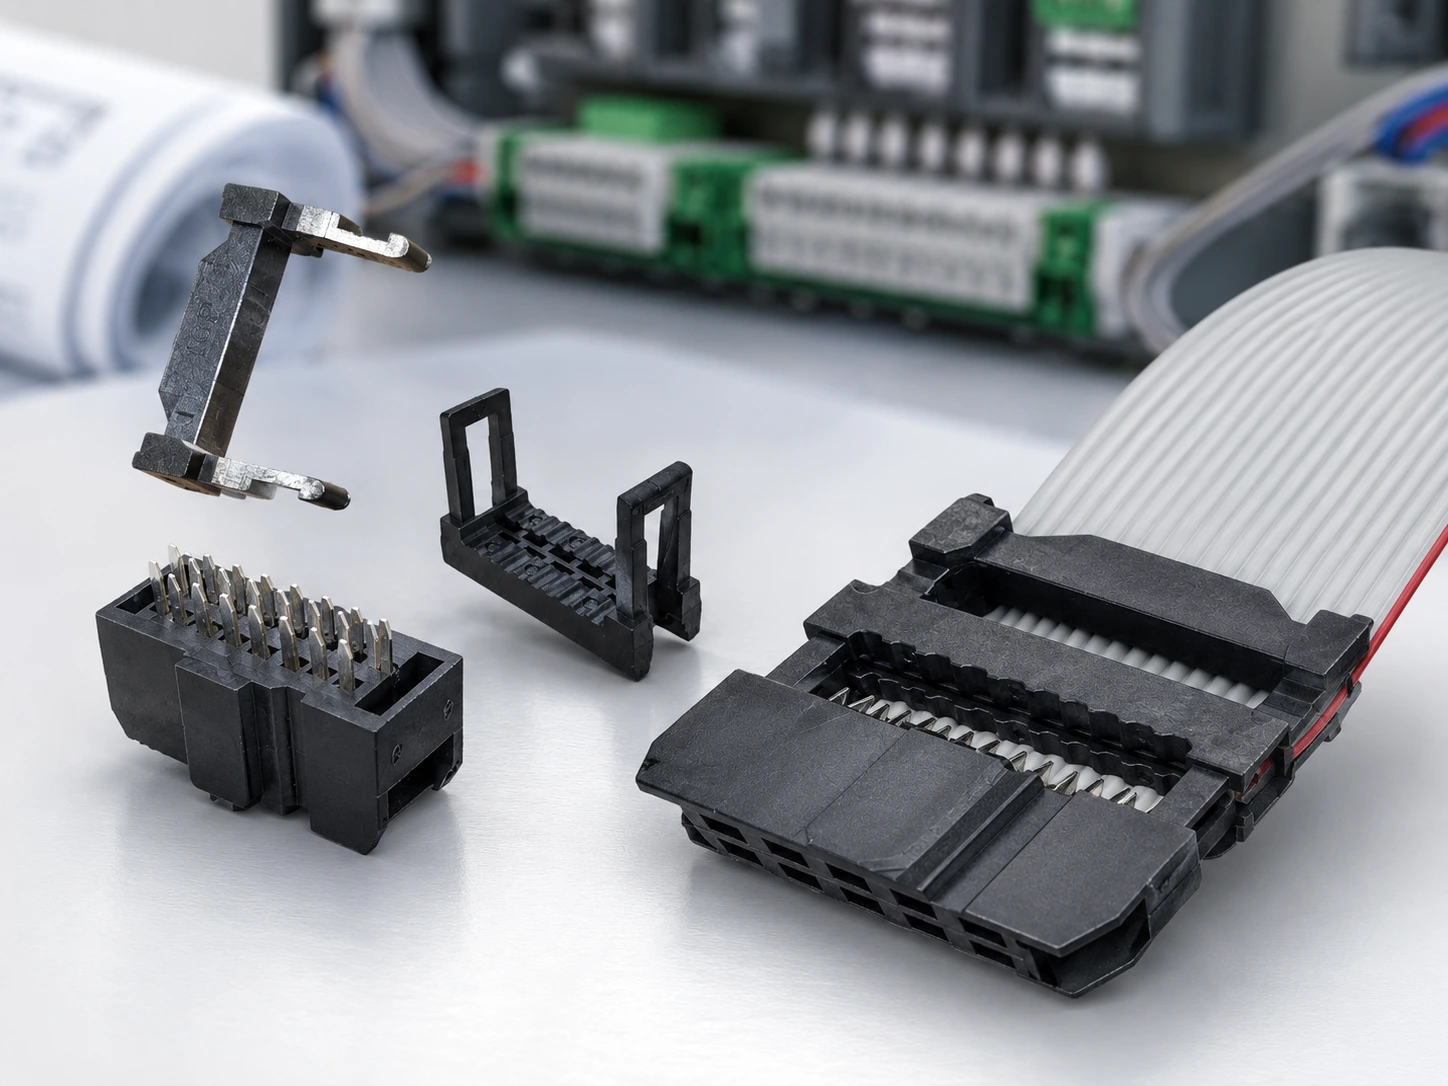
Kiểm tra bó dây điện trước khi sản xuất hàng loạt: Độ thông mạch, lực kéo và độ khít.
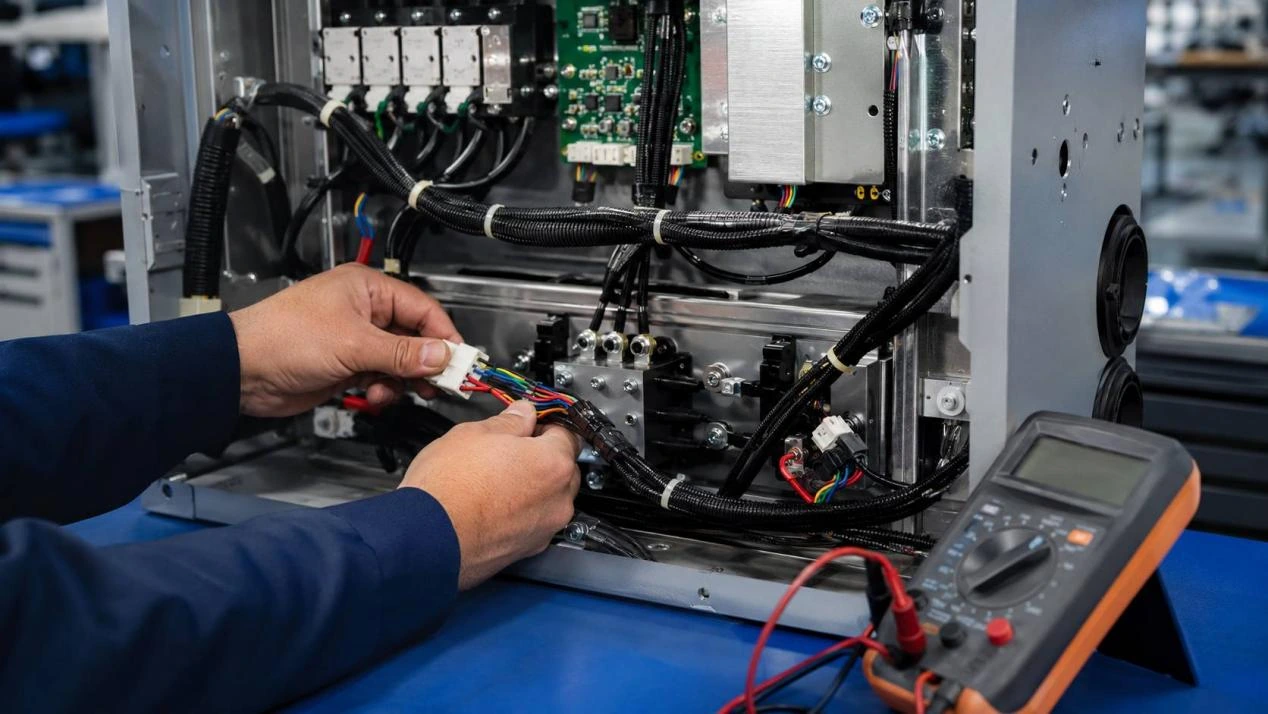
Việc kiểm tra bó dây điện trước khi sản xuất hàng loạt cần chứng minh nhiều hơn là chỉ việc một mẫu thử có hoạt động hay vượt qua bài kiểm tra thông mạch cơ bản. Một nguyên mẫu có thể hoạt động trên bàn thử nghiệm nhưng lại hỏng sau khi lắp đặt vì đầu nối bị lỏng, chốt vẫn mở hoặc chiều dài thành phẩm gây căng thẳng cho mối nối. Một bài kiểm tra không thể bao quát tất cả các lỗi này.
Mẫu thử nghiệm cho thấy một thiết bị có thể hoạt động. Điều này không chứng minh rằng cụm dây dẫn có thể được chế tạo, lắp đặt và kiểm tra một cách nhất quán trong toàn bộ lô sản xuất. Việc phê duyệt cần trả lời ba câu hỏi: Liệu mọi mạch điện có chính xác không? Liệu mỗi đầu nối có được giữ chắc chắn không? Liệu cụm dây dẫn hoàn chỉnh có vừa vặn bên trong thiết bị không?
Vì sao mẫu thử nghiệm chưa sẵn sàng để sản xuất hàng loạt?
Chức năng điện chỉ là bước kiểm tra đầu tiên. Kiểm tra thông mạch có thể cho thấy dòng điện có thể đi qua, nhưng không đảm bảo dây dẫn đã đến được đầu nối cần thiết. Kết quả kéo có thể cho thấy dây vẫn được gắn vào, nhưng không đảm bảo tiếp điểm đã được khóa chặt bên trong vỏ. Chiều dài hoàn thiện có thể đáp ứng bản vẽ trong khi bó dây vẫn chặn chốt.
Do đó, việc xuất xưởng cần kiểm tra điện, kiểm tra độ bám cơ học và kiểm tra độ khớp khi lắp đặt. Mỗi kết quả phải tham chiếu đến cùng một bản vẽ sửa đổi, thông số kỹ thuật đầu nối, thông số kỹ thuật dây dẫn và mẫu đã được phê duyệt.
Kiểm soát sản xuất cáp giúp phân loại các lỗi như kết nối chân cắm không chính xác, tiếp xúc kém, bong đầu nối, hư hỏng lớp cách điện và lỗi chắn sóng vì mỗi lỗi cần một biện pháp khắc phục khác nhau. Kiểm tra thành phẩm có thể bao gồm kiểm tra độ thông mạch của chân cắm, điện trở tiếp xúc, độ bền lớp cách điện, thử nghiệm độ bền kéo và lưu trữ hồ sơ có thể truy vết.
Cổng 1: Xác minh rằng mọi mạch điện đều là mạch điện dự định.
Việc kiểm tra điện cần xác nhận rằng mọi kết nối đều tồn tại và phù hợp với chức năng được chỉ định.
Bài kiểm tra tính liên tục xác nhận đường đi, chứ không phải mục đích của nó.
Kiểm tra thông mạch có thể xác định các mạch hở và, với thiết bị phù hợp, các kết nối không mong muốn. Nó hữu ích để sàng lọc các dây dẫn bị đứt, các mối nối không hoàn chỉnh, các tiếp điểm IDC bị thiếu và dây dẫn không đến được đầu nối đối diện.
Kết quả kiểm tra từng điểm một không chứng minh được rằng đã sử dụng đúng chân cắm. Hai dây dẫn có thể được hoán đổi vị trí mà vẫn cho thấy sự thông mạch. Một cáp thẳng cũng có thể được chế tạo thành cáp chéo trong khi mọi dây dẫn vẫn được kết nối.
Việc kiểm tra tính liên tục của bó dây điện cần được liên kết với một chương trình đã được xác định rõ ràng, thay vì chỉ ghi nhận là "đạt". Bản ghi cần xác định các đầu nối đã được kiểm tra, đường dẫn dự kiến và các mạch cần được cách ly. Có thể kiểm tra sự tiếp xúc không ổn định trong khi cáp di chuyển trong phạm vi uốn cong cho phép.
Sơ đồ chân cắm và cực tính phải khớp với bản vẽ đã được phê duyệt.
Sơ đồ chân cắm xác minh tính đồng nhất về điện. Bản vẽ phải nêu rõ số chân được hiển thị từ mặt tiếp xúc hay từ phía đầu vào dây. Nếu không có sự phân biệt đó, một bản vẽ rõ ràng vẫn có thể tạo ra một cụm lắp ráp bị đảo ngược.
Màu dây giúp ích trong quá trình sản xuất và bảo dưỡng, nhưng không thay thế được định nghĩa chính thức về chân cắm. Thiết bị phải tuân theo sơ đồ chân cắm đã được phê duyệt, bao gồm cực tính, đường nối đất, lớp chắn và các đường tín hiệu giao nhau có chủ ý.
Khi sơ đồ chân cắm thay đổi, bản vẽ và chương trình kiểm tra cũng phải thay đổi theo. Thiết kế đa cổng cần được chú ý đặc biệt vì các kiểu kết nối lặp lại có thể che giấu lỗi phân nhánh.
Cổng thứ hai: Xác minh rằng quá trình chấm dứt vẫn tiếp diễn sau khi xử lý.
Sau khi xác nhận thông tin điện, câu hỏi tiếp theo là liệu đầu nối có thể giữ nguyên trạng trong quá trình lắp ráp, vận chuyển, lắp đặt và bảo dưỡng hay không.
Lực kéo phải phù hợp với sự kết hợp giữa đầu nối và dây dẫn.
Thử nghiệm lực kéo đánh giá độ kết nối cơ học giữa dây dẫn và đầu nối. Lực ép yếu, vị trí ép không chính xác, chèn dây dẫn ngắn, hình dạng đầu nối bị hỏng hoặc các sợi dây bị đứt có thể làm giảm khả năng giữ chặt. Ép quá mức cũng có thể làm hỏng dây dẫn.
Không có giới hạn lực kéo chung hữu ích nào cho mọi loại cáp. Giá trị chấp nhận được phải dựa trên loại đầu nối, cỡ dây, cấu trúc dây dẫn, thông số kỹ thuật ép đầu cáp và bản vẽ đã được phê duyệt.
Phương pháp này cần ghi rõ vị trí tác dụng lực. Hồ sơ cần phân biệt giữa thử nghiệm kéo đầu nối bằng kẹp và kiểm tra độ bám giữ của vỏ. Lực kẹp yếu, sai vị trí, chuẩn bị dây dẫn không đầy đủ, lỗi đầu nối và thao tác mạnh tay là những nguyên nhân gây ra hiện tượng tách rời đầu nối.
Kiểm tra khóa đầu nối và giữ dây là hai kiểu kiểm tra khác nhau.
Đầu nối được bấm đúng cách vẫn có thể di chuyển ngược lại nếu chốt khóa của nó chưa khớp với vỏ. Cụm lắp ráp có thể hoạt động trơn tru trên bàn làm việc, sau đó mất tiếp xúc khi đầu nối ghép nối đẩy vào đầu cực.
Việc kiểm tra cần xác nhận hướng lắp đặt đầu nối, độ sâu cắm, tình trạng chốt khóa và vị trí cuối cùng. Kiểm tra độ giữ đầu nối có thể phát hiện ra tiếp điểm chưa khớp hoàn toàn với vỏ. Chốt vỏ cũng phải được kiểm tra riêng vì nó giữ chặt các vỏ ghép nối, chứ không phải mối nối.
Nếu dây dẫn rời khỏi tiếp điểm kim loại, hãy kiểm tra lại mối nối. Nếu tiếp điểm bị lỏng, hãy kiểm tra lại vị trí lắp đặt hoặc độ tương thích của vỏ. Nếu vỏ và các bộ phận khác tách rời, hãy kiểm tra chốt khóa và lực ép khi lắp đặt.
Bước 3: Kiểm tra độ vừa vặn bên trong thiết bị thực tế
Một bộ dây dẫn không được chấp thuận chỉ vì nó vượt qua bài kiểm tra trên bo mạch. Môi trường lắp đặt thực tế quyết định liệu hình dạng, chiều dài, đường dẫn và khả năng tiếp cận bảo trì của đầu nối có hoạt động hài hòa với nhau hay không.
Kết nối khớp nối, khớp chốt và khoảng hở
Cần kiểm tra độ khít của đầu nối với bộ phận cần ghép nối thực tế hoặc một bộ phận tương đương đã được phê duyệt. Đầu nối phải đạt đến vị trí ghép nối hoàn toàn mà không cần dùng lực quá mạnh, và cơ cấu khóa phải hoạt động như dự định. Cơ cấu định vị phải ngăn ngừa việc lắp đặt sai hướng.
Vỏ bọc có thể vừa khít với đầu nối PCB nhưng lại va chạm với giá đỡ, nắp đậy, quạt hoặc bó cáp. Việc tiếp cận để bảo dưỡng cũng rất quan trọng. Tháo đầu nối bằng cách kéo dây có thể gây áp lực lên các cực tiếp xúc.
Biên bản lắp ráp cần ghi rõ bộ phận ghép nối, phiên bản vỏ bọc, tình trạng chốt khóa và các hiện tượng cản trở quan sát được. Hình ảnh có thể hỗ trợ biên bản, nhưng không được thay thế kích thước hoặc bản vẽ đường đi của bộ phận đã lắp đặt.
Chiều dài, đường cong và khả năng tiếp cận để bảo trì phải được kiểm tra ở vị trí lắp đặt.
Chiều dài hoàn thiện phải tuân theo đường đi thực tế của cáp, chứ không chỉ là khoảng cách đường thẳng giữa các đầu nối. Một bó dây quá ngắn có thể tạo ra lực căng liên tục hoặc ngăn cản việc kết nối hoàn toàn. Một bó dây quá dài có thể tạo thành các vòng xoắn chạm vào các bộ phận chuyển động, cản trở luồng không khí hoặc gây cản trở khu vực bảo trì.
Một đoạn uốn cong ở đầu ra của đầu nối tạo ra nhiều ứng suất hơn so với một đường dẫn được hỗ trợ dần dần. Các kẹp, điểm buộc, vòng đệm và các cạnh của vỏ bọc làm thay đổi đường đi và độ chùng sẵn có.
Kiểm tra độ khít của đầu nối hữu ích nhất khi vỏ thiết bị được đóng kín và thiết bị được đặt ở vị trí dự kiến. Điều này giúp phát hiện các điểm chịu lực nén, dây bị kẹt, sự chồng chéo giữa các nhánh và sức căng có thể không xuất hiện khi thiết bị ở trạng thái mở.
Kế hoạch thử nghiệm phải tuân theo chức năng của bộ dây dẫn.
Cấu trúc phê duyệt vẫn tương tự nhau giữa các dự án, nhưng trọng tâm thay đổi tùy thuộc vào chức năng và cấu tạo của mạch điện. Việc kiểm tra cụm cáp cần tuân theo rủi ro hỏng hóc thực tế.
Bộ dây tín hiệu và điều khiển
Các mạch tín hiệu và điều khiển phụ thuộc rất nhiều vào việc gán chân chính xác. Kiểm tra thông mạch, sơ đồ chân, cực tính, hướng kết nối và kiểm tra tiếp xúc gián đoạn thường được ưu tiên hàng đầu.
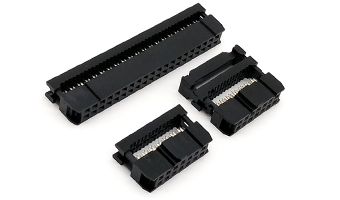
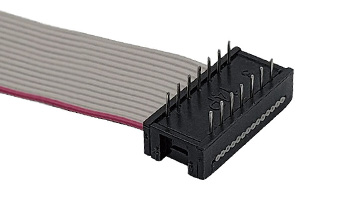
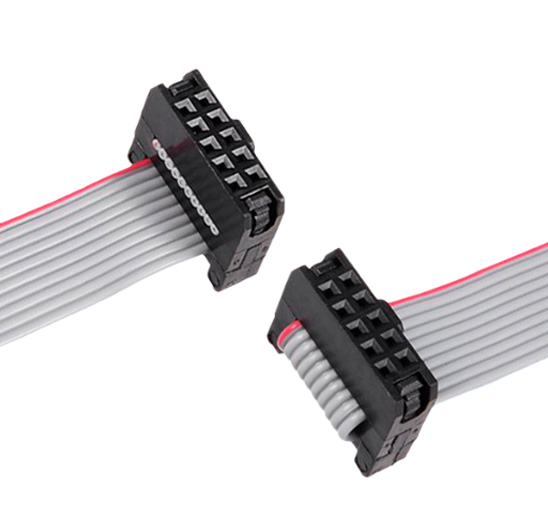
Đối với các bố cục nhiều dây dẫn lặp lại, Lắp ráp cáp phẳng IDC chuyên nghiệp 2.54MM Sản phẩm sử dụng cáp dẹt đồng mạ thiếc UL2651 28AWG với khoảng cách giữa các dây dẫn là 1,27mm, đầu nối IDC 2,54mm và cấu hình 6–64P có thể tùy chỉnh. Vỏ PBT màu đen có cấu trúc chống lỗi. Phạm vi hoạt động được chỉ định là -20°C đến +80°C và sản phẩm tuân thủ tiêu chuẩn RoHS.
Thứ tự dây dẫn cố định hỗ trợ việc lập bản đồ chân lặp lại, nhưng việc xuyên thấu tiếp điểm IDC và hướng của đầu nối vẫn cần được kiểm tra. Cáp dẹt cũng cần được kiểm tra đường đi để tránh bị gập gấp khúc ở đầu ra của đầu nối.
Dây đai truyền động
Mạch điện cần có điện áp và đường nối đất chính xác, thông số kỹ thuật dây dẫn và đầu nối phù hợp, khả năng giữ chắc chắn, lớp cách điện nguyên vẹn và đầu nối khớp đúng cách. Việc thử nghiệm phải phản ánh các điều kiện tải và vận hành đã được phê duyệt, nhưng không nên chỉ dựa vào kích thước dây dẫn để xác định giới hạn dòng điện chung.
Dây dẫn điện có thể vẫn thông mạch ngay cả khi có các sợi dây bị đứt hoặc mối nối yếu. Các vấn đề như đứt lớp cách điện, hở dây, biến dạng đầu nối hoặc hư hỏng vỏ dây cần được khắc phục trước khi được chấp thuận.
Bộ dây dẫn kết nối hỗn hợp và nhiều nhánh
Thiết kế đa nhánh làm tăng nguy cơ về vị trí và nhận dạng. Mỗi nhánh cần có đầu nối, nhãn, chiều dài, hướng và sơ đồ chân cắm chính xác. Kích thước nhánh cần được đo từ các điểm đã xác định trên bản vẽ.
Các bước kiểm tra sau khi lắp đặt cần xác nhận rằng không có nhánh nào cắt ngang bộ phận chuyển động, chặn đầu nối khác hoặc cần lực để kết nối. Các vỏ bọc tương tự cần có nhãn và mạch kiểm tra để phát hiện vị trí lắp đặt sai. Hồ sơ cần xác định từng nhánh riêng lẻ thay vì chỉ báo cáo một kết quả tổng thể cho toàn bộ bó dây.
Những bằng chứng nào sẽ cho phép sản xuất hàng loạt?
Mẫu thử thành công là bằng chứng hữu ích, nhưng quá trình phê duyệt cũng cần xác định cách thức lặp lại kết quả tương tự. Hồ sơ phê duyệt cần liên kết thiết kế, phương pháp thử nghiệm, mẫu chuẩn vật lý và biên bản kiểm tra.
Bản vẽ, chương trình thử nghiệm và mẫu được phê duyệt phải trùng khớp.
Bản vẽ cần xác định rõ kiểu mẫu đầu nối và cực đấu dây, thông số dây dẫn, sơ đồ chân cắm, cực tính, kích thước hoàn thiện, vị trí nhánh, nhãn và dung sai liên quan. Chương trình kiểm tra cần tham chiếu đến cùng phiên bản và hướng chân cắm.
Mẫu được phê duyệt phải có mã số nhận dạng rõ ràng. Mã số này có thể làm rõ quy trình gia công và định tuyến, nhưng không thể thay thế các yêu cầu có thể đo lường được. Trước khi bắt đầu thử nghiệm, người mua cũng nên xác nhận lại... Thông số kỹ thuật bộ dây điện tùy chỉnh Các thông số này xác định chức năng cáp, hướng đầu nối, màu dây, chiều dài hoàn thiện, nhãn mác và chi tiết phê duyệt mẫu. Bất kỳ thay đổi nào về vật liệu, đầu nối, giắc cắm hoặc kích thước đều phải dẫn đến việc xem xét lại và yêu cầu kiểm tra lại.
Việc xem xét trước khi phát hành cần xác nhận rằng bộ phận sản xuất, kiểm soát chất lượng và người mua đều chấp thuận cùng một cấu hình. Điều này giảm thiểu rủi ro khi một mẫu đạt yêu cầu nhưng lại được sản xuất hàng loạt dựa trên bản vẽ hoặc danh mục vật liệu lỗi thời.
Hồ sơ kiểm tra phải cho phép truy xuất nguồn gốc các sự cố.
Một hồ sơ hữu ích không chỉ bao gồm kết quả "đạt" cuối cùng. Nó cần xác định phiên bản bản vẽ, thiết bị cố định, các hạng mục kiểm tra, tiêu chí chấp nhận, ngày tháng, lô hàng và kết quả. Các phát hiện về cơ khí và độ khớp cần được ghi lại riêng biệt với các kết quả về điện.
Các lỗi như hở mạch, chân cắm bị đảo chiều, mối nối yếu, đầu nối bị lỏng, hiện tượng kẹt chốt và chiều dài không chính xác cần các biện pháp khắc phục khác nhau. Một nhãn lỗi chung chung sẽ làm chậm quá trình phân tích.
Nhật ký kiểm tra hỗ trợ khả năng truy xuất nguồn gốc khi chúng liên kết các lỗi với vật liệu, bước quy trình, cài đặt thiết bị và lô sản xuất có liên quan. Việc kiểm tra thành phẩm cần được ghi chép lại để có thể truy tìm vấn đề và cải tiến quy trình.
Từ một mẫu thử đạt yêu cầu đến một cụm dây dẫn điện có thể lặp lại.
Kiểm tra bó dây điện tốt không phải là cuộc thi xem ai thực hiện được nhiều bước kiểm tra nhất. Mỗi bài kiểm tra cần trả lời một rủi ro cụ thể. Kiểm tra tính liên tục và sơ đồ chân cắm xác nhận tính đồng nhất về điện. Kiểm tra lực kéo và độ giữ chặt đầu nối xác nhận độ an toàn cơ học. Kiểm tra độ khớp khi lắp đặt xác nhận rằng bó dây hoàn chỉnh có thể kết nối, luồn dây và vẫn dễ dàng tiếp cận.
Việc sản xuất hàng loạt chỉ nên bắt đầu khi bản vẽ, mẫu, chương trình thử nghiệm và phương pháp kiểm tra đều mô tả cùng một sản phẩm. Bạn đã có sơ đồ chân cắm, thông số kỹ thuật đầu nối và dây dẫn, bố trí thiết bị hoặc mẫu hiện tại chưa? Chia sẻ các yêu cầu của dự án với Leocable. Kiểm tra điện, các điểm giữ và độ khớp sau khi lắp đặt trước khi phê duyệt sản xuất.
Câu hỏi thường gặp
Hỏi: Liệu kiểm tra tính liên tục có đủ để phê duyệt một bộ dây dẫn điện?
A: Không. Kiểm tra tính liên tục xác nhận rằng có đường dẫn điện, nhưng chỉ riêng điều đó không xác nhận được sự chính xác của sơ đồ chân cắm, cực tính, độ giữ chặt đầu nối, chốt khóa đầu nối, chiều dài cáp hoặc độ vừa khít khi lắp đặt. Những điểm đó cần được kiểm tra riêng dựa trên bản vẽ và ứng dụng đã được phê duyệt.
Hỏi: Lực kéo cần thiết cho đầu nối được bấm như thế nào?
A: Yêu cầu cần được xác định dựa trên loại đầu nối đã chọn, cỡ dây, cấu trúc dây dẫn, thông số kỹ thuật ép đầu nối và bản vẽ dự án. Không nên áp dụng một giá trị duy nhất cho mọi sự kết hợp giữa đầu nối và dây dẫn. Phương pháp và điểm tác dụng lực cũng cần được xác định rõ.
Hỏi: Liệu bộ dây dẫn có cần được kiểm tra bên trong thiết bị cuối cùng không?
A: Việc kiểm tra khi lắp đặt rất quan trọng khi dự án có không gian chật hẹp, đường dây cố định, điểm phân nhánh, đầu nối khóa, khúc cua gấp hoặc khó tiếp cận để bảo trì. Kiểm tra trên bàn thử nghiệm không thể thể hiện đầy đủ hiện tượng nhiễu đầu nối, dây bị kẹt, ứng suất đầu cuối liên tục hoặc các vấn đề về đường dây liên quan đến vỏ thiết bị.