Tabla de Contenidos
Noticias relacionadas
¿Qué debe definir un plano de un conjunto de cables de alimentación?
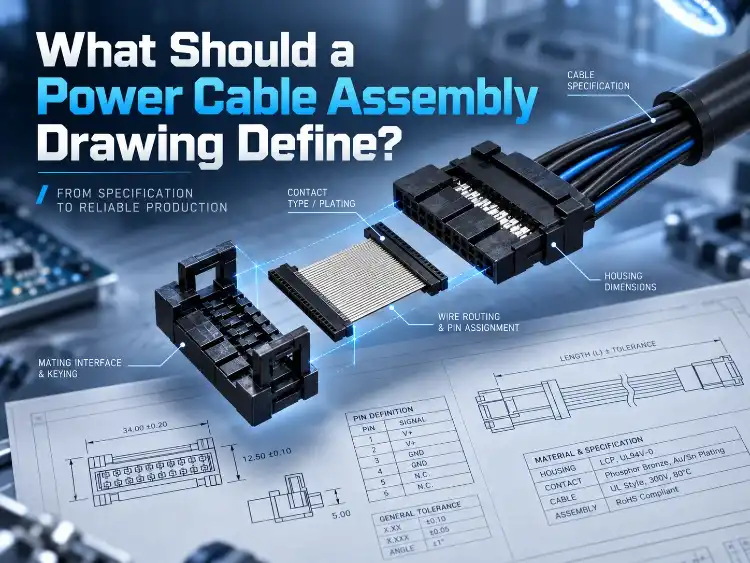
El plano de un conjunto de cables de alimentación debe definir la ruta eléctrica, el sistema de conectores, la protección mecánica, el trazado y la documentación que se utilizará para aprobar la producción. Un número de pieza del conector o el calibre del cable por sí solos no son suficientes. Esta definición controlada debe indicar al proveedor qué componentes debe contener el conjunto, dónde se conecta, cómo está protegido y cómo se reproducirá el resultado aprobado.
Para los compradores, aquí es donde el embalaje, los materiales, la corriente, el voltaje, la longitud de los cables y las opciones de conectores dejan de ser temas separados. Este documento los integra en una única definición de producto controlada. Además, responde a una pregunta básica que suele surgir durante la cotización: ¿Qué es un conjunto de cables? En términos de compra, se trata de un cable o grupo de cables terminados con terminaciones, construcción, pruebas y requisitos de liberación controlados.
Qué debe definir un plano de conjunto de cables de alimentación
Un plano útil constituye un registro de decisiones. Debe identificar la revisión, la función del producto, las condiciones eléctricas, la interfaz del conector, la construcción del cable, las dimensiones, el trazado, las marcas, el estado de la muestra y la evidencia de aceptación. Cada entrada debe corresponder a los productos y la aplicación seleccionados, en lugar de a una categoría genérica de cable de alimentación.
Construcción de cargas y conductores eléctricos
Comience por las condiciones que debe soportar el conjunto. El voltaje, la corriente, el ciclo de trabajo, la temperatura ambiente, la flexión y la exposición ambiental determinan cómo deben especificarse el conductor y el aislamiento. Estos datos deben figurar en el documento, en lugar de ocultarse tras el nombre del producto.
El tamaño y la construcción del conductor deben ajustarse a las especificaciones del cable aprobadas. El número de hilos afecta a la flexibilidad, mientras que el material aislante influye en el comportamiento térmico y mecánico. También deben definirse el método de terminación y las comprobaciones eléctricas necesarias. Por ejemplo, un cable de alimentación SATA documentado utiliza un conector macho de 15 pines, contactos chapados en oro, cables UL1007 de 20 AWG y una terminación PH2.0. Esta combinación es una prueba de la idoneidad de ese producto, no un valor universal para todos los diseños de cables de alimentación.
Los conjuntos de potencia también requieren límites claros de voltaje y corriente cuando varios conductores comparten una misma cubierta o moldeo. La definición publicada debe indicar qué conductor lleva cada circuito, cómo se identifica la polaridad y cómo se probará el conjunto después de su terminación. Si falta la trazabilidad del circuito desde el plano hasta la muestra final, el proveedor no puede reproducirlo de forma fiable.
Interfaz del conector, clave y retención
La interfaz del conector debe definirse desde ambos lados de la conexión. El registro de la interfaz debe incluir el conector de acoplamiento, el paso o la separación de contactos, el número de pines, el género, la chaveta, la orientación, el revestimiento y el método de bloqueo. Un conector que encaja en el cabezal pero no se puede chavetar correctamente genera un nuevo modo de fallo tras el montaje.
La retención es independiente del ajuste. El registro de terminación debe identificar cómo se asegura el terminal o contacto en la carcasa, cómo se acopla el pestillo y qué evita la desconexión accidental. En un Ejemplo documentado de ensamblaje de cable de alimentaciónLos detalles del conector, la polaridad y la terminación deben seguir siendo rastreables hasta la definición de producto aprobada.
La polaridad y el marcado también deben figurar en esta parte del dibujo. La codificación por colores, las etiquetas, los números de cavidad y el sistema de marcado son controles de producción, no elementos decorativos. Ayudan al ensamblador y al inspector a obtener el mismo resultado. La orientación requerida y el método de inspección para la interfaz del conector también deben figurar en el dibujo.
Enrutamiento, longitud y alivio de tensión
La longitud final debe seguir el recorrido real entre los conectores. Una dimensión en línea recta no es suficiente cuando el cable debe rodear un soporte, una puerta, un ventilador o un conjunto móvil. El punto de referencia de medición, la longitud final, la tolerancia, las dimensiones de las derivaciones y cualquier bucle de servicio deben incluirse en la definición de la longitud.
Debe definirse el alivio de tensión cuando la manipulación o la vibración puedan sobrecargar la terminación. La especificación del alivio de tensión debe indicar si el conjunto utiliza un alivio de tensión moldeado, una funda, una abrazadera, una transición termorretráctil u otro método aprobado. La misma especificación debe indicar la dirección de flexión y la tolerancia mínima de flexión que debe soportar la muestra.
La protección del enrutamiento debe permanecer visible en la definición aprobada. Los puntos de abrasión, los bordes afilados, las bridas para cables y el acceso para mantenimiento pueden modificar la carga sobre un conector una vez que el producto sale del banco de trabajo. Cuando estas condiciones sean relevantes, inclúyalas en el plano y en la verificación de ajuste instalado, en lugar de basarse en una nota como «enrutar con cuidado».
Cómo convertir el dibujo en un paquete de proveedor comprobable
Un plano resulta útil cuando el proveedor puede demostrar que la muestra y la producción coinciden con él. El paquete debe vincular la revisión del plano con los registros de materiales, las condiciones del proceso, las mediciones y los resultados de las pruebas. Este es también el punto en el que los conjuntos de cables deben dejar de considerarse un producto genérico.
Aprobación de la muestra y evidencia del primer artículo
La aprobación de la muestra debe congelar la revisión que la produjo. Los detalles sobre el cable, el conductor, el conector, el terminal, el revestimiento, la etiqueta, el material de moldeo y las desviaciones deben constar en el registro de la muestra. Un informe de primera muestra debe mostrar los valores medidos en comparación con el plano, en lugar de solo indicar si se aprobó o no.
En el proceso ODM/OEM de LUONYX, se proporcionan muestras iniciales para que el cliente las pruebe y apruebe formalmente antes de la producción a gran escala. El mismo modelo de aprobación se aplica a los compradores que utilizan otro proveedor. La muestra aprobada debe identificarse de forma unívoca y conservarse para poder comparar cualquier modificación posterior con la muestra original.
La muestra también requiere un límite de prueba. Una simple comprobación de continuidad no demuestra la retención, la integridad del aislamiento ni el ajuste del conector. El paquete debe indicar qué comprobaciones se realizaron, dónde se realizaron y qué evidencia acompañará a la producción.
Qué probar antes de la producción
Las comprobaciones eléctricas deben comenzar con el diagrama de pines o circuito aprobado. La continuidad confirma la existencia de un camino, mientras que una prueba programada puede confirmar que el camino llega al contacto previsto y que los circuitos que deben permanecer aislados no se conectan. Las comprobaciones de resistencia de contacto, resistencia de aislamiento y tensión de ruptura solo deben incluirse cuando la especificación del producto o la aplicación lo requieran.
Las comprobaciones mecánicas deben verificar la terminación y la construcción del ensamblaje. Las pruebas de tracción evalúan la unión conductor-terminal; las comprobaciones de retención verifican si el contacto permanece asentado en la carcasa. El pestillo del conector, el alivio de tensión, el comportamiento ante la flexión y el ajuste de la instalación responden a diferentes preguntas y no deben combinarse en un solo resultado.
Los registros de proceso son importantes porque un cable terminado puede pasar una prueba y aun así ser difícil de reproducir. Un ejemplo documentado de control de producción de E/S COM puede incluir la continuidad de los pines, la resistencia de contacto, la eficacia del blindaje, la integridad del aislamiento y las pruebas de tracción, con registros de inspección que respalden la trazabilidad. Aplique este principio al plano del cable de alimentación: cada verificación aprobada necesita un método, un límite, un registro y una disposición en caso de falla.
Cómo el sobremoldeo cambia la reseña
Los conjuntos de cables sobremoldeados incorporan un cuerpo moldeado alrededor de parte del sistema de cable y conector. Este material adicional puede mejorar la protección contra la tensión o el sellado, pero también introduce variables relacionadas con el utillaje, el material, la contracción, la entrada de inyección y las dimensiones. El estado del molde y del material debe definirse en el plano aprobado, en lugar de tratar el sobremoldeo como una simple cubierta decorativa.
Se debe realizar una revisión independiente comparando la muestra sobremoldeada con el conjunto premoldeado. Verifique que el conector esté completamente asentado, que el cable no esté pellizcado, que el alivio de tensión se acople a la ubicación prevista y que las dimensiones finales aún se ajusten al equipo. Consideraciones sobre el sobremoldeo Son especialmente importantes cuando el conjunto también debe resistir la humedad, la abrasión o los movimientos repetidos.
Una vez aprobada la muestra moldeada, la herramienta, el material y el proceso se incorporan a la revisión del plano. La sustitución de un material o la reparación de la herramienta pueden alterar el resultado, incluso si las piezas eléctricas permanecen iguales. El proveedor debe identificar estos cambios antes de la producción y presentar una nueva muestra cuando se vea afectada la condición aprobada.
Dónde se aplican las normas de ensamblaje de cables
Las normas proporcionan una base común para la construcción, la inspección y la documentación, pero no sustituyen los planos del comprador. Los límites específicos del proyecto provienen de los planos. La norma explica cómo se puede evaluar un requisito o qué contexto de mano de obra se aplica.
Estándares de mano de obra y componentes
La norma IPC/WHMA-A-620E describe los materiales, métodos, ensayos y criterios de aceptabilidad para conjuntos de cables, alambres y arneses, incluyendo interconexiones engarzadas, fijadas mecánicamente y soldadas. Puede ayudar al comprador a revisar la mano de obra y la inspección sin constituir una certificación de producto.
El reconocimiento de cables y materiales constituye otro nivel de verificación. UL Solutions indica que el material de cableado para electrodomésticos se prueba y certifica según la norma ANSI/UL 758 en EE. UU.; este programa se refiere a la certificación de cables y materiales. Un cable reconocido no certifica automáticamente el conjunto de cables de alimentación terminado, y el plano debe seguir identificando el cable, el conector y el proceso seleccionados.
Los métodos de prueba de conectores también requieren un alcance adecuado. La norma IEC 60512-1 proporciona una base genérica para las pruebas y mediciones de conectores, mientras que la especificación detallada aplicable establece la prueba, la severidad y el límite permisible. Un número de norma solo debe figurar en el plano cuando el comprador pueda identificar la revisión, la cláusula, la muestra y el método correspondientes.
Límites y evidencias específicas del proyecto
Cada característica medida requiere un límite de proyecto. Defina la unidad, el punto de medición, la frecuencia de muestreo, el equipo, el registro y la respuesta ante fallas. Una verificación de resistencia no está completa sin el método y el límite; una verificación de tracción no está completa sin la combinación de terminal y cable y la dirección de la fuerza.
Cuando la norma y el plano no coinciden, prevalece el requisito del proyecto aprobado, a menos que el contrato con el cliente estipule lo contrario. El comprador debe resolver cualquier conflicto entre el plano y la especificación del producto antes de la producción. El plano final debe contener un único valor controlado, no dos números que dejen al proveedor la elección.
La hoja de aceptación debe reflejar el dibujo. Cada línea debe identificar qué se verifica, cómo se verifica, qué resultado se acepta y qué sucede si el resultado no es satisfactorio. Esto permite mantener los requisitos eléctricos, mecánicos, visuales y de proceso en una estructura revisable.
Errores comunes que provocan retrabajo
La falta de mapas de pines genera ensamblajes incorrectos, incluso cuando la continuidad es correcta. Una interfaz de conector incompleta puede producir piezas que se acoplan pero no se bloquean. Un material de sobremoldeo no aprobado puede alterar las dimensiones o el comportamiento de sellado. Un plan de pruebas sin muestras ni frecuencia definida puede dejar la cobertura de producción sin especificar.
Surgen otras deficiencias cuando el plano se detiene en las partes eléctricas. Las tolerancias de longitud, el trazado del cableado, la colocación de las etiquetas y el embalaje pueden alterar el resultado final. La trazabilidad también se ve comprometida cuando el registro no identifica la revisión del plano, el lote de material ni la estación de prueba.
La prevención de retrabajos comienza antes de la cotización. El comprador debe proporcionar el plano actual, el estado de la muestra aprobada y los límites de prueba. Si alguno de estos datos cambia, el proveedor debe verificar si el cambio afecta al plano, al dispositivo, al programa o a la muestra aprobada.
Qué enviar con la solicitud de cotización
Una cotización de un proveedor es tan útil como los requisitos que la respaldan. La RFQ debe permitir que el proveedor cotice los conjuntos de cables previstos y la evidencia requerida, no solo una longitud de cable y una cantidad de conectores. Una RFQ clara también debe explicar dónde termina un producto estándar y Alcance del ensamblaje de cables personalizados comienza.
Dibujo y datos de entrada de materiales
Envíe la revisión del plano, los números de pieza de los conectores y terminales, las especificaciones del conductor y el aislamiento, los colores de los cables, la codificación y la polaridad, la longitud final, las restricciones de enrutamiento, las condiciones ambientales y cualquier muestra o producto de referencia aprobado. Incluya el etiquetado, el embalaje y la cantidad requeridos cuando afecten al ensamblaje.
Para una ruta de alimentación con múltiples circuitos, proporcione el diagrama de pines o del circuito e identifique la tensión y la corriente esperadas para cada uno. Cuando se requiera blindaje, conexión a tierra, resistencia al fuego o un material específico, indique el requisito y la especificación correspondiente, en lugar de utilizar un nombre de producto genérico.
Para un arnés o cable de alimentación personalizado, el proceso de especificación puede superponerse con el Especificación de arnés de cables personalizado. Reutilice la misma metodología para el dibujo, la muestra y el control de cambios, incluso cuando la familia de productos sea diferente.
Validación y datos de cantidad
Indique la cantidad de muestra requerida, las verificaciones de la primera muestra, el método de prueba, los límites de aceptación y la documentación que debe acompañar el envío. Antes de la cotización, identifique cualquier equipo o dispositivo de prueba que el proveedor deba proporcionar. La cotización debe indicar claramente qué se prueba, qué no se prueba y qué límites requieren confirmación del cliente.
La cantidad influye en el utillaje, el moldeo y la planificación de la producción. Indique la cantidad de pedido prevista, las posibles variantes, la fecha de entrega prevista y cualquier requisito de embalaje o etiquetado. Si se prevé un cambio posterior a la primera muestra, defina el procedimiento de revisión en lugar de permitir una sustitución informal.
La solicitud de cotización final debe incluir los detalles comerciales sin perder de vista los aspectos técnicos. El proveedor necesita información suficiente para cotizar con precisión e identificar cualquier requisito que no pueda satisfacer. Una solicitud completa reduce la probabilidad de que la cotización se base en suposiciones que el plano aprobado posteriormente contradiga.
Conclusión
Un plano de ensamblaje de cable de alimentación debe incluir la carga eléctrica, la construcción del conductor, la interfaz del conector, la retención, el enrutamiento, el estado del sobremoldeo, el método de prueba y el registro de aceptación en una única revisión controlada. Revíselo con el proveedor antes de la aprobación de la muestra y, a continuación, verifique que el primer artículo y el plan de producción utilicen el mismo plano y los mismos límites. El siguiente paso práctico es enviar el plano, el estado de la muestra aprobada, los requisitos de prueba, la cantidad y el plan de entrega para una revisión técnica. Conjunto de cables para interruptor de alimentación ATX profesional Este es un ejemplo documentado de cómo se puede presentar un conjunto de cables controlado, mientras que la ruta de alimentación real y el entorno siguen determinando el dibujo.
Preguntas frecuentes
P1: ¿Qué es un conjunto de cables?
A1: Un conjunto de cables es un cable o grupo de cables terminados, con conectores o contactos, y probados según un plano o especificación aprobada. Puede incluir varios conductores, terminales, etiquetas, blindaje o sobremoldeo.
P2: ¿Qué información eléctrica debe figurar en el plano de un conjunto de cables de alimentación?
A2: Defina las condiciones de tensión y corriente, el calibre y la construcción del conductor, la capacidad del conector, la codificación, la polaridad, el aislamiento y las comprobaciones eléctricas necesarias. Cada valor debe coincidir con el producto y la aplicación seleccionados.
P3: ¿Por qué los conjuntos de cables sobremoldeados necesitan una revisión de planos por separado?
A3: El sobremoldeo introduce variables relacionadas con el utillaje, el material, la contracción, el alivio de tensiones y las dimensiones. El molde, el material y el estado de la muestra aprobados deben coincidir con el plano antes de que comience la producción.