批量生产前的线束测试:连通性、拉力和配合度
批量生产前的线束测试不应仅仅验证样品是否能通电或通过基本的导通性检查。原型线束可能在测试台上工作正常,但在安装后却会因端子松动、锁扣未闭合或成品长度导致压接处受力过大而失效。一次测试无法涵盖所有这些故障。
工作样品表明单个单元可以正常工作,但并不能证明线束组件的制造、安装和检验在整个生产批次中都能保持一致性。审批应回答以下三个问题:每个电路是否正确?每个端子是否牢固?成品线束是否能装入设备内部?
为什么工作样品尚未准备好进行大规模生产
电气功能只是第一层认证。导通性测试可能表明电流可以通过,但并不能证明导线到达了预期的接线端子。拉拔测试可能表明导线仍然连接着,但并不能证明触点已牢固地锁定在其外壳内。成品长度可能符合图纸要求,但线束仍然会阻挡锁扣。
因此,发布前需要进行电气检查、机械紧固检查和安装配合检查。每项检查结果都应参照同一图纸版本、端子规格、线材规格和已批准的样品。
电缆生产控制会将引脚连接错误、接触不良、端子脱落、绝缘层损坏和屏蔽故障区分开来,因为每种情况都需要不同的纠正措施。成品检验可能包括引脚连通性测试、接触电阻测试、绝缘层完整性测试、拉伸测试以及可追溯的记录。
第一关:验证每个电路是否都是预期的电路
电气检查应确认所有连接均存在,且所有连接均与其指定功能相符。
连续性测试确认的是路径,而非路径的目的。
连续性测试可以识别开路,并且在使用合适的测试夹具时,还可以识别意外连接。它可用于排除断线、压接不完全、IDC触点缺失以及线路未连接到另一端连接器等问题。
基本的点对点测试结果并不能证明使用了正确的引脚。两根导线可以互换,仍然显示导通。直通电缆也可以制成交叉电缆,而所有导线仍然保持连接。
线束连通性测试应与既定程序关联,而不应仅记录为“通过”。记录应明确列出受测端子、预期路径以及必须保持隔离的电路。此外,还可以在电缆于其允许的弯曲范围内移动时检查间歇性接触情况。
引脚映射和极性必须与批准的图纸相符。
引脚映射用于验证电气特性。图纸必须注明引脚编号是从配合面还是进线面显示的。如果没有这种区分,即使图纸清晰,也可能出现镜像装配的情况。
线材颜色有助于生产和服务,但不能取代正式的引脚定义。灯具必须遵循已批准的引脚图,包括极性、接地路径、屏蔽层和有意交叉的信号线。
当引脚分配发生变化时,设计图和测试程序必须同时更新。多端口设计需要格外注意,因为重复的连接器样式可能会掩盖分支错误。
第二道关卡:验证终端在处理过程中是否完好无损
确认电气特性后,下一个问题是端子在组装、运输、安装和服务过程中是否能够保持完好无损。
拉力必须与端子和导线的组合相匹配
拉力测试用于评估导体与端子之间的机械连接。压接力不足、压接位置不正确、导体插入过短、端子几何形状损坏或线股断裂都可能降低保持力。过度压接也可能损坏导体。
没有适用于所有电缆组件的通用拉力极限值。验收值必须根据所选端子、线规、导体结构、压接规格和经批准的图纸而定。
该方法应明确施力位置。记录应区分压接端子拉力测试和外壳保持力检查。压接力不足、位置误差、导线准备过短、端子缺陷以及用力过猛均是导致端子脱落的常见原因。
端子锁定和线缆保持是不同的检查方法
即使正确压接的端子,如果其锁定杆未与壳体啮合,仍可能向后移动。组件可能在工作台上移动,但当对接连接器挤压端子时,可能会失去接触。
检查应确认端子方向、插入深度、锁紧杆状态和最终位置。通过规范的端子保持力检查,可以发现未完全啮合到壳体中的触点。壳体锁扣也必须单独检查,因为它固定的是配合壳体,而不是压接部分。
如果导线脱离金属触点,请检查压接情况。如果触点松动,请检查插入方式或外壳兼容性。如果外壳分离,请检查锁扣和安装应力。
第三道关卡:验证是否适合实际设备
线束通过测试板测试并不意味着它就获得了批准。连接器几何形状、长度、布线和维修通道等因素是否能协同工作,取决于实际安装环境。
连接器配合、锁扣啮合和间隙
连接器配合应使用实际配合部件或经认可的等效部件进行检查。连接器必须在不施加过大力的情况下完全插入到位,并且锁定功能应按预期啮合。键槽设计应防止方向错误。
外壳可能与PCB接头匹配,但会与支架、盖板、风扇或线束发生碰撞。维修便利性也很重要。通过拉扯导线来松开连接器可能会对端子造成损坏。
配合记录应注明配合部件、外壳版本、锁扣状态以及观察到的干涉情况。照片可以作为记录的佐证,但不能替代尺寸标注或安装路径图。
安装位置必须测试长度、弯曲路径和维修通道。
成品线束的长度应符合实际电缆路径,而不仅仅是连接器之间的直线距离。过短的线束可能持续施加张力或妨碍完全对接。过长的线束则可能形成环状结构,接触运动部件、阻碍气流或妨碍维修区域。
连接器出口处的弯曲比渐进支撑路径产生的应力更大。卡扣、连接点、垫圈和外壳边缘都会改变路径和可用松弛度。
连接器适配性测试在机箱关闭且设备处于预期位置时最为有效。这样可以发现一些在开放式测试台上可能无法察觉的压紧点、被夹住的电线、分支干扰和应力。
测试计划应遵循线束功能
各项目的审批流程大同小异,但侧重点会根据电路功能和结构而有所不同。电缆组件测试应根据实际故障风险进行。
信号和控制线束
信号和控制电路的正常工作高度依赖于正确的引脚分配。通常,导通性检查、引脚映射、极性检查、连接器方向检查以及间歇性接触检查是首要考虑因素。
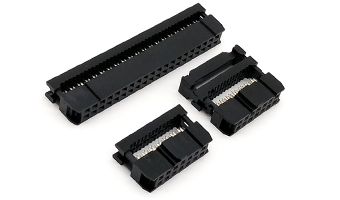
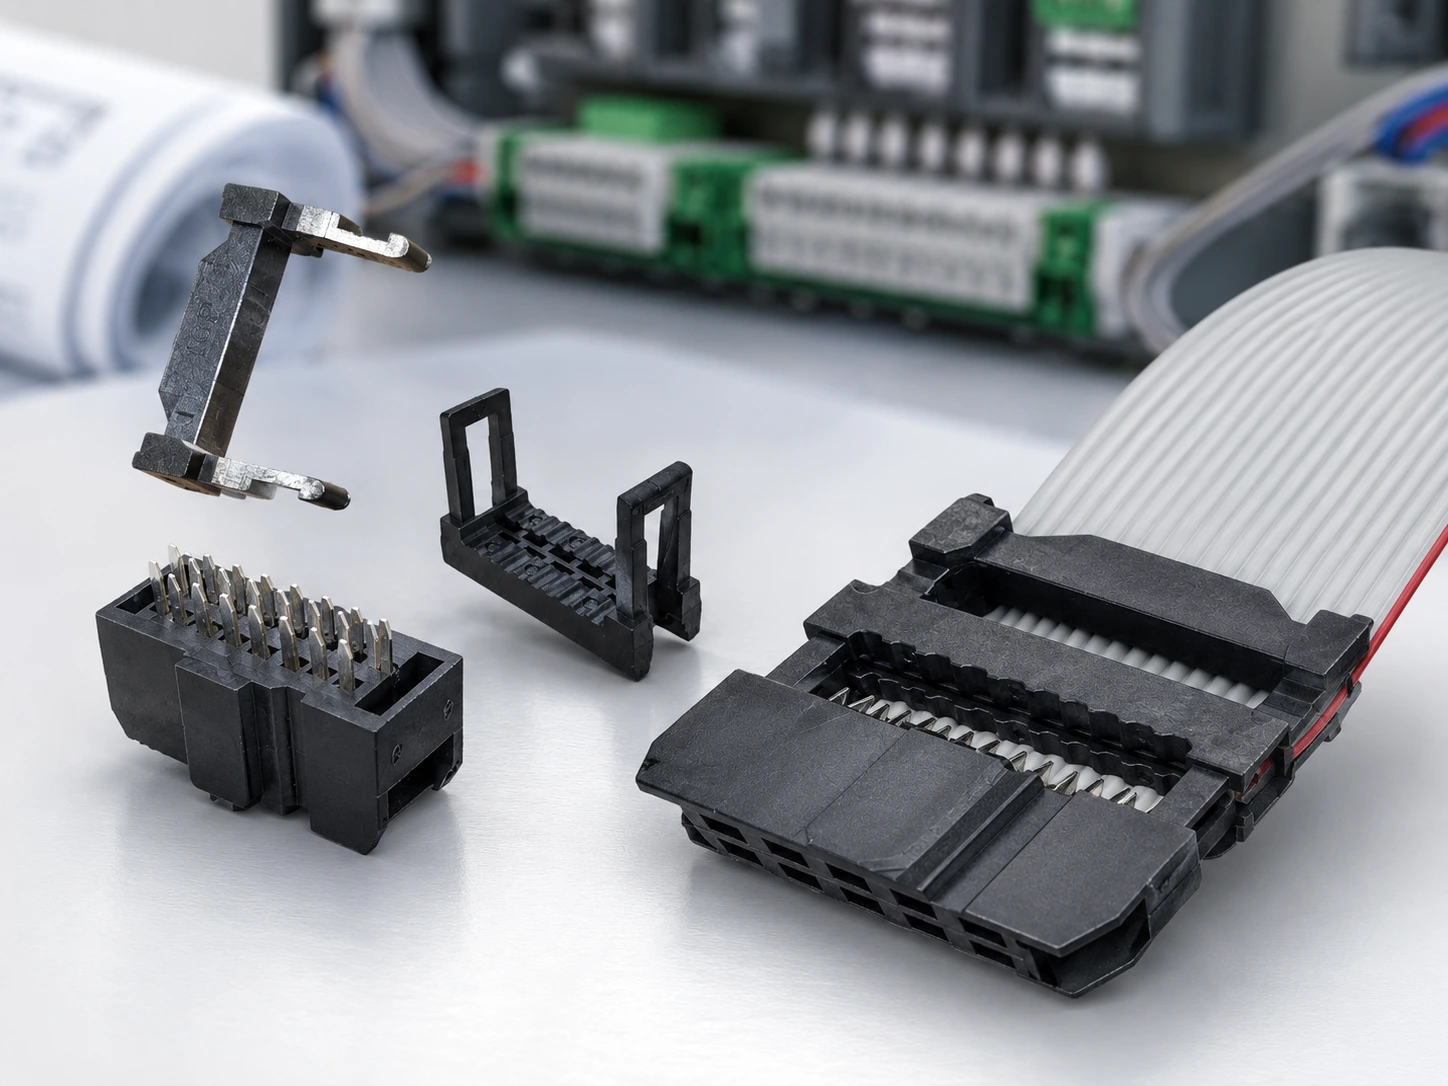
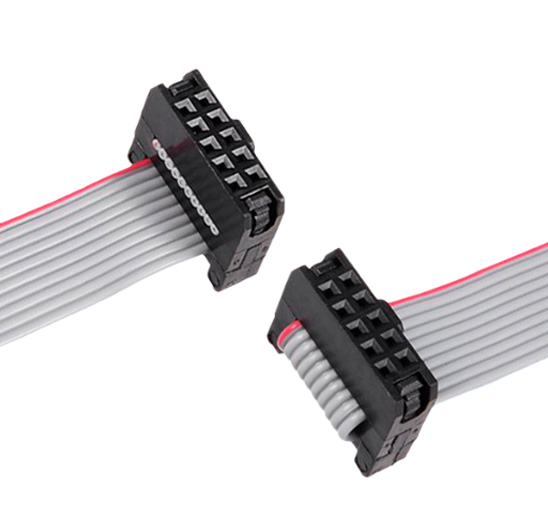
对于重复的多导体布局, 专业2.54MM IDC扁平电缆组件 采用符合 UL2651 标准的 28AWG 镀锡铜扁平电缆,导体间距为 1.27mm,配备 2.54mm IDC 连接器,并支持 6-64P 定制配置。其黑色 PBT 外壳结构坚固耐用。工作温度范围为 -20°C 至 +80°C,并符合 RoHS 标准。
固定的导体顺序支持可重复的引脚映射,但IDC触点穿透深度和连接器方向仍需检查。扁平电缆也需要进行布线检查,以确保其在连接器出口处没有过度折叠。
电源线束
电源电路需要正确的电压和接地路径、合适的导线和端子规格、牢固的连接、完好的绝缘以及正确的连接器配合。测试应反映经批准的负载和工作条件,但不能仅根据导线规格来设定电流限制。
即使线束存在破损或压接不良的情况,电源线束仍可能导通。绝缘层破损、线束裸露、端子变形或外壳损坏等问题必须在验收前解决。
混合连接器和多分支线束
多分支设计会增加定位和识别风险。每个分支都需要正确的连接器、标签、长度、方向和引脚图。分支尺寸应从图纸上定义的点进行测量。
安装的检查应确认所有分支线均未跨越运动部件、阻挡其他连接器或需要用力才能连接。类似的线束外壳需要贴上标签,并配备能够检测错误安装的测试逻辑。记录应明确指出每个分支线,而不是仅报告整个线束的总体结果。
需要哪些证据才能释放大规模生产的证据?
成功的样品是有用的证据,但批准文件还应说明如何重复获得相同的结果。发布文件包应包含设计、测试方法、实物参考和检验记录。
图纸、测试程序和批准的样品必须一致
图纸应明确连接器和端子型号、导线规格、引脚分配、极性、成品尺寸、分支位置、标签以及相关公差。测试程序应基于相同的版本和引脚方向。
经批准的样品应带有可识别的编号。它可以说明工艺和流程,但不能取代可测量的要求。在测试开始前,买方还应确认…… 定制线束规格 这些文件定义了电缆功能、端子方向、线材颜色、成品长度、标签和样品批准详情。任何材料、端子、连接器或尺寸的变更都应触发必要的重新测试审查。
发布审核应确认生产、质量和采购部门对配置达成一致。这可以降低因图纸或物料清单过时而导致后续批次产品配置错误的风险。
检查记录必须使故障可追溯
一份有效的记录不仅包含最终的“合格”结果,还应包括图纸修订、夹具、测试项目、验收标准、日期、批次和结果。机械和装配方面的测试结果应与电气测试结果分开记录。
开路、引脚交叉、压接不牢固、端子松脱、锁扣干扰和长度错误等问题需要采取不同的纠正措施。统一的缺陷标签会延缓分析过程。
检验记录能够将故障与相关材料、工艺步骤、设备设置和生产批次关联起来,从而支持可追溯性。成品检验也应附有记录,以便追踪问题并改进工艺。
从一次合格样品到可重复的线束组装
良好的线束测试并非比拼检查项目数量。每项测试都应针对特定风险。通断测试和引脚映射确认电气特性。拉力测试和端子保持力测试确认机械安全性。安装适配性测试确认成品线束能够正确连接、布线并保持易于维护。
只有当图纸、样品、测试程序和检验方法描述的是同一产品时,才能开始批量生产。引脚图、端子和导线规格、设备布局图或现有样品是否已准备就绪? 与 LUONYX 分享项目需求 生产批准前,需检查电气性能、固定点和安装适配性。
常见问题
问:仅进行通断性测试是否足以批准线束?
答:不。通断测试可以确认电路通路存在,但仅凭通断测试无法确认引脚映射、极性、端子固定、连接器锁扣、电缆长度或安装是否正确。这些方面需要根据已批准的图纸和应用情况进行单独检查。
问:压接端子组的拉力要求是多少?
答:要求应根据所选端子、线规、导体结构、压接规范和项目图纸确定。不应将所有端子和导线组合都采用单一值。还应明确施力方式和施力点。
问:线束是否需要在最终设备内部进行测试?
答:当项目空间狭小、布线固定、存在分支点、使用锁定连接器、存在急弯或维修通道受限时,安装测试至关重要。台架测试无法全面展现连接器干扰、线缆夹持、端子持续受力或机箱相关的布线问题。